


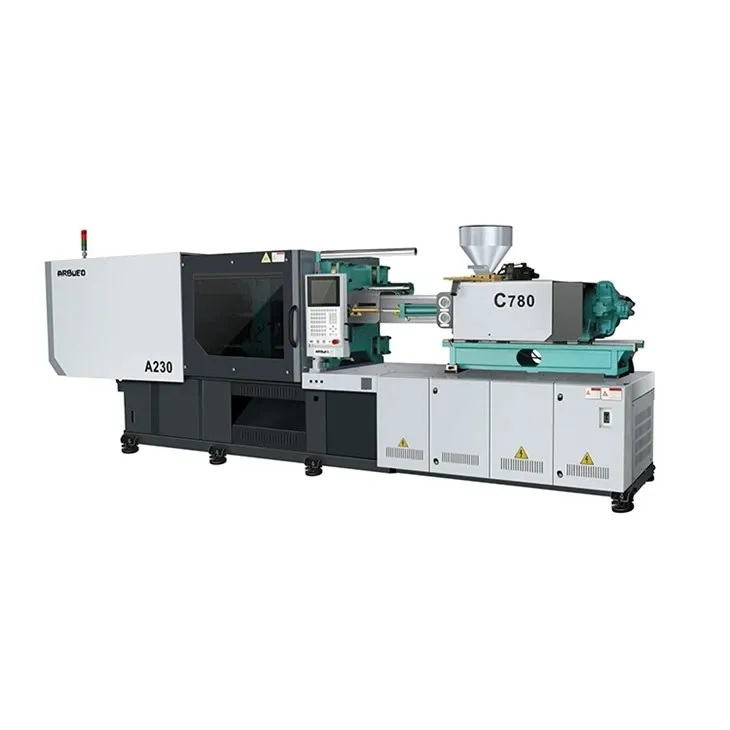
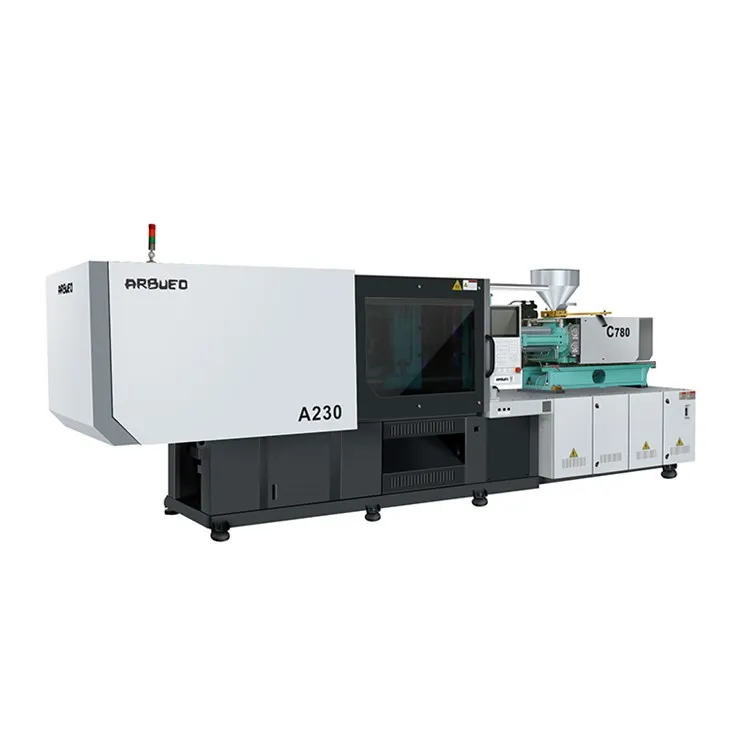
Okvir stroja za injekcijsko prešanje plastične kante obično je izrađen od izdržljive čelične legure koja može izdržati visoki pritisak. Princip rada stroja je da se plastične granule prvo utovare u spremnik. Granule ulaze u bačvu za grijanje i otapaju se grijačem snage 18,9 Kw. Zatim vijak promjera 45 mm gura rastaljenu plastiku u kalup. Pod visokim pritiskom od 174 MPa, plastika točno ispunjava kalup. Sila stezanja od 2300 kn drži kalup zatvorenim tijekom procesa hlađenja. Na kraju, sustav za izbacivanje izbacuje gotovu kantu.
Parametar:
|
Model |
A230/C780 |
|||
|
INJEKCIJA UNI |
|
A |
B |
C |
|
Promjer vijka |
MM |
45 |
50 |
55 |
|
L/D omjer vijaka |
L/D |
22 |
20 |
18.5 |
|
Teoretski volumen udarca |
CM^3 |
448 |
553 |
666 |
|
Težina udarcaPS |
g |
408 |
503 |
605 |
|
Tlak ubrizgavanja |
Mpa |
174 |
141 |
117 |
|
Maksimalna brzina vijka |
broj okretaja u minuti |
171 |
||
|
CIAMPING SUSTAV |
|
|
||
|
Sila stezanja |
knj |
2300 |
||
|
Otvaranje udarca |
mm |
475 |
||
|
Razmak između spona |
mm |
520x520 |
||
|
Maks. visina kalupa |
mm |
550 |
||
|
Min. visina kalupa |
mm |
200 |
||
|
Hod ejektora |
mm |
140 |
||
|
Ejektorska sila |
knj |
62 |
||
|
DRUGI |
|
|
||
|
Maks. tlak pumpe |
Mpa |
140 |
||
|
Snaga motora pumpe |
Kw |
27 |
||
|
Snaga grijača |
Kw |
18.9 |
||
|
Dimenzija stroja (D׊×V) |
m |
6.1×1.8×2.2 |
||
|
Težina stroja |
t |
8 |
||
|
Kapacitet spremnika |
Kg |
50 |
||
|
Kapacitet spremnika za ulje |
L |
255 |
||
Prednosti
1. Visoka učinkovitost
Što se tiče učinkovitosti, stroj za brizganje plastične kante ima promjer puža od 45 mm i teoretski volumen ubrizgavanja od 448 cm3. Ova konfiguracija omogućuje brzu proizvodnju plastičnih bačvi. Maksimalna brzina puža od 171 okretaja u minuti dodatno povećava brzinu proizvodnje. Na primjer, u tipičnom scenariju proizvodnje, može proizvesti nekoliko stotina barela u jednom satu. Ova visoka proizvodnja neophodna je za zadovoljenje potreba užurbanog tržišta.
2. Stabilna izvedba
U smislu stabilnosti performansi, sila stezanja od 2300 kilonewtona je važan faktor. Ova golema sila osigurava stabilno oblikovanje plastičnih bačava. Razmak spona od 520 x 520 mm osigurava stabilan okvir za kalupe različitih veličina. To omogućuje proizvodnju bačava različitih veličina i dizajna uz održavanje dosljedne kvalitete. Bilo da se radi o maloj bačvi za kućanstvo ili o velikoj industrijskoj bačvi, ovaj stroj može s lakoćom rukovati s tim.
3. Precizno ubrizgavanje
S tlakom ubrizgavanja od 174 MPa, stroj za brizganje plastične kante može precizno ispuniti kalup. Ovo proizvodi visoko{2}}kvalitetne bačve s glatkim površinama i preciznim dimenzijama. Ova razina preciznosti ključna je u industrijama kao što je industrija pakiranja gdje je kvaliteta ključna.
4. Snažan motor i sustav grijanja
Stroj za brizganje plastične kante opremljen je snažnim motorom i sustavom grijanja. Snaga motora pumpe od 27 kW i snaga grijača od 18,9 kW rade zajedno kako bi osigurali stabilan rad i brzo zagrijavanje plastičnih materijala. Time se smanjuje vrijeme proizvodnje i potrošnja energije. Na primjer, učinkovit sustav grijanja može brzo zagrijati plastiku na temperaturu prikladnu za oblikovanje, smanjujući vrijeme čekanja i povećavajući produktivnost. Istodobno, snažan motor osigurava potrebnu snagu za proces ubrizgavanja, osiguravajući glatku i učinkovitu proizvodnju.
5. Kontinuirana proizvodnja
Kapacitet spremnika od 50 kg i kapacitet spremnika za gorivo od 255-l omogućavaju kontinuirani rad stroja za brizganje plastične kante bez čestih prekida. Ovo je posebno korisno za velike proizvodne serije.

FAQ
1. Za proizvodnju kojih proizvoda se uglavnom koriste strojevi za injekcijsko prešanje plastičnih kanti?
Strojevi za brizganje plastičnih kanti uglavnom se koriste za proizvodnju plastičnih kanti različitih kapaciteta, od malih kućnih kanti (kao što su 5 litara) do velikih industrijskih i poljoprivrednih kanti (kao što su 10 litara, 20 litara, pa čak i veće). Ove su kante nezamjenjive u raznim industrijama i koriste se za skladištenje raznih tvari uključujući vodu, ulje, gnojiva i razne kemikalije.
2. Kakav utjecaj ima sila stezanja stroja za injekcijsko prešanje plastične kante na proizvodnju?
Sila stezanja (mjerena u tonama) neophodna je za osiguravanje čvrstog brtvljenja između dviju polovica kalupa tijekom procesa injekcijskog prešanja. Na primjer, stroj sa silom stezanja od 100 tona može sigurno zatvoriti kalup za proizvodnju plastičnih kanti srednje-veličine. Nedovoljna sila stezanja, kao što je ispod praga potrebnog za određeni kalup, može uzrokovati curenje kalupa, što rezultira nedostacima kao što je bljesak (višak plastičnog materijala koji se prelijeva iz spoja kalupa). Suprotno tome, prekomjerna sila stezanja može spriječiti curenje, ali će staviti preveliki pritisak na kalup, uzrokujući prerano trošenje i povećanu potrošnju energije. Optimalna sila stezanja obično se određuje projektiranom površinom kalupa i tlakom ubrizgavanja materijala, što osigurava učinkovitu proizvodnju-bez nedostataka.
3. Kakav je odnos između tlaka ubrizgavanja i jednolikosti debljine stijenke plastične kante?
Tlak ubrizgavanja je obično 117 MPa, 141 MPa i 174 MPa, ovisno o materijalu i dizajnu kalupa, i igra ključnu ulogu u određivanju ujednačenosti debljine stijenke plastične kante. Odgovarajući tlak ubrizgavanja osigurava da rastaljena plastika ravnomjerno ispuni šupljinu kalupa, čime se minimaliziraju varijacije debljine stijenke. Na primjer, dobro-kontrolirani tlak ubrizgavanja može učiniti varijaciju debljine stijenke kante od 20 litara manjom od ±0,2 mm, čime se poboljšava njezin strukturni integritet i estetika. Niži tlak ubrizgavanja može rezultirati nepotpunim punjenjem, što rezultira tankim mrljama ili šupljinama, dok previsok tlak može uzrokovati naprezanje i deformaciju u oblikovanom proizvodu.
4. Kakav je utjecaj promjera vijka stroja za injekcijsko prešanje plastične kante na učinkovitost proizvodnje?
Promjer vijka varira ovisno o kapacitetu stroja za injekcijsko prešanje plastične kante, izravno utječući na kapacitet plastificiranja i brzinu ubrizgavanja. Veći promjer vijka (npr. . 55 mm) omogućuje plastificiranje većeg volumena plastičnog materijala po okretaju u usporedbi s manjim promjerom od 45 mm, čime se povećava proizvodni protok. Međutim, to također znači da mogu biti potrebni viši pritisci ubrizgavanja kako bi se prevladao povećani otpor u pužnom kanalu, a može biti potrebno i dulje vrijeme hlađenja da se očvrsne deblji sloj taline u pužnom pužu.
5. Kako rashladni sustav utječe na kvalitetu oblikovanja plastičnih bačvi?
Sustav hlađenja regulira temperaturu kalupa i ključan je za određivanje kvalitete lijevanih plastičnih bačvi. Učinkovito hlađenje osigurava da se rastaljena plastika brzo skrutne, sprječava deformacije i poboljšava stabilnost dimenzija. Na primjer, temperatura kalupa od približno 40-60 stupnjeva idealna je za polipropilenske (PP) bačve za postizanje optimalne kristalizacije i mehaničkih svojstava. Nedovoljno hlađenje može dovesti do duljih vremena ciklusa i mekanih, iskrivljenih proizvoda, dok pretjerano hlađenje može uzrokovati pukotine zbog naprezanja i povećati potrošnju energije. Ispravno uravnoteženi rashladni kanali i temperature osiguravaju da plastične bačve izađu iz kalupa s dosljednom debljinom stijenke, glatkim površinama i minimalnim savijanjem.
6. Kako radi sustav grijanja stroja za injekcijsko prešanje plastične kante?
Sustav grijanja stroja za injekcijsko prešanje plastične kante koristi električni grijač, obično grijaću zavojnicu omotanu oko cijevi i vijka, za podizanje temperature plastičnog materijala do točke taljenja. Grijačem upravlja termostat kako bi se održala precizna temperatura, obično između 180 stupnjeva i 300 stupnjeva, ovisno o vrsti plastike. Dok se vijak okreće i klizi, on se miješa i ravnomjerno raspoređuje toplinu kroz plastiku, osiguravajući potpuno topljenje. Učinkovito zagrijavanje bitno je za postizanje ujednačene temperature taljenja, što zauzvrat utječe na viskoznost, brzinu protoka i naposljetku na kvalitetu oblikovanja plastične kante.
7. Koji su uobičajeni nedostaci u procesu brizganja plastične kante?
Tijekom procesa injekcijskog prešanja plastične kante može se pojaviti nekoliko nedostataka, od kojih svaki ima svoj uzrok. Nejednaka debljina stijenke, obično uzrokovana nepravilnim punjenjem kalupa ili varijacijama tlaka ubrizgavanja, može ugroziti strukturni integritet bačve. Mjehurići ili šupljine mogu nastati zbog zarobljenog zraka ili vlage u plastičnom materijalu, nedovoljnog tlaka ubrizgavanja ili nedovoljnog odzračivanja kalupa. Tragovi skupljanja (vidljivi kao udubljenja na površini) uzrokovani su neravnomjernim hlađenjem i skupljanjem plastike, obično zbog nepravilnog hlađenja ili upotrebe previše sredstva za odvajanje kalupa. Pukotine mogu biti uzrokovane stresom tijekom hlađenja ili rukovanja, dok je curenje kalupa uzrokovano nedovoljnom silom stezanja ili oštećenom brtvom kalupa.
Popularni tagovi: stroj za brizganje plastične kante, Kina proizvođači, dobavljači, tvornica strojeva za brizganje plastične kante, stroj za oblikovanje visoke preciznosti horizontalnog ubrizgavanja, stroj za ubrizgavanje za keramiku, stroj za ubrizgavanje na Islandu, stroj za oblikovanje ubrizgavanja za igračke vodoravne, Proizvođač strojeva za ubrizgavanje horizontalno, Polu-automatski stroj za oblikovanje horizontalnog ubrizgavanja


