


Bok tamo! Dobavljač sam strojeva za injekcijsko prešanje stolica i danas želim podijeliti nekoliko savjeta o tome kako podesiti parametre stroja za injekcijsko prešanje stolica. Iznimno je važno postaviti te postavke ispravne kako biste osigurali visokokvalitetnu proizvodnju stolica.
1. Razumijevanje osnova injekcijskog prešanja stolica
Prije nego što se upustimo u prilagodbu parametara, prođimo brzo o tome što je brizganje stolica. Jednostavno rečeno, to je proces u kojem se rastaljena plastika ubrizgava u kalup kako bi poprimila oblik stolice. Ovaj proces uključuje hrpu koraka, a na svaki korak utječu različiti parametri stroja.
Glavne komponente stroja za brizganje stolice uključuju jedinicu za brizganje, jedinicu za stezanje i upravljački sustav. Jedinica za brizganje topi i ubrizgava plastiku, jedinica za stezanje drži kalup na okupu tijekom procesa brizganja, a upravljački sustav nam omogućuje postavljanje i podešavanje raznih parametara.

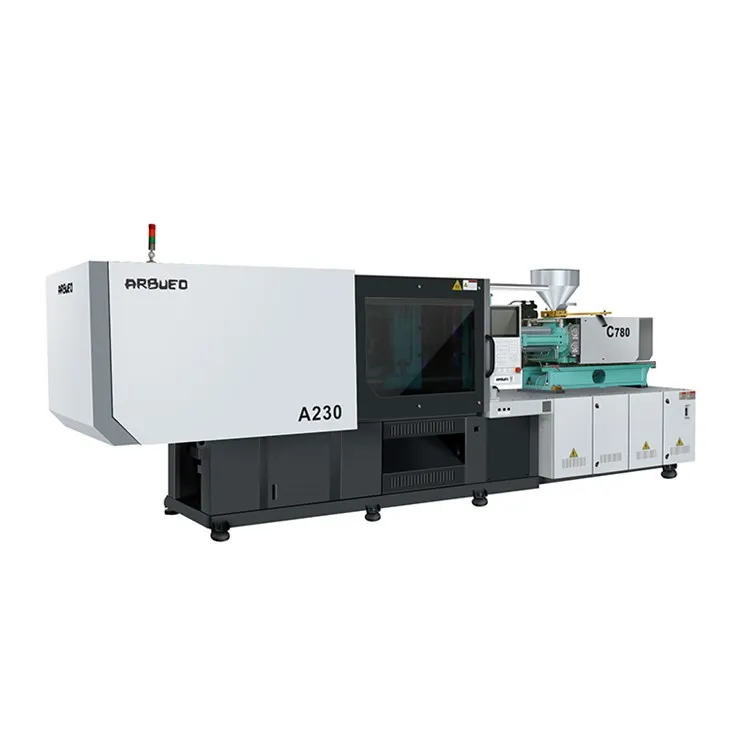
2. Ključni parametri za podešavanje
Temperatura
Temperatura je ključna u procesu injekcijskog prešanja. Postoje tri glavne temperaturne zone koje treba uzeti u obzir: spremnik, bačva i mlaznica.
- Temperatura spremnika: Spremnik je mjesto gdje se skladište plastični peleti. Održavanje lijevka na odgovarajućoj temperaturi sprječava stvrdnjavanje ili propadanje plastike. Obično malo povišena temperatura pomaže nesmetanom protoku peleta u cijev. Možete početi s temperaturom od oko 30 - 40°C, ali to može varirati ovisno o vrsti plastike koju koristite.
- Temperatura bačve: Cijev je mjesto gdje se plastika topi. Različiti dijelovi bačve imaju različite temperaturne zahtjeve. Stražnji dio bačve obično ima nižu temperaturu za početak omekšavanja plastike, dok prednji dio ima višu temperaturu za njeno potpuno otapanje. Za uobičajenu plastiku koja se koristi u proizvodnji stolica, poput polipropilena, temperatura bačve može biti u rasponu od 180°C do 220°C. Ali uvijek se pridržavajte smjernica proizvođača plastike.
- Temperatura mlaznice: Mlaznica je zadnja točka prije ulaska plastike u kalup. Mora biti na temperaturi koja osigurava glatko tečenje plastike bez skrućivanja. Temperatura mlaznice malo viša od prednjeg dijela bačve često je idealna. Na primjer, ako je prednja cijev na 220°C, mlaznica se može postaviti na 225 - 230°C.
Pritisak
Pritisak igra ključnu ulogu u potpunom punjenju kalupa. Postoje dvije glavne vrste tlaka u injekcijskom prešanju: tlak ubrizgavanja i tlak držanja.
- Tlak ubrizgavanja: Ovo je pritisak koji se koristi za guranje rastaljene plastike u kalup. Tlak ubrizgavanja ovisi o veličini i složenosti kalupa stolice. Za stolicu standardne veličine može biti dovoljan tlak ubrizgavanja od 80 - 120 MPa. Međutim, ako stolac ima tanke stijenke ili zamršen dizajn, možda ćete morati povećati pritisak.
- Pritisak zadržavanja: Nakon što se kalup napuni, primjenjuje se pritisak držanja kako bi se kompenziralo skupljanje plastike dok se hladi. Obično se koristi pritisak zadržavanja od oko 60 - 80% tlaka ubrizgavanja. Na primjer, ako je tlak ubrizgavanja 100 MPa, tlak zadržavanja može se postaviti na 60 - 80 MPa.
Ubrzati
Brzina ubrizgavanja također utječe na kvalitetu stolice. Veća brzina ubrizgavanja može brže ispuniti kalup, ali također može uzrokovati zračne zamke ili bljesak (višak plastike). Manja brzina ubrizgavanja može rezultirati nepotpunim punjenjem.
- Brzina ubrizgavanja: Možete početi sa srednjom brzinom ubrizgavanja, a zatim je prilagoditi na temelju rezultata. Za većinu brizganih stolica, brzina brizganja od 20 - 50 cm³/s je dobra polazna točka. Pratite protok plastike u kalupu i prilagodite ga prema tome.
Sila stezanja
Sila stezanja koristi se za držanje dviju polovica kalupa zatvorenima tijekom procesa ubrizgavanja. Ako je sila stezanja premala, kalup bi se mogao malo otvoriti, uzrokujući bljesak. Ako je previsok, može oštetiti plijesan.
- Izračunajte silu stezanja na temelju projektirane površine stolice u kalupu. Općenito pravilo je da sila stezanja bude 2 - 5 tona po kvadratnom inču projektirane površine. Na primjer, ako je projektirana površina stolice 20 kvadratnih inča, možda će biti potrebna sila stezanja od 40 - 100 tona.
3. Kako izvršiti podešavanja parametara
Proces korak po korak
- Početno postavljanje: Započnite postavljanjem svih parametara na preporučene vrijednosti na temelju plastičnog materijala i dizajna stolice. Ove vrijednosti možete pronaći u priručniku za stroj ili kod dobavljača plastike.
- Probne vožnje: Izvedite nekoliko probnih pokreta s početnim postavkama. Provjerite kvalitetu proizvedenih stolica. Potražite probleme kao što su nepotpuno punjenje, bljesak, zračne zamke ili savijanje.
- Analiza i prilagodba: Ako primijetite bilo kakve probleme, počnite podešavati relevantne parametre. Na primjer, ako stolica ima nepotpuno punjenje, možete povećati tlak ili brzinu ubrizgavanja. Ako postoji bljesak, možda ćete morati povećati silu stezanja.
- Iterativni proces: Nastavite s malim prilagodbama i probnim izvođenjima dok ne postignete željenu kvalitetu. Možda će trebati nekoliko pokušaja da sve bude savršeno.
4. Uobičajene pogreške i kako ih izbjeći
Preko - podešavanje
Jedna uobičajena pogreška je gotova - podešavanje parametara. Na primjer, preveliko povećanje tlaka ubrizgavanja u pokušaju potpunog ispunjavanja kalupa može dovesti do drugih problema poput bljeska ili oštećenja kalupa. Uvijek napravite male prilagodbe i dajte mu nekoliko probnih pokreta da vidite učinke.
Ignoriranje održavanja
Redovito održavanje stroja za injekcijsko prešanje je bitno. Prljav ili istrošen stroj može uzrokovati nedosljedne rezultate čak i ako su parametri ispravno postavljeni. Redovito čistite stroj, provjerite ima li curenja i zamijenite istrošene dijelove.
5. Ostali povezani strojevi
Ako ste zainteresirani za druge vrste strojeva za injekcijsko prešanje, također nudimoStroj za brizganje plastične kanteiStroj za brizganje plastike PET preforma. Ovi strojevi imaju svoje jedinstvene zahtjeve za podešavanje parametara, ali osnovni principi su slični.
6. Zaključak
Podešavanje parametara aStroj za injekcijsko prešanje stolicaje spoj znanosti i umjetnosti. Zahtijeva dobro razumijevanje stroja, plastičnog materijala i dizajna stolice. Slijedeći gore navedene korake, možete osigurati visokokvalitetnu proizvodnju stolica.
Ako ste na tržištu za stroj za injekcijsko prešanje za stolice ili trebate više savjeta o podešavanju parametara, nemojte se ustručavati kontaktirati. Ovdje smo da vam pomognemo da maksimalno iskoristite svoj proces brizganja.
Reference
- Priručnici za rukovanje strojevima proizvođača strojeva za injekcijsko prešanje.
- Tehnički listovi dobavljača plastičnog materijala.