


Servo strojevi za injekcijsko prešanje
↵
Proizvođač servo strojeva za injekcijsko prešanje
Odabir hidrauličke opreme za injekcijsko prešanje za srednje{0}}do-velike-proizvodnje zahtijeva balansiranje troškova energije, preciznosti, vremena ciklusa i dugovječnosti stroja. Moderna servo{4}}hidraulička tehnologija eliminira toplinsku i električnu neučinkovitost tradicionalnih sustava pumpi s fiksnim-pomakom dok istovremeno osigurava stabilnost stezaljke i veliki zakretni moment potreban za inženjerske smole.
Ovaj tehnički vodič opisuje specifikacije performansi, hidrauličke konfiguracije, formule za dimenzioniranje i mehaničke opcije za inženjerske timove, upravitelje nabave i direktore pogona koji procjenjuju servo strojeve za injekcijsko prešanje za industrijsko povećanje-ili modernizaciju pogona.


Pregled servo stroja za injekcijsko prešanje
Servo stroj za injekcijsko prešanje koristi dinamički sustav servo motora zatvorene-petlje za pogon internih pumpi promjenjivog{1}}zapremine ili-fiksnog zupčanika. Za razliku od konvencionalnih hidrauličkih strojeva gdje indukcijski motori rade kontinuirano pri nominalnom broju okretaja u minuti bez obzira na fazu procesa, servo-sustav trenutno modulira brzinu i moment motora na temelju-stvarnog{5}}vremenskih zahtjeva za tlakom i protokom.
Tijekom-faza bez djelovanja-kao što je hlađenje, pauza kalupa ili robotsko izbacivanje-servo motor pada na skoro-nula okretaja u minuti. Ovaj operativni pomak donosi tri ključne prednosti:
Ušteda energije:Smanjuje hidrauličku potrošnju električne energije za 30% do 70% u usporedbi sa standardnim-sustavima fiksne zapremine.
Upravljanje toplinom:Minimizira zagrijavanje hidrauličke tekućine trenjem, smanjujući potrebe za vodom hladnjaka ulja i produžujući vijek trajanja ulja.
Ponovljivost:Održava vremena odziva ispod 50 ms za zatvorenu-petlju tlaka ubrizgavanja i kontrolu položaja, osiguravajući manju varijaciju težine-za-sačme.
Konfiguracije stroja
JEDINICA ZA UBRIZGAVANJE:
Servo motor i pogon
Nitrirani vijak i cijev
Linearna vodilica
STEZNA JEDINICA:
Dvostruko-prebacivanje kinematike
Ploča od lijevanog čelika (FEA optimizirano)
Automatsko hidraulično podešavanje-visine
SERVO-HIDRAULIČNI POGON:
AC servo motor s trajnim magnetom
Unutarnja zupčasta pumpa
Regulator visokog-odaziva
Sustav dvostrukih-zakretanja u pet{0}}točaka-: Optimizira mehaničku prednost, nudeći brzo kretanje ploče pri niskom pritisku i veliku mehaničku silu zaključavanja pri konačnom zatvaranju.
FEA-Optimizirane ploče od nodularnog željeza: sferoidne grafitne ploče dizajnirane sa strukturalnim rebrima-niskog otklona kako bi se osigurala ravnomjerna raspodjela pritiska stezanja po površini kalupa.
Automatski sustav podmazivanja: Centralizirana volumetrijska distribucija masti koja isporučuje izmjereno mazivo za-čahure šipke i klinove, smanjujući trošenje osovinice i kontaminaciju česticama.
Hidraulično podešavanje visine-matrice: podešavanje visine-ploče pogonjeno zupčanikom s nadzorom digitalnog kodera za brze promjene postavki kalupa.
Uravnoteženi nosač s dva-cilindra: Dvostruki hidraulički cilindri za pokretanje primjenjuju uravnotežene, aksijalne sile na nosač vijka tijekom ubrizgavanja kako bi spriječili neporavnanje i naginjanje mlaznice.
Bimetalni/nitrirani vijak i cijev: standardna cijev od nitriranog čelika SACM 645 s opcijama bimetalnih obloga od volfram-karbida za inženjerske smole punjene staklom-.
Linearno kretanje vodilica: Vodilice linearnog gibanja s niskim-trenjem na nosaču za ubrizgavanje smanjuju mehaničko proklizavanje-za vrijeme mikro-doziranja i kretanja ubrizgavanja velikom-brzinom.
Popis proizvoda
Model: A100 Compact
Sila stezanja: 1.000 kN
Razmak -šipke (V x V): 360 x 360 mm
Kapacitet ubrizgavanja (PS): 145 g
Maksimalni tlak u sustavu: 17,5 MPa
Ciljana primjena: mala precizna elektronika, konektori, pod-sklopovi
Model: A170 Standard
Sila stezanja: 1.700 kN
Razmak -šipke (V x V): 460 x 460 mm
Kapacitet ubrizgavanja (PS): 280 g
Maksimalni tlak u sustavu: 17,5 MPa
Ciljana primjena: Tehničke komponente, medicinska kućišta, kape
Model: A230 Universal
Sila stezanja: 2.300 kN
Razmak -šipke (V x V): 530 x 530 mm
Kapacitet ubrizgavanja (PS): 450 g
Maksimalni tlak u sustavu: 17,5 MPa
Ciljana primjena: Dijelovi kućanskih aparata, roba široke potrošnje, umetnuti kalupi
Model: A290 Heavy-Duty
Sila stezanja: 2.900 kN
Razmak -šipke (V x V): 620 x 620 mm
Kapacitet ubrizgavanja (PS): 720 g
Maksimalni tlak u sustavu: 17,5 MPa
Ciljana primjena: Unutarnja oprema automobila, industrijski cijevni spojevi
Model: A390 High-Volume
Sila stezanja: 3.900 kN
Razmak -šipke (V x V): 710 x 710 mm
Kapacitet ubrizgavanja (PS): 1.250 g
Maksimalni tlak u sustavu: 17,5 MPa
Ciljana primjena: spremnici za-duboko izvlačenje, velika kućišta, poklopci za automobile
Model: A550 Industrial
Sila stezanja: 5.500 kN
Razmak -šipke (V x V): 830 x 830 mm
Kapacitet ubrizgavanja (PS): 2.100 g
Maksimalni tlak u sustavu: 17,5 MPa
Ciljana primjena: velike konstrukcijske ploče, sanduci, više{0}}automobilske komponente
Ključne tehničke značajke
Arhitektura upravljanja sabirnicom zatvorene-petlje:
Komunikacija-na-servo koristi protokole EtherCAT ili CANopen, održavajući cikluse odgovora kontrolne petlje ispod 1 ms.
Visoko{0}}precizni linearni pretvarači:
Apsolutni optički/otporni enkoderi položaja s rezolucijom od 0,01 mm instalirani na osi stezanja, ubrizgavanja i izbacivanja za povratnu informaciju o položaju.
Zone temperature bačve PID-a:
Više{0}}zonska kontrola grijanja SSR (Solid State Relay) s PID algoritmima za samo-podešavanje održava tolerancije bačvaste zone unutar +/- 1 stupnjeva C.
Zaštita od-plijesni pod niskim pritiskom:
Promjenjive postavke tlaka i brzine prate zatvaranje kalupa; osjetljivi algoritmi{0}}očitavanja zakretnog momenta pokreću trenutni preokret kalupa ako se naiđe na otpor.
Sučelja za povlačenje i odvrtanje jezgre:
Integrirani programibilni sekvenci hidrauličkog izvlakača jezgre (standardno s 2 kruga) s opcijama za hidrauličke motore za odvrtanje.
Servo hidraulički sustav i upravljanje energijom
SLIJED DINAMIČKE KONTROLNE PETLJE:
System Controller ->Šalje digitalnu naredbu za brzinu/tlak servo pogonu
Servo Drive ->Upravlja AC servo motorom s trajnim magnetom
AC Servo Motor ->Pogoni unutarnju zupčastu pumpu
Internal Gear Pump ->Napaja hidrauličke aktuatore
Pressure Transducer ->Šalje povratne informacije o-tlaku/protoku u stvarnom vremenu kontroleru sustava
Arhitektura sustava
Energetska jedinica uparuje sinkroni motor s trajnim magnetom (PMSM) s ni-šumnom unutarnjom zupčastom pumpom. Tlak sustava kontinuirano se prati putem digitalnog pretvarača montiranog izravno na izlazni razvodnik crpke.
Dinamička kontrolna petlja
Kontroler stroja izračunava potrebni protok (Q) i tlak (P) za određenu fazu stroja (npr. pritisak zadržavanja, plastificiranje ili hod ploče).
Signali se šalju servo pogonu putem digitalne sabirnice polja.
Servo pogon prilagođava brzinu motora (n) za regulaciju protoka i prilagođava moment motora (tau) za regulaciju tlaka u sustavu.
Frekvencija povratne sprege tlaka radi na 2 kHz, trenutačno smanjujući broj okretaja motora tijekom zadržavanja tlaka ili hlađenja do razine pripravnosti, sprječavajući rasipanje energije preko sigurnosnih ventila.
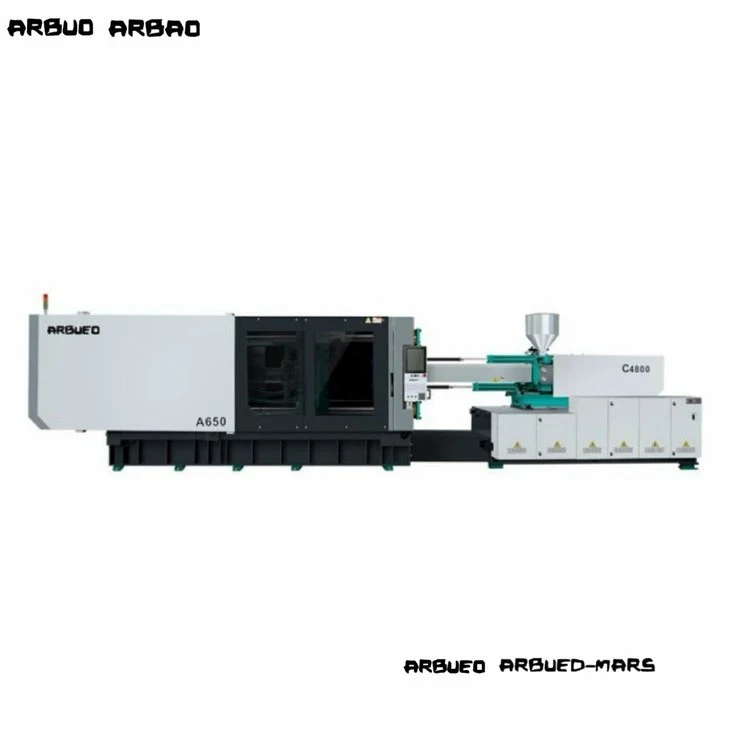
Servo u odnosu na konvencionalnu hidrauliku
Konvencionalni: AC indukcijski motor (konstantna brzina)
Servo hidraulika: Servo motor s trajnim magnetom (varijabilna brzina)
Utjecaj: Eliminira potrošnju energije kada stroj miruje.
Konvencionalno: osnovno (100%)
Servo hidraulika: 30% do 70% smanjenja
Utjecaj: Niži operativni troškovi po udarcu.
Konvencionalno: Visoko (premosnica rasteretnog ventila stvara toplinu)
Servo hidraulika: niska (isporučuje samo traženu količinu ulja)
Utjecaj: Smanjuje opterećenje hladnjaka i odgađa oksidaciju ulja.
Konvencionalno: osnovno (100%)
Servo hidraulika: 50% do 70% smanjenja
Utjecaj: Smanjuje komunalne zahtjeve objekta.
Konvencionalno: +/- 0.5% do +/- 0.8%
Servo hidraulika: +/- 0.1% do +/- 0.3%
Utjecaj: Smanjuje stope otpada na inženjerskim dijelovima s-niskom tolerancijom.
Konvencionalno: 100 ms do 150 ms
Servo hidraulika: ispod 40 ms
Utjecaj: Brže pokretanje ciklusa i kontrola koraka tlaka.
Konvencionalno: 75 dBA do 85 dBA
Servo hidraulika: ispod 70 dBA
Utjecaj: Poboljšava-poštivanje ekološke sigurnosti u radnji.
Tehničke specifikacije
Opći mehanički parametri (reprezentativna platforma A290)
Stezna jedinica:
Sila stezanja: 2.900 kN
Hod otvaranja: 580 mm
Razmak između spona (V x V): 620 mm x 620 mm
Maks. Visina kalupa: 650 mm
Min. Visina kalupa: 220 mm
Hod izbacivača: 160 mm
Sila izbacivača: 77 kN
Jedinica za ubrizgavanje (veličina vijka B):
Promjer vijka: 55 mm
Omjer L/D: 20:1
Teoretski volumen ubrizgavanja: 522 cm3
Težina hica (PS): 475 g
Brzina ubrizgavanja: 210 cm3/sek
Maks. Tlak ubrizgavanja: 178 MPa
Brzina vijka (maks.): 0 do 190 okretaja u minuti
Pogon / hidraulika / elektrika:
Tlak sustava: 17,5 MPa
Snaga servo motora: 37 kW
Kapacitet grijača: 16,5 kW
Kapacitet rezervoara za ulje: 380 L
Dimenzije stroja (D x Š x V): 6,2 mx 1,6 mx 2,1 m
Težina suhog stroja: 9,2 metričke tone
Kako odabrati
Korak 1: Izračun sile stezanja
Korak 2: Provjera veličine udarca i volumena
Korak 3: Provjera dimenzija (Tie-Bar i Daylight)
Korak 4: Analiza tlaka ubrizgavanja
Korak 5: Procjena stope plastificiranja
Korak 6: Konfiguracija pomoćnog i glavnog hidrauličkog kruga
Odredite potrebnu tonažu stezaljke na temelju ukupne projektirane površine dijela plus sustav klizača, pomnoženo specifičnim tlakom u šupljini polimera:
Sila stezanja (kN)=[Projicirana površina (cm2) x Tlak šupljine (bar) / 100] x Sigurnosni faktor (1,1 do 1,2)
Referentni tlak u šupljini:
Poliolefin (PE/PP): 300 do 450 bara
Tehničke smole (PC, ABS, PA): 500 do 800 bara
Tanko{0}}zidno pakiranje: 800 do 1100 bara
Uskladite masu dijela s kapacitetom strojnog ubrizgavanja. Odaberite veličinu vijka kod koje zahtijevani volumen sačme (dio + klip) troši 30% do 80% maksimalnog kapaciteta sačme cijevi:
Manje od 20% kapaciteta bačve: Rizik degradacije smole zbog prekomjernog vremena zadržavanja u zagrijanoj bačvi.
Kapacitet cijevi veći od 80%: Ograničava konzistenciju plastificiranja i smanjuje toplinsku ujednačenost sačme-na-sačmu.
Provjerite odgovara li širina i visina kalupa unutar vodoravne i okomite slobodne udaljenosti -šipke (V x V).
Osigurajte da minimalne i maksimalne dimenzije visine kalupa odgovaraju debljini kalupa.
Provjerite osigurava li minimalni hod otvaranja dovoljno prostora za čišćenje dijelova tijekom--vađenja alata za ruku robota (EOAT).
Proizvodnja i kontrola kvalitete
Preciznost obrade ploče:Ploče se obrađuju na 5-osnim CNC horizontalnim portalnim obradnim centrima kako bi se osigurale koplanarne tolerancije unutar 0,05 mm preko montažnih površina.
Ublažavanje stresa i toplinska obrada:Okviri strojeva i odljevci ploča podvrgavaju se žarenju-olakšavanju toplinskog naprezanja kako bi se spriječila strukturna deformacija pod kontinuiranim nazivnim opterećenjima stezanja.
Ispitivanje hidrauličkog sustava:Hidraulički blokovi se podvrgavaju ultrazvučnom čišćenju; sustavi su ispitani pod 1,25x maksimalnim radnim tlakom kako bi se potvrdio integritet brtve i nulta premosnica unutarnjeg curenja.
Poravnanje rada na suho:Svaki dovršeni stroj podvrgava se obaveznom 48-satnom kontinuiranom suhom-testiranju provjerom toplinskih oznaka kretanja, ravnoteže naprezanja spone i ograničenja buke prije slanja.
Usklađenost sa standardima kvalitete:Proizvedeno prema ISO 9001 sustavima upravljanja kvalitetom; Potvrđena CE usklađenost za mehaničke zaštitne blokade, električnu sigurnost (EN 60204-1) i hidrauličke sigurnosne standarde.

Automobilske komponente
Ciljani dijelovi: obloge vrata, ventili HVAC, poklopci motora
Zahtjevi: visoka strukturna čvrstoća, niski tragovi potonuća, dimenzionalna konzistentnost u toplinskim rasponima okoline.
Smole: PP + 30% staklena vlakna, ABS/PC legure, PA66.
Ključna značajka stroja: više{0}}fazni profil brzine ubrizgavanja i mogućnosti povlačenja jezgre za složene klizače kalupa.
Elektrika i elektronika
Ciljani dijelovi: Kućišta releja, terminalni blokovi, precizni okviri
Zahtjevi: male tolerancije, nula bljeskanja na linijama razdvajanja, precizno aktiviranje igle.
Smole: PBT, LCP, -otporni ABS, polikarbonat.
Ključna značajka stroja: Visok{0}}odziv zatvorene{1}}kontrole tlaka ubrizgavanja kako bi se spriječilo prekomjerno{2}}pakiranje mikro-struktura.
Industrijski i građevinski proizvodi
Ciljani dijelovi: Cijevni priključci, ventili, kabelske uvodnice
Zahtjevi: Mogućnosti-dubokog ubrizgavanja, visoka isporuka taline, debelo{1}}stjensko pakiranje dijelova bez stvaranja šupljina.
Smole: kruti PVC, HDPE, PPR.
Ključna značajka stroja: hidraulički plastificirajući motori visokog-okretnog momenta upareni s optimiziranim bimetalnim profilima vijka-visokog trošenja.
Specijalizirani sklopovi vijaka i cijevi:
UPVC vijci s visoko-kromiranom prevlakom i posebnim dizajnom vrhova.
Pune-bimetalne bačve otporne na koroziju za preradu fluoropolimera.
Geometrije glave za miješanje (Maddock / igle za miješanje) za disperziju masterbatcha.
Hidrauličke izmjene:
Akumulator-potpomognuti sustavi ubrizgavanja velike-brzine za aplikacije s tankim-stjenkama.
Hidrauličke postavke neovisne dvo-pumpe za istovremeno pomicanje stezaljke i plastificiranje (paralelni oporavak).
Hidraulički akumulatori za brzi odziv brzine ubrizgavanja.
Mogućnosti automatizacije i sučelja:
Sučelja za automatizaciju robota EUROMAP 63 ili SPI.
EUROMAP 73 / ANSI B11.20 protokoli sigurnosnog sučelja za integraciju robota.
Hot{0}}integracija kontrolera izravno u HMI zaslon stroja.

Povezani strojevi
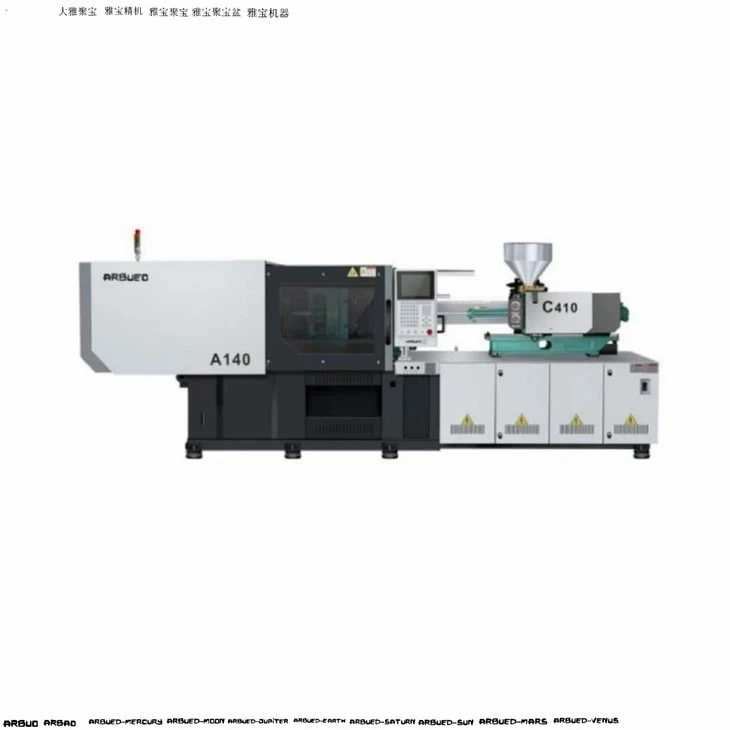
Servo{0}}brzinski strojevi za injekcijsko prešanje: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s), i kinematika brzog prebacivanja.
Dva-Servo stroja za injekcijsko prešanje:Dizajniran za velike konstrukcijske dijelove (800T do 3500T), nudi manji otisak, produženi hod otvaranja i izravno hidrauličko stezanje.
Strojevi s više-materijala/dvije-boje:Opremljen dvostrukim jedinicama za ubrizgavanje (L-oblik, Paralelne ili Piggyback postavke) i integriranim rotirajućim stolovima za više-most kalupljenje.
Vertikalni servo strojevi za injekcijsko prešanje:Dizajni okomitog stezanja i okomitog ubrizgavanja optimizirani za ručne ili automatizirane operacije kalupljenja umetaka.
FAQ

Zatražite ponudu
Trebate li pomoć pri odabiru ispravne tonaže stezaljke, veličine vijka ili pomoćnog sučelja za vašu liniju kalupljenja? Navedite svoje proizvodne specifikacije ispod kako biste dobili detaljan tehnički prijedlog, nacrt izgleda stroja i ponudu.
Dimenzije ciljanog dijela (D x Š x V mm):
Vrsta i stupanj plastične smole:
Težina dijela (g) i broj šupljina:
Procijenjeno/potrebno vrijeme ciklusa (sek):
Standardni napon objekta (npr. 480V 3PH 60Hz / 400V 3PH 50Hz):
Inženjeri tehničke podrške dostupni su za provjeru izgleda kalupa i izračunavanje tonaže prije slanja narudžbe.
Mi smo profesionalni proizvođači i dobavljači servo strojeva za injekcijsko prešanje u Kini, specijalizirani za pružanje visokokvalitetnih prilagođenih usluga. Srdačno vas pozdravljamo u veleprodaji strojeva za servo injekcijsko prešanje koji se prodaju ovdje iz naše tvornice. Za savjetovanje o cijeni, kontaktirajte nas.