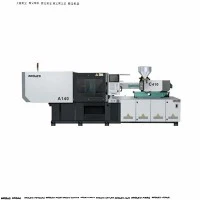
Servo stroj za injekcijsko prešanje za proizvodnju visokog ciklusa
Injekcijsko prešanje s visokim- ciklusom stvara različita toplinska i mehanička opterećenja na dijelovima stroja. Kod standardnih hidrauličkih preša često dolazi do pregrijavanja tekućine, deformacije ploče i kašnjenja hidrauličkog odziva kada su prisiljene na brzine suhog ciklusa ispod 2,0 sekunde.
Ova servo{0}}hidraulička platforma koristi-AC servo pogone visokog odziva uparene s unutarnjim zupčaničkim pumpama, optimiziranom kinematikom stezanja i ubrizgavanjem-potpomognutim akumulatorom. Održava kontinuirane brzine ciklusa do 1,8 do 3,5 sekundi bez termohidrauličkog kvara. Dizajniran za kalupe s više-šupljina, stroj smanjuje jedinične troškove proizvodnje u-velikim količinama dok smanjuje potrošnju energije za 30% do 60% u usporedbi s tradicionalnim-hidrauličkim sustavima fiksne zapremine.
Ključne specifikacije
Vrijednosti u nastavku odražavaju standardne proizvodne konfiguracije u nizu proizvoda visokog{0}}ciklusa.
|
Specifikacija |
Jedinica |
Specifikacija Raspon / Vrijednost |
|
Sila stezanja |
kN / američka tona |
1,000 - 6,500 kN (112 - 730 američkih tona) |
|
Razmak -vezne šipke (V x V) |
mm |
410 x 410 do 920 x 920 |
|
Dimenzije ploče (V x V) |
mm |
610 x 610 do 1380 x 1380 |
|
Hod/Sila izbacivanja |
mm / kN |
100 - 220 mm / 35 - 160 kN |
|
Opcije promjera vijka |
mm |
28 do 90 (dostupni omjeri vijaka A/B/C) |
|
Omjer ubrizgavanja L/D |
L/D |
20:1 - 24:1 (ovisno-o aplikaciji) |
|
Maks. Brzina ubrizgavanja |
mm/s |
300 - 800 (pomoću-akumulatora) |
|
Tlak ubrizgavanja |
bar |
1,600 - 2,400 |
|
Vrijeme suhog ciklusa (Eurokarta 6) |
sek |
1.4 - 2.8 |
|
Tlak sustava |
bar |
17,5 MPa (175 bara) |
|
Pogonski sustav pumpe |
Tip |
Phase/Inovance servo motor + Sumitomo/Eckerle zupčasta pumpa |
|
Kontrolni sustav |
Kontrolor |
Austrija KEBA Zaslon osjetljiv na dodir / Techmation |
Ključne značajke
Akumulator-Jedinica potpomognutog ubrizgavanja:Akumulatori dušika daju visoke vršne brzine protoka tijekom faze punjenja, omogućujući brzine ubrizgavanja do 800 mm/s za tanko{1}}dijelje bez preopterećenja glavnih hidrauličkih pumpi.
Kinematika stezanja u pet{0}}dvostrukih{1}}točaka:Računalno{0}}optimizirana geometrija preklopnika omogućuje brzo kretanje ploče tijekom otvaranja i zatvaranja, mijenjajući se u isporuku velike sile kako kalup dodiruje.
Struktura uravnoteženog ubrizgavanja s dva-cilindra:Dvostruki paralelni cilindri za ubrizgavanje održavaju aksijalno poravnanje tijekom-ubrizgavanja pod visokim tlakom, sprječavajući otklon vijka i neravnomjerno trošenje cijevi.
Servo sustav zatvorene-petlje:Rotacijski koderi visoke-razlučivosti na servo motorima rade zajedno s linearnim pretvaračima na osi stezanja, ubrizgavanja i izbacivanja kako bi održali ponovljivost položaja unutar +/- 0.1 mm.
Neovisna kontrola hidrauličkog kruga:Odvojeni blokovi ventila za funkcije stezanja, plastificiranja i-povlačenja jezgre dopuštaju simultane pokrete stroja, smanjujući ukupno vrijeme ciklusa.
Konfiguracija stroja
Arhitektura sustava
AC servo pogonski sustav pokreće internu zupčastu pumpu.
Tlak teče kroz blok proporcionalnog ventila do tri glavna podsustava:
Stezna jedinica: preklopnik u 5 točaka, kutijasta ploča analize konačnih elemenata (FEA), linearne vodilice.
Jedinica za ubrizgavanje: Dvostruki paralelni cilindri, Bi-metalni vijak i cijev, Servo električni motor za plastificiranje (opcija).
Akumulatorska stanica: Velika-pojačana brzina punjenja do 800 mm/s.
Detaljni podsustavi
Stezna struktura: Ploče su lijevane pomoću nodularnog željeza (QT500-7) i analizirane analizom konačnih elemenata (FEA) kako bi se smanjio otklon pod punom tonažom. Preklopni klinovi pokreću se na brončanim čahurama impregniranim grafitom-samopodmazivanjem, eliminirajući kontinuiranu kontaminaciju masnoćom na površinama kalupa.
Jedinica za ubrizgavanje i plastificiranje: profil vijka koristi -dizajn prepreke-za visoko{0}}miješanje za održavanje homogenosti taline pri velikim brzinama plastificiranja. Nitrirane ili bi-metalne bačve (obložene PTA legurom) rade s abrazivnim dodacima kao što su staklena vlakna ili kalcijev karbonat.
Hidraulička i pogonska jedinica: AC sinkroni servo motor pokreće unutarnju zupčastu pumpu. Brzina motora dinamički se smanjuje do gotovo-nule tijekom faza hlađenja i stajanja, smanjujući temperaturu ulja i smanjujući potrebu za vodom za hlađenje do 40%.
Tehničke-specifične prednosti proizvoda
Toplinska stabilnost pod kontinuiranim brzim ciklusima
U primjenama s visokim-ciklusima, degradacija ulja uslijed smicanja tekućine primarni je uzrok kvara ventila i pomicanja položaja. Ovaj sustav koristi prevelike hladnjake ulja u kombinaciji s ciljanim putovima protoka ulja unutar glavnog razvodnika. Temperature hidrauličkog ulja ostaju stabilne između 40 stupnjeva i 48 stupnjeva čak i tijekom neprekidnog rada 24/7 na temperaturama okoline postrojenja do 45 stupnjeva.
Niska{0}}krutost ploče s ugibom
Standardne ploče se savijaju pod velikim silama stezanja, uzrokujući bljesak na rubovima spremnika s tankim-stjenkama i prerano trošenje klinova jezgre kalupa. Kutija-dizajn okvira koncentrira silu stezanja izravno kroz središte kalupa, održavajući paralelizam ploče unutar 0,08 mm preko punog hoda, što produljuje intervale održavanja kalupa.
Profili potrošnje energije
Ispod je usporedba izmjerene potrošnje energije tijekom ciklusa od 4,2 sekunde za proizvodnju spremnika za hranu s 4 šupljine:
|
Power Stage |
Preša za pumpu s fiksnim-pomakom |
Visok{0}}ciklični servo preša |
Smanjenje energije |
|
Stezanje / odvajanje |
18,5 kW |
6,2 kW |
66.4% |
|
Ubrizgavanje / držanje |
24,0 kW |
14,8 kW |
38.3% |
|
Plastificiranje |
15,0 kW |
11,2 kW |
25.3% |
|
Hlađenje / mirovanje |
12,0 kW |
0,4 kW |
96.6% |
|
Prosječna ukupna potražnja |
17,37 kW/h |
8,15 kW/h |
53.0% |
Tipične primjene
Pakiranje i spremnici s tankim-stjenkama:Jednokratne posude za hranu, zatvarači za piće, kante i zglobni poklopci koji zahtijevaju debljinu stjenke punjenja do 0,4 mm i visok učinak s više -udubina.
Medicinski potrošni materijal:Bačve štrcaljki, petrijeve zdjelice, epruvete za prikupljanje krvi i vrhovi pipeta oblikovani prema ograničenjima čistih prostorija ISO klase 7 ili 8 koja zahtijevaju hidrauličke tekućine s niskim-ispuštanjem plinova i opcije -stezaljke-bez ulja.
Električni i tehnički dijelovi:Kućišta preciznih konektora, terminalni blokovi i elektronička kućišta gdje se moraju održavati stroge tolerancije dimenzija (+/- 0.02 mm) u velikim količinama.
Kompatibilnost materijala
Jedinica za ubrizgavanje podržava širok raspon termoplastičnih polimera kada je opremljena s-profilima vijaka koji odgovaraju aplikaciji:
|
Obitelj Resin |
Kompatibilnost razreda |
Potrebna je posebna konfiguracija vijaka |
|
PP / PE |
Visoki MFI (20 - 100 g/10 min) |
Standardni visoki-profil miješanja; brzi-nepovratni ventil. |
|
PS/ABS |
Opća namjena / veliki učinak |
Brzi-zaporni vijak za sprječavanje toplinske degradacije. |
|
LJUBIMAC |
Pakiranje i predforme |
Prošireni omjer L/D (24:1), pogon visokog-okretnog momenta, specijalizirani profil leta. |
|
PC / PMMA |
Optički i precizni stupnjevi |
Očvrsnuta bi-metalna cijev, širi nagib leta, nisko{1}}kompresijski vijak. |
|
PA66 / PBT (+GF) |
Punjene inženjerske smole |
Potpuno kaljeni PTA-zavareni dvo-metalni sklop vijka i cijevi. |
Mogućnosti konfiguracije i vodič za odabir
Tijek rada odabira korak-po-korak
Korak 1: Izračunajte silu stezanja
Tonaža=Projicirana površina (cm²) x šupljine x faktor ubrizgavanja
(Faktor: 0.3 - 0.5 kN/cm² za PE/PP; 0.6 - 0.8 kN/cm² za PC)
Korak 2: Uskladite jedinicu za ubrizgavanje i brzinu plastificiranja
Volumen metka=30% do 70% maksimalnog kapaciteta cijevi
Brzina ubrizgavanja > Zahtjevi vremena punjenja (<0.5s)
Korak 3: Odaberite izborne module visokog-ciklusa
Servo električno plastificiranje preklopa
Pomoć pri punjenju-hidrauličkog akumulatora
Ventili za puhanje zraka / povlačenje jezgre
Preporučeni konfiguracijski moduli
Standardni modul s tankom{0}}zidom: akumulator dušika + produženi L/D bi-metalni vijak + ventili za izbacivanje zraka + KEBA i3000 kontroler.
Medicinski modul za čistu sobu: ploče obložene niklom + ne{2}}hidrauličko ulje + zatvorena{4}}petlja za izbacivanje zraka + servo-električni plastificirajući motor (eliminira hidrauličko ulje u blizini područja kalupa).
Modul inženjerske plastike: PTA bi-metalna bačva visoke-habanja + keramičke trake za grijanje + jedinica za ubrizgavanje visokog{4}}tlaka do 2400 bara.
Proizvodnja i kontrola kvalitete
Strojevi su izrađeni prema ISO 9001 procesima upravljanja kvalitetom kroz strukturirane proizvodne korake:
Zavarivanje okvira i uklanjanje naprezanja:Postolja strojeva izrađena su od konstrukcijskog čelika debelog-promjera i podvrgnuta su toplinskom žarenju kako bi se smanjila unutarnja naprezanja prije strojne obrade, čime se sprječava savijanje okvira tijekom dugotrajnog-rada.
Precizna obrada:Ploče i stezni okviri obrađuju se na više{0}}osnim CNC portalnim centrima u jednoj postavci kako bi se održale kritične tolerancije rupa i ravnost montažne površine.
Ispiranje hidrauličkog sustava:Svi blokovi razdjelnika i hidraulični vodovi prolaze kroz -brzinsko ispiranje u skladu sa standardima čistoće ISO 4406 (klasa 16/14/11) prije ugradnje ventila, čime se smanjuje rano trošenje komponenti.
Učitaj i pokreni-u testiranju:Svaki stroj podvrgava se najmanje 72-satnom neprekidnom-testiranju pod punim hidrauličkim tlakom, uključujući termička snimanja električnih ploča i provjere curenja pod visokim pritiskom.
Prilagodba i OEM podrška
Strojevi se mogu prilagoditi specifičnim postavkama tvorničke automatizacije i zahtjevima alata:
Metalurgija vijaka i cijevi po narudžbi:Specifične legure i premazi za obradu korozivnih (PVC/PVDF) ili visoko abrazivnih (do 50% staklenih-vlakna) materijala.
Mogućnosti integracije automatizacije:Euromap 67 ili Euromap 73 sučelja za bočne-ulazne robote, gornje-ulazne cijevi za sakupljanje i nizvodne linije za pakiranje.
Hidrauličko povlačenje jezgre:Konfigurabilne skupine ventila za do 4-stupanjske sekvence izvlačenja jezgre i odvrtanja kojima se upravlja izravno putem glavnog sučelja zaslona osjetljivog na dodir.
Prilagođene opcije napona:Električni ormarići konfigurirani na 220 V, 380 V, 415 V, 460 V ili 480 V (3 faze, 50/60 Hz) prema regionalnim specifikacijama postrojenja.
Tehničke informacije potrebne za ponudu
Da biste dobili točnu tehničku ponudu i izvješće o veličini stroja, navedite sljedeće pojedinosti o projektu:
Podaci o dijelu:Crtež dijela/datoteka s 3D koracima, stupanj materijala (MFI/MFR ako je dostupan), dimenzije debljine stijenke i ciljna težina dijela.
Specifikacije kalupa:Dimenzije kalupa (Širina x Visina x Debljina), težina, broj šupljina i pojedinosti sustava vrućeg kanala.
Cilj proizvodnje:Potrebno vrijeme ciklusa, dnevni volumen proizvodnje ili potrebna integracija automatizacije/robotike.
Kontekst električne energije i komunalnih usluga postrojenja:Dostupni parametri napona/frekvencije primarnog napajanja i rashladne vode.
FAQ
P: Koja vremena suhih ciklusa postiže ovaj visoko{0}}stroj?
O: Ovisno o tonaži stezaljke i duljini hoda, vremena suhog ciklusa kreću se između 1,4 sekunde za modele od 1000 kN i 2,8 sekundi za modele od 6500 kN (izračunato prema standardima Euromap 6).
P: Kakav je servo hidraulički sustav u usporedbi s potpuno-električnom prešom za aplikacije s visokim-ciklusima?
O: Sve-električne preše nude visoku preciznost i nižu buku, ali nose značajno veće troškove kapitalnih ulaganja i povećane troškove popravka kugličnih vijaka pod ekstremnim kontinuiranim opterećenjima. Servo hidraulički strojevi s visokim-ciklusom osiguravaju 90% do 95% energetske učinkovitosti i točnosti svih-električnih preša uz nižu početnu cijenu opreme i niže dugoročne-troškove mehaničkog održavanja.
P: Može li ovaj stroj obraditi biorazgradive smole poput PLA?
O: Da. Obrada PLA ili PHA zahtijeva profil vijka s niskim -smicanjem i precizno zoniranje temperature bačve kako bi se spriječila degradacija polimera. Navedite PLA zahtjeve tijekom tehničkog upita kako biste osigurali da je odgovarajući profil vijaka postavljen.
P: Koji standardi sučelja postoje za povezivanje robota?
O: Strojevi standardno dolaze s Euromap 67 robotskim sučeljima. Euromap 73 ili prilagođena SPI sučelja mogu se ugraditi na zahtjev.
P: Koje je standardno jamstvo i dostupnost rezervnih dijelova?
O: Standardna isporuka uključuje 12-mjesečno kompletno jamstvo za stroj i 24-mjesečno strukturalno jamstvo na ploče i spone. Zamjenske hidrauličke komponente, ventili i električne komponente koriste međunarodno dostupne robne marke (npr. Rexroth, Yuken, Schneider, KEBA) za lokalne mogućnosti nabave.
Popularni tagovi: servo stroj za injekcijsko prešanje za proizvodnju visokog ciklusa, Kina servo stroj za injekcijsko prešanje za proizvodnju visokog ciklusa proizvođači, dobavljači, tvornica