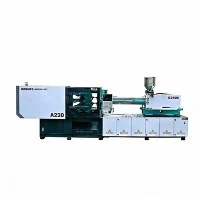
Hibridni stroj za injekcijsko prešanje za -proizvodnju visokog ciklusa
Ambalaža s visokim -ciklusom, tanko{1}}spremnici za hranu i medicinski potrošni materijal zahtijevaju platforme za injekcijsko prešanje koje kombiniraju brzine brzog-ciklusa sušenja s čvrstom strukturnom stabilnošću. Ovaj hibridni stroj za injekcijsko prešanje integrira električnu servo-pokretanu jedinicu za plastificiranje s akumulatorskom-hidrauličkom jedinicom za ubrizgavanje.
Korištenjem električnih pogona za kontinuiranu rotaciju vijka tijekom punjenja tijekom faza stezanja i hlađenja, sustav smanjuje potrošnju energije za 30% do 50% u usporedbi s tradicionalnim potpuno hidrauličkim platformama. Istodobno, hidraulički akumulatori visokog-odaziva isporučuju velike brzine ubrizgavanja (do 500 mm/s) i brzo vrijeme odziva potrebno za tankostjedne dijelove ispod 0,5 mm debljine stijenke bez toplinske degradacije ili kratkih udaraca.
Ključne specifikacije
|
Parametar |
Jedinica |
Vrijednost / Raspon |
|
Sila stezanja |
kN / tona |
1,600 - 8,000 / 160 - 800 tona |
|
Brzina ubrizgavanja (standardna/akumulator) |
mm/s |
300 - 800 mm/s |
|
Vrijeme suhog ciklusa (Eurokarta 6) |
sek |
1.2 - 2.4 s (ovisno o tonaži) |
|
Opcije promjera vijka |
mm |
32/38/45/52/60 (omjer L/D 22:1 - 24:1) |
|
Maks. Tlak ubrizgavanja |
bar |
2,000 - 2,400 bara |
|
Udaljenost -vezne šipke (V x V) |
mm |
510x510 do 1080x1080 |
|
Hod/Sila izbacivača |
mm / kN |
150 - 250 mm / 50 - 120 kN |
|
Odziv izbacivača |
- |
Sinkronizirani paralelni izbacivač u letu |
|
Paralelizam ploče (pod opterećenjem) |
mm |
Manje od ili jednako 0,05 mm |
|
Energetska učinkovitost sustava |
kWh/kg |
0.28 - 0.38 kWh/kg (ispitivanje PP materijala) |
Ključne značajke
Paralelno kretanje (plastificiranje tijekom otvaranja/zatvaranja stezaljke):Električni servo pogon omogućuje kontinuirano doziranje puža tijekom pomicanja kalupa i izbacivanja, skraćujući 0.8 - 1.5 sekundi ukupnog vremena ciklusa.
Ubrizgavanje akumulatora zatvorene-petlje:Dvostruki hidraulički akumulatori napajaju cilindar za ubrizgavanje izravno preko servo-proporcionalnih ventila, postižući vrijeme ubrzanja ubrizgavanja ispod 20 ms.
Čvrsta kutija-konstrukcija ploče okvira:Analiza konačnih elemenata (FEA)-optimizirani mehanizam za prebacivanje u pet-točaka ograničava otklon ploče, održavajući precizno poravnanje kalupa i produžujući životni vijek jezgre/šupljine kalupa.
Linearni vodeći ležajevi na jedinici za ubrizgavanje:Linearne vodilice visokog{0}}opterećenja podupiru sklop za ubrizgavanje, minimizirajući trenje, sprječavajući naginjanje cijevi i osiguravajući dosljednost-za-metkom (odstupanje težine unutar 0,2%).
Sustav neovisne servo hidraulične pumpe:Neovisno upravlja radom stezaljke, povlačenja jezgre i izbacivanja bez krađe protoka ili pritiska iz operacija plastificiranja.
Konfiguracija stroja
Raščlamba arhitekture sustava
Sekcija električnog pogona (plastificiranje)
Servo motor: Sinkroni motor s trajnim magnetom
Prijenos: Izravni mjenjač-za teške uvjete rada
Funkcija: Kontinuirano paralelno doziranje neovisno o pomicanju kalupa
Dio hidrauličkog akumulatora (ubrizgavanje)
Vrsta pogona: mjehur-akumulatori napunjeni dušikom
Upravljački ventil: proporcionalni-servo{1}}ventili visokog odziva
Funkcija: Ultra{0}}brzo ubrzanje ubrizgavanja za tanko{1}}ispunu stijenki
Upravljačka-PLC jedinica u stvarnom vremenu
Brzina petlje: 1 ms ciklus obrade
Upravljačka logika: zatvorena{0}}petlja-tlaka i brzine u stvarnom vremenu
Stezni i pomoćni sustav
Mehanika: dvostruki-mehanizam s pet{0}}točaka
Struktura: FEA-optimizirane ploče kutije visoke-krutoće
Značajke: Automatsko središnje podmazivanje i sinkronizirana sučelja za izvlačenje jezgre
Tehničke-specifične prednosti proizvoda
Ultra{0}}vrijeme odziva ubrizgavanja
Tanko{0}}kalupi zahtijevaju trenutne brzine protoka prije nego što talina polimera dosegne točku smrzavanja-u tankim vratima. Sustav hidrauličkog akumulatora zatvorene-petlje postiže vršnu brzinu unutar 15 ms od inicijacije signala, održavajući jednoliku debljinu stijenke u dijelovima s više-šupljinama bez bljeska.
Ubrzanje hibridnog akumulatora: Najveća brzina postignuta za manje od 15 ms.
Standardno hidrauličko ubrzanje: Najveća brzina postignuta za više od 80 ms.
Toplinska ravnoteža i niži troškovi hlađenja
Hidrauličko taljenje-doziranja stvara kontinuirano trenje u hidrauličkom ulju, podižući temperaturu spremnika ulja na više od 55 stupnjeva C i zahtijeva stalnu upotrebu ohlađene vode. Odvajanje doziranja od elektromotora snižava prosječnu temperaturu ulja na 38 - 42 stupnjeva C, smanjujući energetska opterećenja rashladnika ulja do 60% i udvostručavajući vijek brtve.
Zaštita od plijesni pomoću visoko-preciznih linearnih kodera
Visok{0}}ciklus proizvodnje nosi rizik od oštećenja alata ako dio ne padne u potpunosti. Be-kontaktni optički koderi stalno prate položaj ploče. Ako otpor naraste iznad 0,5% osnovnih parametara tijekom zatvaranja kalupa, stezaljka se trenutno zaustavlja i otvara prije nego dođe do oštećenja alata.
Tipične primjene
Tanko{0}}zidno pakiranje
U-posudama za označavanje plijesni (IML): posudama za margarin, posudama za sladoled, čašicama za piće (vremena ciklusa: 2.2 - 3.8 sekundi).
Čepovi i zatvarači: čepovi za boce s vodom, poklopci s preklopnim-topom s kalupima s više-udubina (vremena ciklusa: 2.5 - 4.5 sekundi).
Jednokratna ambalaža za hranu: posude za van sa šarkama, pribor za jelo, poklopci s tankim-stjenkama do 0,35 mm.
Medicinski potrošni materijal
Nastavci za pipete i epruvete za krv: alati s-velikim šupljinama (64 do 128 šupljina) koji zahtijevaju visoku ponovljivost ubrizgavanja i kompatibilnost s čistim prostorima (ISO klasa 7/8).
Bačve štrcaljki i priključci: stabilnost dimenzija uz stroge tolerancije.
Kompatibilnost materijala
Sklopovi vijka i bačve prilagođeni su specifičnim karakteristikama smole:
|
Vrsta smole |
Napomene o viskoznosti i obradi |
Konfiguracija vijka/bačve |
|
PP / PE |
Visok MFI (30 - 100 g/10 min), brzo zamrzavanje, zahtijeva brzo ubrizgavanje |
Standardni vijak od nitridnog čelika (SACM645) s vrhom miješalice |
|
LJUBIMAC |
Higroskopnost, opasnost od toplinske degradacije, visoki zahtjevi za čistoćom |
Visok L/D omjer (24:1), nizak-profil vijka za smicanje za sprječavanje nakupljanja-acetaldehida (AA) |
|
PS/ABS |
Krhka talina, potreban precizan toplinski profil |
Bačva od bimetalne legure s anti-korozivnim premazom za produljeni vijek trajanja |
|
PLA / bio-smole |
Osjetljivi-na smicanje, strogi temperaturni prozori |
Prilagođena geometrija-smanjenog leta s preciznim zonama prepreka |
Mogućnosti konfiguracije
Kako bi prilagodili stroj specifičnim rasporedima postrojenja i proizvodnim ciljevima, kupci biraju između standardnih opcija:
Sklopovi vijka i bačve
Standardno nitrirano: prikladno za ne{0}}abrazivne smole (PP, PE, PS).
Bimetalna cijev i potpuno očvrsnuti vijak: obloga od karbida za smole koje sadrže do 30% staklenih vlakana ili abrazivnih mineralnih punila.
Nehrđajući-sklop otporan na koroziju: specijaliziran za medicinsku{1}}obradu ili PVC aditive.
Hidraulička i pneumatska sučelja
Integrirani ventili za puhanje zraka: Do 8-kanalni neovisni krugovi za puhanje zraka za izbacivanje dijelova ili pokretanje kalupa.
Moduli za izvlačenje jezgre: Jedno, dvostruko ili više{0}}stupanjsko hidrauličko izvlačenje jezgre kontrolirano putem PLC softverskih profila.
Sučelje robota: EUROMAP 67 ili EUROMAP 73 standardno 50-pinsko sučelje za sustave automatizacije s bočnim-ulazom ili s gornje strane.
Proizvodnja i kontrola kvalitete
Tijek rada osiguranja kvalitete
Machining: Heavy castings -> Thermal/Natural Stress Relief ->Više{0}}osno CNC precizno glodanje
Assembly: Linear Guides & Hydraulic Manifolds Installed ->Električno ožičenje i postavljanje kodera
Validation: 24-Hour Continuous Dry Run Testing ->Poravnavanje ploče laserskog interferometra
Final Acceptance: Full-Load Mold Testing ->Provjera brzine ubrizgavanja i tlaka
Protokoli inspekcije tvornice
Ublažavanje lijevanog naprezanja: okviri strojeva i ploče podvrgavaju se prirodnom i toplinskom naprezanju-ublažavajući cikluse starenja kako bi se uklonila zaostala naprezanja lijevanja prije precizne CNC obrade.
Poravnanje laserskog interferometra: Poravnanje ploče, paralelizam-vezne šipke i ravnost linearne vodilice provjeravaju se pomoću laserskih mjernih jedinica pod uvjetima nultog-opterećenja i stezanja-opterećenja.
24-satno ispitivanje suhog rada: Prije otpreme, strojevi prolaze kontinuirani 24-satni suhi rad pri maksimalnim radnim brzinama radi praćenja toplinske stabilnosti, krivulja hidrauličkog tlaka i proizvodnje topline električnih komponenti.
Prilagodba i OEM podrška
Podržavamo projekte "ključ u ruke" za specijalizirane-brze proizvodne linije:
Prilagođeni razmaci -veze:Mogućnosti produženog dnevnog svjetla i razmaka-za šipke za velike kalupe s više-šupljina ili duboke-izvlake.
In-integracija sustava označavanja kalupa (IML):Sinkronizacija signala između kontrolera robota, eliminatora statičkog elektriciteta, dodavača naljepnica i signala za stezanje stroja.
Izvedba čiste sobe:Obloga od nehrđajućeg čelika na pločama, strukturalni poklopci bez{0}}boje, zatvoreno obnavljanje podmazivanja i hidraulička ulja za -hranu (NSF H1).
Što bi kupci trebali dati za ponudu
Da biste dobili točnu tehničku ponudu i-analizu podudaranja kalupa, pošaljite sljedeće tehničke parametre:
Nacrti dijelova / 3D STEP datoteke:Raspodjela debljine stijenke, projektirana površina i težina dijela.
Ocjena materijala:Specifični trgovački naziv smole, MFI (indeks tečenja taline) i bilo koji postotak punila (staklena vlakna, talk, kalcijev karbonat).
Detalji kalupa:
Broj šupljina.
Dimenzije kalupa (duljina x širina x visina) i visina hrpe.
Specifikacija sustava s vrućim kanalom (tip zasuna, zahtjevi za upravljanje zasunkom ventila).
Ciljano vrijeme ciklusa: Minimalno potrebno vrijeme ciklusa i ciljni dnevni volumen proizvodnje.
Pomoćni zahtjevi: specifikacije sučelja robotike, sekvence povlačenja jezgre, koraci puhanja zraka i lokalni električni standardi (npr. 480 V 60 Hz / 380 V 50 Hz).
FAQ
P: Kakav je hibridni stroj za injekcijsko prešanje u usporedbi s potpuno električnim strojem za visoko-ciklusne primjene?
O: Potpuno električni strojevi nude visoku energetsku učinkovitost i točnost, ali velika-brzina ubrizgavanja (iznad 400 mm/s) na debelim-zidovima ili ultra-tankim dijelovima zahtijeva teške sklopove s kugličnim vijcima koji mogu doživjeti mehaničko trošenje pod ekstremnim opterećenjima ubrzanja. Hibridna konfiguracija kombinira električni vijčani pogon za energetsku učinkovitost s hidrauličkim akumulatorima za ultra-brzo, visoko{6}}tlačno ubrizgavanje bez mehaničkog opterećenja kugličnih vijaka.
P: Koje je održavanje potrebno za jedinicu hidrauličkog akumulatora?
O: Provjeravajte tlak u mjehuru (pred{0}}punjenje dušikom) svakih 6 do 12 mjeseci pomoću standardnih pribora za mjerenje tlaka. Pobrinite se da razine filtracije hidrauličkog ulja budu na standardima ISO 4406 16/14/11 ili boljim. Servisiranje hidrauličkih filtara prema rasporedu održavanja sprječava proporcionalno zaglavljivanje ventila i održava vrijeme odziva ubrizgavanja ispod 20 ms.
P: Može li ovaj stroj pokretati standardne, ne{0}}tanko{1}}kalupe?
O: Da. PLC kontroler uključuje profile koji se mogu birati za standardne operacije brizganja. Možete zaobići brzo-ispuštanje akumulatora za standardne profile brzine, dopuštajući stroju da pokreće debel{3}}tehničke dijelove, automobilske konektore ili kućanske potrepštine bez pretjeranog-tlaka kalupa.
Popularni tagovi: hibridni stroj za injekcijsko prešanje za proizvodnju visokog ciklusa, Kina hibridni stroj za injekcijsko prešanje za proizvodnju visokog ciklusa proizvođači, dobavljači, tvornica