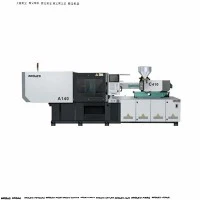
Hibridni stroj za injekcijsko prešanje za proizvodnju automobilskih dijelova
Konstruiran posebno za tanko{0}}strukturalne komponente i visoko{1}}precizne unutarnje/vanjske automobilske dijelove, ovaj hibridni stroj za injekcijsko prešanje kombinira tehnologiju servo-električnog pogona vijaka s hidrauličkim stezanjem i snagom ubrizgavanja. Omogućuje ponovljivost položaja od ±0,01 mm uz smanjenje potrošnje energije do 45% u usporedbi s čistim hidrauličkim sustavima.
Proizvodnja automobilskih komponenti zahtijeva stroge tolerancije dimenzija, kratka vremena ciklusa i minimalne stope otpada u kontinuiranim proizvodnim ciklusima 24/7. Tradicionalni hidraulički strojevi često se bore s preciznom dosljednošću i toplinskom stabilnošću tijekom dugih proizvodnih smjena, dok se svi-električni sustavi suočavaju s ograničenjima tonaže i troškova za strukturne komponente debelog-presjeka.
Ovaj hibridni sustav koristi električni servo motor za kontinuirano plastificiranje, odvajajući fazu doziranja od hidrauličkih operacija. Hidraulički tlak pokreće stezanje kalupa, povlačenje jezgre i brzo-kretanje jedinice za ubrizgavanje. Ova hibridna arhitektura eliminira pregrijavanje ulja uzrokovano proporcionalnim prigušivanjem ventila tijekom plastificiranja, održava konstantnu temperaturu taline i smanjuje ukupne operativne troškove.
Ključne specifikacije
|
Parametar specifikacije |
Raspon vrijednosti / metrika |
Inženjerske bilješke |
|
Sila stezanja |
2000 kN - 10,000 kN (200 - 1000 tona) |
Izravna-hidraulička sklopka ili struktura zaključavanja s dvije-ploče |
|
Brzina ubrizgavanja |
Do 350 mm/s (standardno) / 800 mm/s (akumulator) |
Podrška za akumulator dušika za ultra-dijelove s stijenkama |
|
Opcije promjera vijka |
Ø 45 mm - Ø 105 mm |
Nitrirane ili bimetalne opcije dostupne na bazi smole |
|
Teoretski kapacitet udarca |
320 cm³ - 4200 cm³ |
Izračunato na PS ekvivalentnu gustoću |
|
Hod izbacivanja |
150 mm - 350 mm |
Hidraulični klin za izbacivanje s podesivom kontrolom sile |
|
Udaljenost -vezne šipke (H×V) |
560×560 mm - 1180×1080 mm |
Prilagođava automobilske kalupe s više{0}} šupljina i klizače jezgre |
|
Pogonski sustav |
AC servo električni (doziranje) + servo hidraulični (stezaljka/ubrizgavanje) |
Dvo-zatvoreni regulator s proporcionalnim sigurnosnim ventilom |
Ključne značajke
Razdvojene paralelne operacije:Električni pogon za plastificiranje radi neovisno o hidrauličkim funkcijama, omogućujući paralelni oporavak tijekom otvaranja kalupa i pokreta izbacivača kako bi se skratilo vrijeme ciklusa sušenja.
Kontroler ubrizgavanja zatvorene-petlje:Optički linearni enkoderi visokog-odaziva prate položaj ubrizgavanja s rezolucijom mjerenja od ±0,005 mm, smanjujući varijacije težine dijela-za-dijelom.
Podesiva jezgra-hidraulika za povlačenje:Programabilne dvostruke hidraulične jezgre integrirane izravno u upravljač stroja upravljaju složenim klizačima i udubljenjima u pločama vrata i instrumentima.
Nisko{0}}uljni hidraulički sustav:Servo pumpe promjenjivog-pomaka rade na zahtjev, održavajući temperaturu hidrauličkog ulja ispod 45 stupnjeva bez velikih rashladnih-tornjeva za vodu.
Konfiguracija stroja
Stroj odvaja rotacijski rad s visokim-okretnim momentom (rotacija vijka) od dinamičkog rada sile (stezanje i dinamičko ubrizgavanje) preko četiri temeljna operativna pod-sklopa:
Servo električni pogon za doziranje:Pokreće vijak za plastificiranje s-stalnim zakretnim momentom izravno putem nezavisnog AC servo motora. Ovo odvaja doziranje od hidrauličkih padova tlaka, održavajući stabilnu homogenost taline i jednoliko vrijeme doziranja bez obzira na paralelna kretanja stroja.
Hidraulički servo akumulator:Napajajući cilindar za ubrizgavanje, ova jedinica koristi preciznu kontrolu prekidača brzine/tlaka (V/P) za pružanje dinamičkih performansi ubrizgavanja visoke-brzine, visokog{1}}tlaka za strukturalne komponente tankih-stjenica.
Dvo-jedinica za stezanje ploče:Kombinira dinamičko hidrauličko zaključavanje -šipke s automatiziranom prilagodbom visine kalupa, osiguravajući brzu,-zaštitu kalupa pod niskim{1}}tlakom i ravnomjernu raspodjelu sile stezanja po površini kalupa.
Centralni upravljač:Radi preko-brze mreže EtherCAT sabirnice, agregirajući-povratne informacije senzora u stvarnom vremenu od svih linearnih enkodera, pretvarača tlaka i temperaturnih zona u intervalima uzorkovanja od 1 ms za kontrolu kretanja zatvorene-petlje.
Tehničke-specifične prednosti proizvoda
±0,01 mm Ponovljivost položaja:Rotacijski-koderi s izravnim-pogonom na steznoj jedinici smanjuju stvaranje bljeska na automobilskim konektorima s više-upljinama i kućištima za rasvjetu.
Ušteda energije:Radna snaga pada na nulu tijekom faza držanja i hlađenja, smanjujući kVA profile opterećenja za 30% - 45% u usporedbi s hidrauličkim sustavima pumpe s fiksnim{2}}zapreminom.
Linearni profili brzine ubrizgavanja:Ubrizgavanje potpomognuto-akumulatorom održava ravnomjernu brzinu prednjeg protoka kroz duge staze-dužine protoka, eliminirajući nedostatke linije zavara na maski odbojnika i oblogama stupova A/B/C.
Smanjena degradacija smole:Električno plastificiranje pruža preciznu regulaciju povratnog-tlaka do 5 bara, sprječavajući kidanje polimernog lanca kod-tehničkih smola osjetljivih na smicanje.
Tipične primjene
Vanjske automobilske komponente
Prednje rešetke i umeci odbojnika: Zahtjevi za visokim protokom na dugim stazama protoka bez površinskih tragova potonuća.
Obloge lukova kotača: oblikovane korištenjem recikliranih PP/EPDM spojeva koji zahtijevaju stabilan okretni moment tijekom plastificiranja.
Unutarnje obloge i strukturni dijelovi
Pod{0}}sklopovi panela vrata: hidraulička jezgra-na više-točaka-slijed povlačenja za udubljenja i izbočine za pričvršćivanje.
Podržava ploče s instrumentima: PP komponente ojačane dugim-staklenim-vlaknima koje zahtijevaju nježnu geometriju vijaka za očuvanje duljine vlakana.
Automobilska rasvjeta i elektrika
Kućišta leća prednjih svjetala: Niska{0}}vibraciona stezaljka za održavanje visoke optičke jasnoće u prozirnoj PC/PMMA smoli.
Razvodne kutije odjeljka motora: PBT/PA66 materijali otporni na plamen-za koje su potrebni visoki tlakovi ubrizgavanja za ispunjavanje tankih rebrastih dijelova.
Kompatibilnost materijala
|
Vrsta smole |
Raspon temperature obrade |
Preporučena konfiguracija vijaka |
Specifična automobilska primjena |
|
PP + 30% talk / EPDM |
210 stupnjeva - 250 stupnjeva |
Standardni nitrirani vijak s glavom za miješanje |
Instrument ploče, obloge vrata |
|
PA66 + 30% GF |
270 stupnjeva - 310 stupnjeva |
Bimetalna cijev, vrhovi za letenje od volfram karbida |
Nosači--ispod haube, konektori |
|
PC/ABS legura |
250 stupnjeva - 280 stupnjeva |
Srednje-smični vijak s niskim-kompresijskim letom |
Središnje konzole, poklopci pretinca za rukavice |
|
PMMA / PC |
240 stupnjeva - 290 stupnjeva |
Vijak s-površinom visokog sjaja, kromirana-cijev |
Leće stražnjih svjetala, optički svjetlovodi |
|
POM |
190 stupnjeva - 210 stupnjeva |
Vijak od-antikorozivne legure, prsten povratnog ventila |
Automobilski zupčanici, kopče za sigurnosne pojaseve |
Konfiguracijske opcije i matrica odabira
Da biste odabrali ispravnu konfiguraciju stroja, uskladite svoje ciljne specifikacije komponente pomoću vodiča u tri-korak u nastavku:
Izračunajte potrebnu silu stezanja
Koristite sljedeću formulu za procjenu minimalne stezne tonaže potrebne za vaš kalup:
Sila stezanja (u kN)=Projicirana površina dijela (u cm²) × Broj šupljina × Faktor tlaka šupljina (30 do 60 MPa ovisno o viskoznosti smole)
Odredite zahtjeve za brzinom ubrizgavanja
Odaberite odgovarajući dinamički odziv sustava ubrizgavanja na temelju debljine stijenke komponente:
Standardna unutarnja i vanjska oprema (debljina stjenke < 2,5 mm): standardni hidraulički servo pogonski sustav.
Tankozidni-optički, rasvjetni ili konektorski dijelovi (debljina stijenke < 1,2 mm): pomoćni paket za akumulator dušika (isporučuje brzine ubrizgavanja veće od 500 mm/s).
Odaberite sklop bačve i vijka na temelju smolnih punila
Odaberite metalurgiju cilindra koja odgovara kemijskoj i mehaničkoj abrazivnosti vašeg polimera:
Smole bez punila (standardni ABS, PP, PC): standardni sklop nitriranog čelika (SACM 645).
Glass Fiber or Mineral Filled Compounds (>15% udjela punila): Bimetalna bačva s vijcima obloženim volfram karbidom.
Opcijski paketi
Sekvencijalno zatvaranje ventila (SVG): Integrirano 4 do 12 zonsko kontrolno sučelje za pneumatsko/hidraulično zatvaranje ventila za kalupe bez klipa.
Automatizirano integrirano robotsko sučelje: Euromap 67 / SPI standardni plug-and-priključci za 3-osno vađenje dijelova servo robota.
Sustav magnetske ploče: Smanjuje vrijeme promjene kalupa s 45 minuta na manje od 5 minuta na malim-do-srednjim veličinama serija.
Proizvodnja i kontrola kvalitete
Svaki stroj prolazi standardizirane protokole proizvodnog testiranja prije otpreme:
Provjera paralelizma ploče:Strojno obrađene ploče mjere se pod punom steznom tonažom zaključavanja pomoću elektroničkih brojčanika. Paralelnost ostaje unutar manje od ili jednako 0,05 mm/m.
Konstrukcija okvira-oslobljena od stresa:Postolja strojeva podvrgavaju se žarenju za ublažavanje toplinskog naprezanja kako bi se spriječile strukturne deformacije tijekom dugog radnog vijeka.
Hidrostatičko ispitivanje:Svi hidraulični razdjelnici, ventili i čvrsti cjevovodi testirani su-tlakom na 300 bara kako bi se spriječilo curenje brtve pod kontinuiranim toplinskim opterećenjem.
48-satni rad u tvornici:Stroj neprekidno radi 48 sati uz praćenje temperature ulja, provjeru razine buke ispod 72 dBA i temperaturnu stabilnost unutar ±2 stupnja.
Prilagodba i OEM podrška
Specijalizirane geometrije vijaka:Zaporni vijci, ventilirane bačve za evakuaciju vlage bez prethodnog-sušenja i specijalizirani vrhovi za miješanje za distribuciju masterbatcha.
Prilagođeni razmaci -veze:Povećana udaljenost između veznih -šipki za smještaj velikih kliznih kutija i automobilskih kalupa s dubokom jezgrom.
Nadogradnje-ubrizgavanja materijala:Sekundarne hidrauličke ili električne jedinice za ubrizgavanje (L-oblik, Piggyback ili okomito postavljanje) za primjene dva-hidrauličkog (2K) kalupljenja.
Integracija sustava upravljanja:Prilagođena sučelja PLC softvera skrojena za -širu tvornicu SCADA, Euromap 63/77 protokol ili integraciju baze podataka MES.
Što kupci trebaju dati za detaljnu ponudu
Dostavite sljedeće tehničke podatke kako biste dobili detaljan prijedlog stroja i simulaciju vremena ciklusa unutar 24 sata:
Crteži dijelova/CAD datoteke:3D STEP ili IGES datoteke uključujući debljinu stijenke, projektiranu površinu i ukupne dimenzije.
Razredi smole:Specifična marka smole, oznaka stupnja i postotak punila (npr. Sabic PP 108MF97 s 20% talka).
Dimenzije i izgled kalupa:Visina kalupa (min/maks.), težina, broj šupljina, tip klizača (hladno naspram vrućeg klipa) i broj-povlačnih ventila.
Potreban učinak proizvodnje:Ciljano vrijeme ciklusa, dnevni zahtjevi za količinom i detalji sekundarne automatizacije (npr. IML, robotsko odabiranje-i-mjesto).
Napon postrojenja:Lokalne specifikacije dalekovoda (npr. 480V/60Hz/3 faze ili 380V/50Hz/3 faze).
FAQ
P: Kakav je hibridni stroj za injekcijsko prešanje u usporedbi s potpuno-električnim strojem za automobilske dijelove?
O: Hibridni strojevi nude veće brzine ubrizgavanja i mogućnosti sile za konstrukcijske dijelove debelog-presjeka ili velike unutarnje ploče po nižoj kapitalnoj cijeni od svih-električnih strojeva ekvivalentne tonaže stege. Zadržavaju učinkovitost elektromotora tijekom plastificiranja dok koriste hidraulički pritisak za silu stezanja i povlačenje jezgre.
P: Koji je interval održavanja potreban za hidraulički servo sustav?
O: Elemente za filtriranje hidrauličkog ulja treba zamijeniti svakih 2000 radnih sati. Uzorkovanje ulja za kontaminaciju česticama i sadržaj vode trebalo bi se vršiti svakih 4000 sati. Pravilno održavanje ulja produljuje radni vijek crpke i ventila preko 30 000 sati.
P: Može li ovaj stroj obraditi smole s visokim udjelom staklenih vlakana (30–50%)?
O: Da. Prilikom rukovanja ojačanim inženjerskim smolama kao što su PA66-GF30 ili PBT-GF40, isporučujemo bimetalnu cijev obloženu legurom na bazi nikla i potpuno tvrdo navarenim vijkom od volfram karbida kako bi se spriječilo abrazivno trošenje.
P: Koje se uštede energije mogu očekivati u usporedbi s tradicionalnim hidrauličkim strojevima?
O: Potrošnja energije opada za 30% do 45%. Električni pogon za plastificiranje eliminira gubitke hidrauličke konverzije tijekom rotacije vijka, a hidraulička pumpa s promjenjivom-frekvencijom troši zanemarivu snagu tijekom faza hlađenja dijela.
P: Podržava li kontroler Euromap standarde za automatizaciju?
O: Da. Kontroler stroja uključuje standardna sučelja Euromap 67 za integraciju robota, zajedno s Euromapom 77 za razmjenu podataka s tvorničkim izvršnim sustavima (MES).
Popularni tagovi: hibridni stroj za injekcijsko prešanje za automobilske dijelove, Kina hibridni stroj za injekcijsko prešanje za automobilske dijelove proizvođači, dobavljači, tvornica