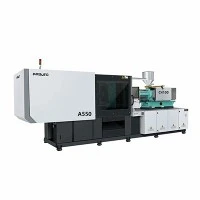
Visoko precizni stroj za injekcijsko prešanje elektroničkih komponenti
Precizna elektronička proizvodnja zahtijeva ponovljivu točnost udarca, nisku toplinsku degradaciju i minimalne mehaničke vibracije. Ovaj visoko-precizni sustav injekcijskog prešanja dizajniran je za mikro-komponente, fine-konektore, kućišta releja i tanko{4}}kućišta senzora. Kombinirajući visoko{6}}odzivnu zatvorenu{7}}servo-hidrauličku ili-električnu jedinicu za ubrizgavanje s krutim steznim pločama, stroj pruža ponovljivost težine od<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
Ključne specifikacije
|
Parametar |
Model od 30 tona |
Model od 80 tona |
Model od 150 tona |
Model od 220 tona |
|
Sila stezanja |
300 kN |
800 kN |
1.500 kN |
2.200 kN |
|
Udaljenost -vezne šipke (V x V) |
280 x 280 mm |
360 x 360 mm |
470 x 470 mm |
560 x 560 mm |
|
Dimenzije ploče |
420 x 420 mm |
520 x 520 mm |
680 x 680 mm |
810 x 810 mm |
|
Opcije promjera vijka |
14 / 18 / 22 mm |
22 / 25 / 28 mm |
28 / 32 / 36 mm |
36 / 40 / 45 mm |
|
Teoretski volumen udarca |
11.5 - 28.5 cm³ |
34.2 - 55.4 cm³ |
80.0 - 132.3 cm³ |
173.0 - 270.4 cm³ |
|
Maks. Tlak ubrizgavanja |
2.800 bara |
2.500 bara |
2300 bara |
2.100 bara |
|
Maks. Brzina ubrizgavanja |
300 - 500 mm/s |
250 - 400 mm/s |
200 - 350 mm/s |
160 - 300 mm/s |
|
Sila izbacivanja/hod |
15 kN / 70 mm |
25 kN / 90 mm |
45 kN / 120 mm |
60 kN / 140 mm |
|
Kontrola temperature |
4 zone (+/- 0.5 stupanj ) |
5 zona (+/- 0.5 stupanj ) |
5 zona (+/- 0.5 stupanj ) |
6 zona (+/- 0.5 stupanj ) |
Ključne značajke
Jedinica za-ubrizgavanje velike brzine: Servo upravljanje zatvorenom{0}}petljom s linearnim optičkim koderima osigurava brzo vrijeme odziva (15-25 ms) za vrijeme punjenja tankih stijenki bez rušenja strukture materijala.
Ultra{0}}kruti stezni okvir: Analiza konačnih elemenata (FEA)-optimizirane kutijaste-ploče sprječavaju savijanje ploče pod opterećenjem stezanja, produžujući vijek trajanja kalupa i sprječavajući mikro-bljesak na linijama razdvajanja.
PID upravljanje temperaturom bačve: Nezavisne PID temperaturne zone opremljene izoliranim polu{0}}relejima održavaju stabilnost bačve unutar +/- 0.5 stupnjeva, sprječavajući toplinsko raspadanje-polimera otpornih na plamen.
Servo motori-niske inercije: Servo aktuatori s izravnim-pogonom kontroliraju funkcije ubrizgavanja i plastificiranja, eliminirajući hidrauličko zaostajanje i smanjujući potrošnju energije za 40% do 65% u odnosu na konvencionalne sustave-fiksne zapremine.
Integrirana zaštita od plijesni: Visoko-osjetljiva nisko{1}}tlačna zaštita kalupa detektira prepreke do 0,05 mm, sprječavajući oštećenje osjetljivih klinova jezgre i umetaka u alatima s-šupljinom.
Princip rada / konfiguracija stroja
Proizvodni slijed integrira tri koordinirana podsustava:Plastificiranje,-injektiranje pod visokim pritiskom i paralelno stezanje/izbacivanje.
Plastificiranje i hranjenje: Polimerne kuglice ulaze u bačvu iz integriranog sušača za odvlaživanje. Zaporni vijak rotira pod preciznom kontrolom zakretnog momenta, otapajući materijal kroz smicanje i provođenje bez aditiva osjetljivih na pregrijavanje.
Inercijsko-bez ubrizgavanja: Dinamički servo pogon pomiče vijak za ubrizgavanje rastaljene smole u šupljinu kalupa. Povratna informacija o položaju praćena linearnim koderima (razlučivost 0,001 mm) kontrolira točku prebacivanja V/P (brzina u tlak) kako bi se eliminirale tragovi potonuća i unutarnje naprezanje.
Držanje, hlađenje i izbacivanje: Sonde zatvorene{0}}petlje nadziru tlak u šupljini tijekom faze zadržavanja. Nakon što se skrutne, mehanizam za zakretanje ili hidraulički stezni mehanizam se otključava, a servo-pogonske igle za izbacivanje otpuštaju dijelove na integrirani robot-i-za postavljanje.
Tehničke-specifične prednosti proizvoda
Ponovljivost mikro-snimke: Sklop povratnog ventila protiv-povratnog protoka sprječava povratni tok taline tijekom-injektiranja pod visokim{1}}tlakom, postižući konzistenciju mase sačme-na-sačma od +/- 0.15% na težinama sačma ispod 0,5 grama.
Otpornost na koroziju i trošenje: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000, razmak < 0,02 mm) za otpornost na abrazivne smole ojačane staklenim-vlaknima (30-50% GF) i korozivne usporivače plamena bez halogena.
Sinkronizirano hidrauličko/električno kretanje: Paralelno kretanje ejektora tijekom otvaranja kalupa smanjuje vrijeme ciklusa sušenja za 0,8-1,5 sekundi po udarcu, povećavajući dnevni prinos u velikim količinama.
Tipične primjene
Ploča-na-ploču i FPC konektori
Zahtjevi: Debljine stijenki od samo 0,15 mm, tolerancije koraka igle ispod +/- 0.01 mm, nulti bljesak na otvorima za kontakt igle.
Smole: LCP (Liquid Crystal Polymer), PA9T.
Kućišta za automobilske senzore i baze releja
Zahtjevi: Visoka dimenzionalna stabilnost u širokim temperaturnim rasponima (-40 stupnjeva do 150 stupnjeva), male tolerancije sile umetanja, nepropusne površine za brtvljenje.
Smole: PBT 30% GF, PPS 40% GF, PA66.
Mikro-prekidači i moduli nosivih uređaja
Zahtjevi: Izuzetno male težine sačme (0,1-2,0 g), male tolerancije unutarnjeg profila zupčanika, završni sloj bez bljeskalice za mehaničko pomicanje.
Smole: POM (acetal), PC, PEEK.
Kompatibilnost materijala
High-Temperature Resins (LCP, PEEK, PPS) --->Visok{0}}temperaturno grijanje (do 420 stupnjeva) i bimetalna bačva
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->Vijčani sklop obložen volfram karbidom
Corrosive / Flame-Retardant Resins (FR-ABS)--->Pasivirani ne{0}}povratni ventil i nitrirani čelik
Liquid Crystal Polymer (LCP): Zahtijeva veliku brzinu ubrizgavanja i uske temperaturne prozore (330-380 stupnjeva). Posebni nepovratni ventili sprječavaju slinjenje i toplinsku degradaciju.
Polibutilen tereftalat (PBT) i poliamidi (PA66 / PA46): Vrlo osjetljiv na vlagu i toplinsku povijest; obrađeno korištenjem vijčanih profila s-niskim smicanjem.
Polipropilen (PP) i polikarbonat (PC): Zahtijeva preciznu kontrolu pritiska držanja kako bi se spriječilo skupljanje, savijanje ili optička izobličenja senzorskih leća.
Kako odabrati / Mogućnosti konfiguracije
Proračun sile stezanja
Odredite projektirano područje (A, u cm²) dijelova i vodilica, zatim pomnožite sa zahtjevom za tlakom materijala (Preq, u barima):
Sila stezanja (kN)=(A x Preq) / 100
LCP / konektori za tanki{0}}zid: Preq približno. 750 - 1000 bar
General Electronics (PC/ABS): Preq približno. 450 - 600 bar
Odabir jedinice za ubrizgavanje
Odaberite promjer vijka koji radi između 20% i 80% maksimalnog kapaciteta hica po ciklusu kako biste spriječili prekomjerna vremena zadržavanja cijevi.
|
Konfiguracijski paket |
Idealna primjena |
Uključen hardver |
|
Tanko{0}}elektronika |
Konektori-finog koraka, držači SIM kartice |
-akumulator velike brzine, LCP vijak, keramički grijači |
|
Abrazivno / optičko |
Sensor housings with >30% GF, optičke leće |
Bimetalna cijev (HV1000), optička-servo kontrola |
|
Paket čistih soba |
Medicinska/polu{0}}vodička elektronika |
Ve-šipka-manje/čiste sobe boja, HEPA filtar ventilatora, ploče od nehrđajućeg čelika |
Proizvodnja i kontrola kvalitete
Preciznost obrade: Strukture okvira i ploče obrađuju se na 5-osnim CNC obradnim centrima u klimatskim kontroliranim okruženjima kako bi se održao geometrijski paralelizam unutar 0,02 mm/m.
Usklađivanje laserskog interferometra: Poravnanje ploče, paralelizam-vezne šipke i koncentričnost vijka kalibriraju se pomoću laserskih interferometra Renishaw prije sastavljanja.
Tvornički prijemni test (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67) i brzine suhih ciklusa.
Prilagodba i OEM podrška
Specijalizirane geometrije vijaka i cijevi: Prilagođeni omjeri L/D (20:1 do 24:1) prilagođeni za duroplaste, LSR (tekuću silikonsku gumu) ili punjenu inženjersku plastiku.
Automatizacija i periferna integracija: Standardna sučelja Euromap 63 / SPI / Euromap 73 za robote za odabir-i-postavljanje, transportne sustave i regulatore temperature kalupa.
Više-komponentne/umetnute modifikacije kalupa: Konfiguracije okomitog stezanja ili sekundarne vodoravne/okomite jedinice za ubrizgavanje za preklapanje olovnih okvira i umetaka.
Što bi kupci trebali dati za ponudu
Da biste dobili točnu tehničku ponudu i prijedlog veličine stroja, dostavite:
Geometrija dijelova/3D CAD datoteka (STEP/IGES): Uključujući varijacije debljine stijenke i kritične tolerancije dimenzija.
Specifikacija smole: Kvaliteta polimera, postotak staklenih vlakana, ocjena otpornosti na plamen (npr. UL94-V0).
Detalji kalupa: Broj šupljina, ukupna težina sačme (uključujući sustav klizača), raspored ploče i vanjske dimenzije kalupa.
Ciljani izlaz: Željeno vrijeme ciklusa i metrika mjesečnog volumena.
FAQ
P: Koju točnost položaja postiže jedinica za ubrizgavanje?
O: Linearni enkoderi na osi ubrizgavanja daju povratnu informaciju o položaju točnu do +/- 0.001 mm, omogućujući dosljednost dinamičkog V/P prebacivanja unutar +/- 0.01 mm od položaja hoda.
P: Kako stroj podnosi visoko{0}}temperaturne smole poput LCP ili PEEK?
O: Cijev koristi visoko{0}}temperaturne keramičke grijaće trake koje mogu doseći 420 stupnjeva, u kombinaciji s 5-zonskom PID kontrolom. Dizajn nepovratnih ventila sprječava slinjenje pri visokim temperaturama procesa.
P: Koji su intervali održavanja potrebni za bimetalni vijak i cijev?
O: U kontinuiranom radu s PBT-om ojačanim 30% staklenim-vlaknima, bimetalne bačve održavaju radne tolerancije od 18 000 do 24 000 radnih sati prije nego što zahtijevaju pregled ili zamjenu.
P: Može li kontrolni sustav izvesti procesne podatke za sljedivost osiguranja kvalitete?
O: Da. Kontroler podržava protokole Industrije 4.0 (Euromap 77 / OPC UA) za bilježenje krivulja tlaka ubrizgavanja, vremena ciklusa, temperaturnih profila i povijesti alarma izravno u MES softver.
Popularni tagovi: visoko precizni stroj za injekcijsko prešanje elektroničkih komponenti, Kina visokoprecizni stroj za injekcijsko prešanje elektroničkih komponenti proizvođači, dobavljači, tvornica