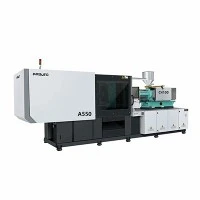
Servo{0}}brzinski stroj za injekcijsko prešanje
Ovaj hidraulički servo -stroj za injekcijsko prešanje dizajniran je za Tier 1 i Tier 2 proizvođače automobilskih komponenti koji zahtijevaju stroge tolerancije dimenzija, nisku optičku distorziju i ponovljivu kontrolu težine dijelova. Djelujući unutar sila stezanja od 100 do 2000 metričkih tona, sustav obrađuje tehničku termoplastiku (PA66-GF30, PBT, PC/ABS, PMMA, POM) za funkcionalne elemente ispod{10}}poklopca, unutarnje obloge, leće za vanjsku rasvjetu i strukturalne komponente.
Integracijom servo-hidrauličkih pogonskih jedinica s izravnim-pogonom, linearnih vodilica na pokretnoj ploči i plastičnih vijaka s-niskim trenjem, ovaj stroj postiže toleranciju ponovljivosti težine hica unutar +/-0,15%. Kontroler zatvorene-petlje regulira tlak ubrizgavanja i položaj vijka u intervalima uzorkovanja od 1 milisekunde, eliminirajući tragove bljeskanja i potonuća na automobilskim kalupima s više šupljina.
Ključne specifikacije
Specifikacije u nastavku odražavaju standardne operativne parametre u reprezentativnim klasama tonaže.
|
Parametar |
Jedinica |
Klasa od 250 tona |
Klasa od 500 tona |
Klasa od 1000 tona |
|
Sila stezanja |
kN |
2,500 |
5,000 |
10,000 |
|
Udaljenost -vezne šipke (V x V) |
mm |
580 x 580 |
820 x 820 |
1,160 x 1,160 |
|
Maks. Dnevno svjetlo |
mm |
1,080 |
1,480 |
2,050 |
|
Debljina kalupa (Min-Max) |
mm |
200-600 |
300-800 |
450-1,100 |
|
Promjer vijka (B vijak) |
mm |
50 |
70 |
95 |
|
Težina ubrizgavanja (PS) |
g |
440 |
1,220 |
3,150 |
|
Maks. Tlak ubrizgavanja |
bar |
2,050 |
1,920 |
1,780 |
|
Maks. Brzina ubrizgavanja |
mm/s |
160 |
140 |
120 |
|
Hod izbacivača |
mm |
150 |
220 |
300 |
|
Tlak hidrauličkog sustava |
MPa |
17.5 |
17.5 |
17.5 |
|
Snaga motora pumpe |
kW |
30 |
52 |
90 |
Ključne značajke
Stezni mehanizam s dvostrukim{0}}zatezanjem u pet točaka: Spojevi od toplinski-lijevanog željeza imaju-samopodmazive grafitom-impregnirane čahure kako bi se spriječilo onečišćenje uljem unutar područja kalupa.
Podrška za linearne vodilice-niskog trenja: Pokretne ploče počivaju na preciznim linearnim vodilicama umjesto na steznim -šipkama, smanjujući naginjanje ploče pod velikom težinom kalupa i eliminirajući habanje čahura-vezne šipke.
Servo-hidraulički pogon zatvorene{0}}petlje: Servo motori visokog-odaziva upareni s pumpama s unutarnjim zupčanicima reguliraju protok ulja na temelju zahtjeva, smanjujući potrošnju energije u mirovanju za 40-60% u usporedbi s pumpama fiksne zapremine.
Više{0}}regulator tlaka ubrizgavanja i držanja: 10-brzina ubrizgavanja i 10-stupanjske krivulje držanja tlaka sprječavaju koncentraciju naprezanja oko područja vrata u optičkim lećama debelih stijenki.
Bi-metalni sklop cijevi i vijka: Obloga bačve od sinterovanog volfram karbida u kombinaciji s kontinuiranim plazma{0}}prenesenim lukom (PTA) letećim zavarivanjem na ručkama vijka abrazivnim polimerima ojačanim staklenim-vlaknima-.
Multi{0}}Core Pulling Control: Integrirani dvo{0}}zonski hidraulični izvlakači jezgri omogućuju složene sekvence klizanja za automobilske konektore i HVAC kućišta.
Princip rada / konfiguracija stroja
Stezanje i postavljanje kalupa:Pokretna ploča napreduje preko linearnih ležajeva. Pet-točaka preklopnih brava generira punu steznu tonažu mjerenu izravno pomoću-mjerača naprezanja.
Plastificiranje:Bi-metalni vijak se okreće pokretan hidrauličkim motorom visokog-okretnog momenta. Senzori temperature duž četiri zone grijanja reguliraju temperaturu taline unutar +/-1,0°C.
Faza ubrizgavanja:Digitalni linearni pretvarač mjeri položaj ubrizgavanja s rezolucijom od 0,01 mm. Servo pumpa prilagođava hidraulički tlak do 2.050 bara kako bi ispunila šupljinu kalupa.
V/P prebacivanje i paket/zadržavanje:Sustav se prebacuje s kontrole brzine na kontrolu tlaka na temelju položaja šupljine, pragova hidrauličkog tlaka ili signala vanjskog pretvarača.
Hlađenje i izbacivanje:Dok se talina hladi, vijak se okreće kako bi plastificirao materijal za sljedeći ciklus. Stezna jedinica se uvlači, a dinamički hidraulički izbacivači uklanjaju gotovi dio.
Tehničke-specifične prednosti proizvoda
Ublažavanje otklona ploče
Konvencionalne ploče se savijaju pod punim pritiskom stezanja, uzrokujući bljesak u središtu kalupa i uske tolerancije zidova na rubovima. Ovaj dizajn ploče koristi optimizaciju analize konačnih elemenata (FEA) za ravnomjernu raspodjelu sile stezanja po površini za ugradnju kalupa, održavajući paralelnost pod opterećenjem unutar 0,05 mm u rasponu od 1000 mm.
Vrijeme odziva ubrizgavanja
Servo-hidraulično vrijeme odziva od mirovanja do maksimalnog protoka traje manje od 35 milisekundi. Brzo ubrzanje sprječava hladne udare i tragove tečenja u dijelovima duge te{3}}dužine kao što su ploče vrata i nosači branika.
Temperaturna stabilnost u jedinicama za plastificiranje
PID moduli za kontrolu temperature koriste-state releje preko keramičkih grijaćih traka. Regulacija temperature zatvorene-petlje sprječava toplinsku degradaciju polimera-osjetljivih na toplinu kao što su POM i ABS-otporan na plamen.
Tipične primjene
Sustavi rasvjete: Kućišta prednjih svjetala (PP-TD20), LED svjetlosne cijevi debelih-zida (PMMA/PC), okviri stražnjih svjetala (ABS).
Unutarnje obloge: Nosači ploče s instrumentima (PC/ABS), ventilacijski otvori (POM), sklopovi pretinca za rukavice (PP).
--Komponente ispod haube: Poklopci motora (PA66-GF30), spremnici tekućine za kočnice (PP), školjke usisne grane (PA6-GF30).
Električni i priključci: Više{0}}pinski konektori automobilskih žica (PBT-GF15), poklopci kutije s osiguračima (PA6).
Kompatibilnost materijala
U tablici u nastavku navedeni su parametri plastificiranja za uobičajene automobilske smole koje koriste standardne dvo-metalne vijčane profile:
|
Polymer Grade |
Punilo/aditiv |
Raspon temperature bačve (stupnjeva C) |
Specifikacije pred-sušenja |
Konfiguracija vijka |
|
PA66 |
30% staklenih vlakana |
270-295 |
80-90 stupnjeva C / 4 sata (odvlaživanje) |
Visoko{0}}habanje Bi-metalni, karo prsten |
|
PC / ABS |
Neispunjeno / FR |
240-270 |
100-110 stupnjeva C / 3-4 sata |
Vijak za miješanje s-niskim smicanjem |
|
PMMA |
Optički stupanj |
210-240 |
80-90 stupnjeva C / 4 sata |
Površinski-polirani prozirni vijak |
|
PBT |
15-30% staklenih vlakana |
240-265 |
120 stupnjeva C / 3 sata |
Anti{0}}premazan volframom |
|
PP |
Punjeno 20% talkom |
190-230 |
80 stupnjeva C / 2 sata |
Standardni poliolefinski profil |
Kako odabrati / Mogućnosti konfiguracije
Odabir promjera vijka
Vijak: Manji promjer za toplinski-osjetljive materijale ili male sačme (10-30% kapaciteta cijevi).
B Vijak: standardni omjer L/D (20:1 ili 22:1) za-automobilske smole opće namjene.
C Vijak: Veći promjer za-dijelove velikog volumena koji zahtijevaju maksimalni kapacitet brizganja (iznad 70% maksimalne težine brizgalice).
Opcijski paketi
Akumulator-potpomognuta jedinica za-ubrizgavanje velike brzine: povećava brzine ubrizgavanja do 400 mm/s za konektore tankih-zida i svjetlosne vodiče.
Sekvencijalno hidrauličko izvlačenje jezgre: Nadogradivo od 2 do 6 neovisnih petlji jezgre s ventilima za podešavanje tlaka.
Glass-Fiber Wear Protection Package: Sintered Xaloy barrel lining and hardened flight coatings for resins containing >30% udjela stakla ili minerala.
Proširenje sučelja vrućeg kanala: Integrirani regulatori temperature vrućeg kanala od 8 do 32 zone ugrađeni izravno u glavni ormar stroja.
Proizvodnja i kontrola kvalitete
Svaki stroj prolazi strukturirane protokole testiranja prije slanja:
Strukturno smanjenje naprezanja: Okviri od lijevanih ploča podvrgavaju se toplinskom žarenju i pjeskarenju kako bi se smanjio unutarnji stres prije CNC obrade.
Ispitivanje paralelizma ploče: Laserski alati za poravnanje provjeravaju paralelizam ploče tijekom-suhe vožnje biciklom po dnevnom svjetlu.
72-satna kontinuirana vožnja u suhom ciklusu: Stroj radi na maksimalnoj brzini prebacivanja 72 sata kako bi se provjerio integritet hidrauličke brtve, ravnoteža temperature ulja i stabilnost senzora.
Test preciznosti dinamičkog ubrizgavanja: Varijacije težine sačme mjere se kroz 100 uzastopnih suhih-ciklusa ubrizgavanja pomoću testnih kalupa od polipropilena i ABS-a.
Sigurnosna usklađenost: Izgrađen u skladu sa standardima oznake CE (EN 201 sigurnosni propisi za strojeve od plastike i gume), s dvostrukom električnom/hidrauličkom blokadom na vratima operatera.
Prilagodba i OEM podrška
Integracija automatizacije: Sučelja robota EUROMAP 63 i EUROMAP 73 omogućuju postavljanje plug-and{3}}play sa servo robotima s gornjim-ulazom ili bočnim-ulazom.
Prilagođena geometrija vijaka: Opcije glave za miješanje (Maddock elementi za miješanje ili miješalice tipa -pin) prilagođene za disperziju masterbatch-a i miješanje recikliranog sadržaja.
Prilagodba volta i frekvencije: Električni ormarići izrađeni prema regionalnim standardima (npr. 480V/60Hz za Sjevernu Ameriku; 400V/50Hz za Europu; upravljačke ploče usklađene s UL/CSA-na zahtjev).
Što bi kupci trebali dati za ponudu
Da biste dobili točnu tehničku ponudu i analizu veličine stroja, dostavite sljedeće tehničke podatke:
Nacrti dijelova:2D/3D CAD datoteke (STEP, IGES) s kritičnim dimenzijama i vrijednostima debljine stijenke.
Specifikacije materijala:Marka smole, stupanj i postotak punila (npr. staklena vlakna, minerali, usporivači plamena).
Detalji kalupa:Dimenzije kalupa (duljina x širina x visina), ukupna težina, broj šupljina i zahtjevi za vruće kanale.
Ciljano vrijeme ciklusa:Potrebna izlazna brzina po satu ili ciljno vrijeme ciklusa po dijelu.
Pomoćni zahtjevi:Potreba za integriranim povlačenjem jezgre, kontrolerima ventila ili robotskim sučeljima.
Pošaljite tehničke podatke za prilagođenu ponudu
Pošaljite svoje CAD datoteke i specifikacije kalupa izravno našem inženjerskom timu kako biste dobili preliminarni izračun sile stezanja i prilagođenu konfiguraciju stroja u roku od 24 sata.
često postavljana pitanja
P: Koju razinu konzistentnosti težine sačme nudi ovaj stroj?
O: Ponovljivost težine udarca ostaje unutar +/-0,15% pod stabilnim uvjetima okoline kada se koriste linearni pretvornici visoke-razlučivosti i kontrola hidrauličkog ventila zatvorene petlje.
P: Može li ovaj stroj pokretati abrazivne materijale poput najlona ojačanog 40% staklenim-vlaknima-?
O: Da. Strojevi konfigurirani s našim dodatnim paketom za habanje od staklenih-vlakna imaju potpuno sinteriranu bi-metalnu cijev i vijak obložen -PTA karbidom, produžujući radni vijek u uvjetima visokog-trošenja.
P: Koja su sučelja dostupna za robotsku automatizaciju?
O: Strojevi uključuju EUROMAP 67 standardna sučelja za robotske signale. EUROMAP 73 i prilagođena industrijska Ethernet sučelja (Profinet, EtherCAT) dostupna su na zahtjev.
P: Kako se upravlja temperaturom hidrauličkog ulja tijekom neprekidnog rada?
O: Stroj ima školjka-i-cijev ili zrakom-hlađeni uljni izmjenjivač topline uparen sa zatvorenim-kontrolom temperature ulja, održavajući temperaturu hidrauličkog ulja unutar 40-50 stupnjeva C tijekom proizvodnje 24/7.
P: Koja su jamstva i podrška za rezervne dijelove dostupna međunarodnim kupcima?
O: Svi standardni strojevi uključuju 12-mjesečno jamstvo za kompletan sustav i 24-mjesečno strukturalno jamstvo na ploče i spone. Kritični rezervni dijelovi (ventili, grijači, termoparovi, brtve) isporučuju se unutar 48 sati putem globalne ekspresne logistike.
Popularni tagovi: visoko precizni stroj za injekcijsko prešanje za automobilske dijelove, Kina visoko precizni stroj za injekcijsko prešanje za automobilske dijelove proizvođači, dobavljači, tvornica