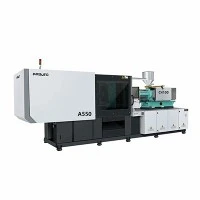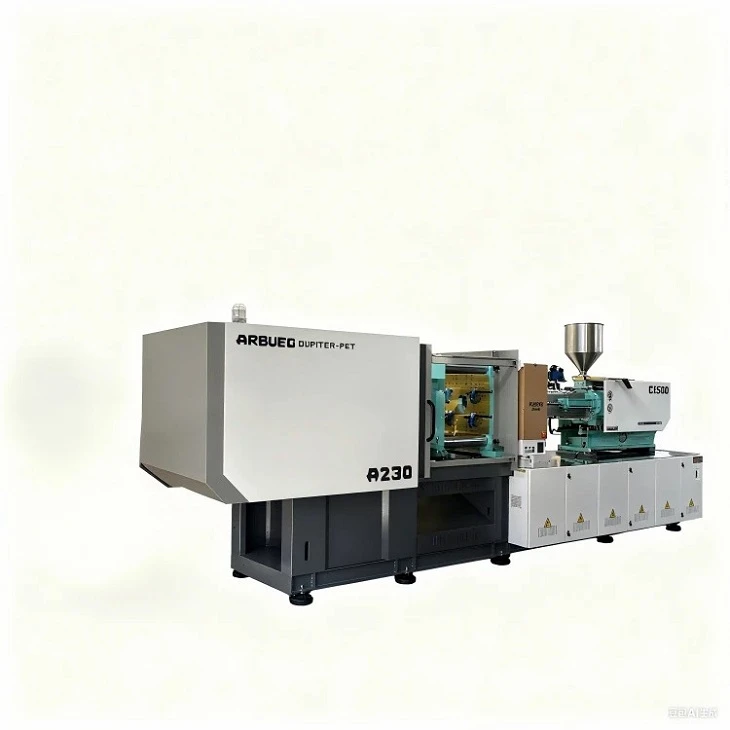
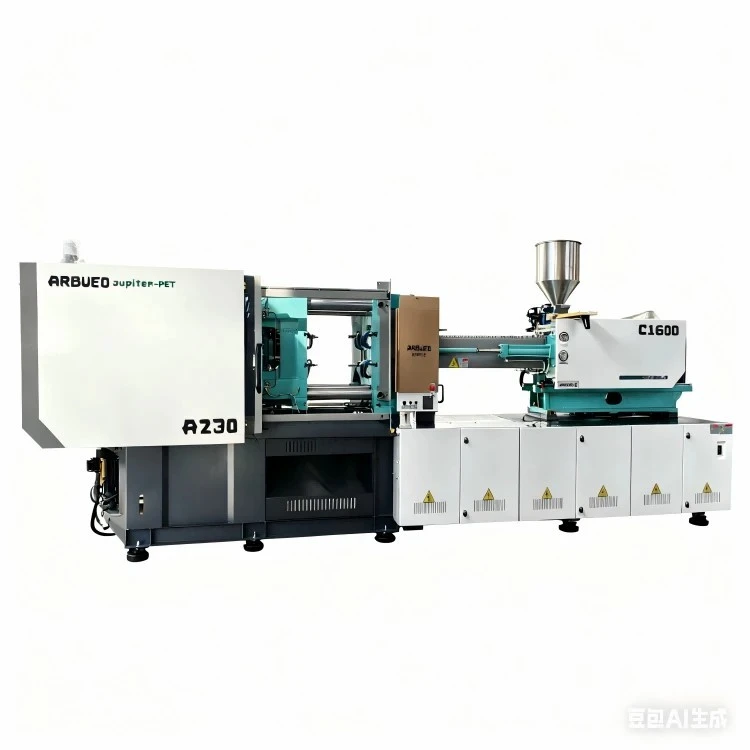
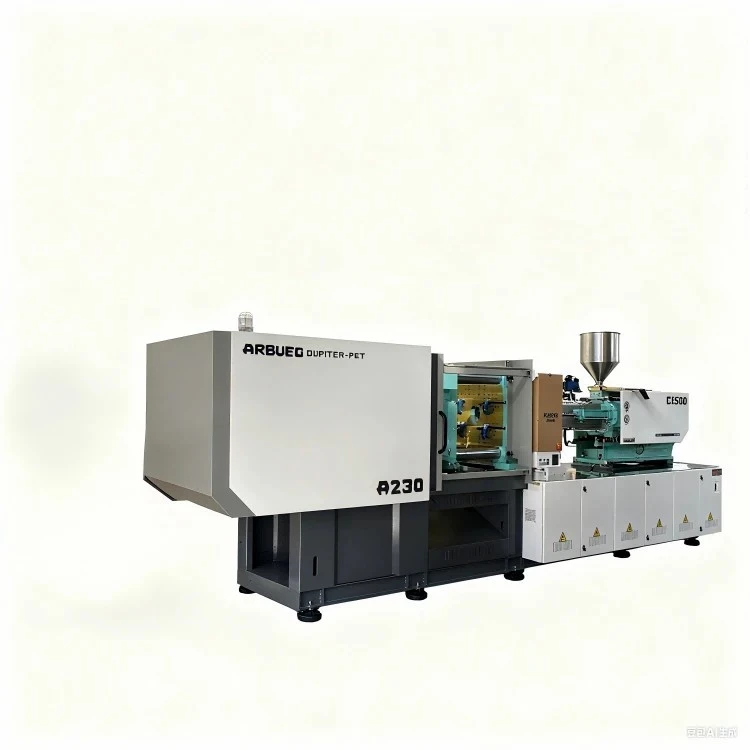
Visoko precizni stroj za injekcijsko prešanje medicinskih dijelova
Proizvodnja medicinskih uređaja zahtijeva ultra{0}}ponovljive težine injekcija, strogu kontrolu čestica i sljedive parametre obrade. Ovaj medicinski -stroj za injekcijsko prešanje dizajniran je posebno za okruženja čistih prostorija ISO klase 7 i klase 8, proizvodeći mikro-fluidne čipove, cijevi štrcaljki, intravenske priključke, epruvete za sakupljanje krvi i komponente kućišta za implantaciju.
Upotrebom potpuno zatvorenog steznog mehanizma s izravnim-pogonom,-bezuljne{2}}šipke i specijalizirane bimetalne cijevi-od legure nikla, jedinica eliminira kontaminaciju česticama iz zraka i isparenja hidrauličkog ulja. Ponovljivost težine udarca postiže koeficijent varijacije (CV) ispod 0,15%, sprječavajući bljesak, kratke udarce i dimenzionalne varijacije u tankostjejnim medicinskim komponentama.
Ključne specifikacije
|
Parametar |
Jedinica |
Vrijednost/raspon (100T - 450T platforma) |
|
Sila stezanja |
kN / tona |
1,000 - 4,500 / 100 - 450 tona |
|
Razmak -vezne šipke (V x V) |
mm |
460 x 410 do 820 x 770 |
|
Maks. Hod otvaranja kalupa |
mm |
350 - 780 |
|
Težina ubrizgavanja (PS) |
g |
45 - 850 |
|
Opcije promjera vijka |
mm |
18, 22, 25, 30, 35, 40, 50, 60 |
|
Tlak ubrizgavanja (maks.) |
bar |
1,850 - 2,450 |
|
Brzina ubrizgavanja |
mm/s |
200 - 500 (Servo-Električni) / Do 800 (Akumulatorsko pojačanje) |
|
L/D omjer vijaka |
L/D |
20:1 (standardno) / 22:1 (medicinski miks) |
|
Preciznost težine udarca |
% CV |
Manje od ili jednako 0,15% |
|
Platenov paralelizam |
mm |
Manje od ili jednako 0,025 preko punog hoda |
|
Standard klase čistih soba |
ISO |
Dizajn usklađen s ISO klasom 7 (FS 209E klasa 10 000) |
Ključne značajke
Područje-bez plijesni:Ploče obložene nehrđajućim čelikom, linearni ležajevi-bez masti i čahure-impregnirane grafitom sprječavaju zamagljivanje ugljikovodika unutar-zone kalupa kontrolirane česticama.
Servo pogon s ubrizgavanjem zatvorene{0}}petlje:Povratne-vremenske povratne informacije putem optičkih kodera kontroliraju položaj vijka unutar +/- 0.01 mm i prijelaz pritiska zadržavanja unutar +/- 0.5 bara.
Sinkronizacija medicinskog pakiranja i automatizacije nizvodno:Integrirana sučelja Euromap 63/74 i OPC UA omogućuju izravnu komunikaciju s robotskim jedinicama za odabir-i-postavljanje, poklopcima laminarnog protoka i automatiziranim stanicama za pregled vida.
Integracija nape-za čiste sobe s pozitivnim tlakom:Top-postavljene integracijske točke HEPA filtra isporučuju laminarni protok zraka ISO klase 5 izravno preko otvorenog polja kalupa.
Specijalizirani medicinski sklopovi vijaka i cijevi:Nitrirani legirani čelik ili CPM-9V vijci od alatnog čelika sa posebnim profilima letenja obrađuju smole osjetljive na toplinu-bio-bez toplinske degradacije ili habanja polimernog lanca izazvanog smicanjem.
Princip rada / konfiguracija stroja
Hranjenje i plastificiranje:Kuglice medicinskog polimera dovode se iz zapečaćenog spremnika od nehrđajućeg čelika u bimetalnu bačvu opremljenu grijačima od keramičke trake. Profil vijka ima proširenu prijelaznu zonu za postizanje homogenog taljenja bez degradacije smole.
Dinamičko ubrizgavanje:Električni-pogonski elektromotori ili servo-hidraulički akumulatori pokreću vijak naprijed. Brzina ubrizgavanja regulirana je pomoću više-kontrole profila kako bi se spriječilo mlazanje i koncentracija naprezanja oko mikro-vrata.
Prijelaz tlaka u šupljini (prekidač V/P):Prijelaz s kontrole brzine na kontrolu tlaka događa se putem položaja vijka, povratne informacije hidrauličkog/električnog pretvornika ili piezoelektričnih senzora tlaka u -kalupu.
Stezanje i hlađenje kalupa:Dvostruko{0}}cilindrično ili središnje-preklopno stezanje primjenjuje ravnomjernu silu stezanja po površini ploče. Kanali za hlađenje kalupa nadziru se pomoću više-zonskih mjerača protoka kako bi se održala stroga toplinska ravnoteža.
Čisto izbacivanje:Električni izbacivači- velike brzine uklanjaju dijelove bez tekućih maziva. Dijelovi padaju na zatvorenu, anti{2}}statičku pokretnu traku ISO klase 7 koja radi pod pozitivnim HEPA tlakom zraka.
Tehničke-specifične prednosti proizvoda
Precizna mikro-kontrola doziranja
Standardne jedinice za ubrizgavanje bore se s mikro-medicinskim dijelovima gdje je težina mete ispod 1 grama. Uključivanjem regulatora momenta visoke-razlučivosti i servo pogona-niske inercije, vijak za ubrizgavanje postiže preciznu kontrolu nad koracima pomaka do 0,005 cm3. Time se eliminiraju fluktuacije težine u više-upljinskim čvorištima igle i razvodnicima katetera.
Niska zaštita od smicanja i degradacije
Medicinska{0}}tehnička plastika kao što su PEEK, PC i PMMA osjetljiva je na toplinsku degradaciju i veliki smični stres. Geometrija vijka ima nizak omjer kompresije (1:2,0 do 1:2,2) u kombinaciji s glavom za miješanje dizajniranom da minimizira vrijeme zadržavanja i skokove temperature taljenja.
Slijedive kvalitete i tragovi revizije podataka
Upravljačka arhitektura bilježi kritične parametre ubrizgavanja-uključujući vršni tlak u šupljini, položaj jastuka, vrijeme doziranja i profil temperature taljenja-za svaki pojedinačni ciklus. Izvoz podataka putem OPC UA izravno u strukture baze podataka MES kako bi se ispunili zahtjevi FDA 21 CFR Part 11 za elektronički zapis.
Tipične primjene
Savjeti za pipete s-kavitacijom:Kalupi od 32 šupljine do 64 šupljine rade u ciklusu od 4,5 sekundi s uravnoteženim punjenjem jezgre.
Kućišta filtera za dijalizu:Prozirna kućišta od polikarbonata (PC) koja ne zahtijevaju nultu optičku distorziju, otpornost na-pukotine na naprezanje i -nepropusne ultrazvučne varove.
Implantabilne komponente (PEEK):Mali strukturni elementi oblikovani na visokim temperaturama bačve (do 400 stupnjeva) s uskim tolerancijama dimenzija unutar +/- 0.008 mm.
Kompatibilnost materijala
|
Vrsta smole |
Raspon temperature obrade |
Ključni zahtjev za stroj |
Krajnji medicinski proizvod |
|
polipropilen (PP) |
190 stupnjeva - 240 stupnjeva |
Brza mlaznica protiv-sline |
Bačve šprica, čepovi |
|
Polikarbonat (PC) |
280 stupnjeva - 320 stupnjeva |
Visokotlačna, bimetalna cijev |
IV konektori, dijalizatori |
|
Ciklički olefin kopolimer (COC/COP) |
260 stupnjeva - 300 stupnjeva |
Ultra{0}}precizno profiliranje ubrizgavanja |
Mikro-fluidne ploče, kivete |
|
ZAVIRI |
360 stupnjeva - 410 stupnjeva |
Visoko{0}}temperaturni grijači, bačva s keramičkom izolacijom |
Ortopedski implantati, kirurški alati |
|
Tekuća silikonska guma (LSR) |
10 stupnjeva - 30 stupnjeva (Cold Runner) |
Vodeno{0}}hlađena bačva, sučelje vakuumske pumpe |
Brtve, dijafragme, ventili |
Kako odabrati / Mogućnosti konfiguracije
Proračun sile stezanja
Odredite ukupnu projektiranu površinu dijela i sustava vodilica (A, u cm2) i potrebni tlak u šupljini (P, u barima):
Sila stezanja (tona)=[površina (cm2) x tlak šupljine (bar) x faktor sigurnosti (1,15 do 1,25)] / 1000
Tanko{0}}dijelovi (npr. vrhovi pipeta): zahtijevaju visok tlak u šupljini (600 - 800 bara).
Kućišta s-debelom stijenkom: zahtijevaju niži tlak u šupljini (300 - 450 bara), ali produljena vremena zadržavanja.
Odabir jedinice za ubrizgavanje i vijka
Prijave Micro{0}}Shot (< 1.5 g): Select 18 mm or 22 mm screw diameter to avoid long polymer residence times and thermal yellowing.
Pakiranje visoke-propusnosti: odaberite vijak od 40 mm - 50 mm s električnim pogonom kontinuirano plastificiranje tijekom otvaranja kalupa.
Opcije pogonskog sustava
Potpuno električni: najbolje za čiste sobe ISO klase 7, niska razina buke (< 65 dB), maximum energy efficiency, shot repeatability <= 0.1%.
Servo-Hydraulic Clean Package: Suitable for large medical housings requiring high clamping tonnage (>350 tona) uz manja početna ulaganja u opremu. Uključuje potpuno zatvoreni hidraulički spremnik i brze spojke protiv prolijevanja.
Proizvodnja i kontrola kvalitete
Svaki stroj prolazi standardizirane korake proizvodnje i provjere kvalitete prije otpreme:
[Ublažavanje naprezanja okvira i strojna obrada]
↓
[Sklapanje ploče za čistu sobu i poravnanje]
↓
[Kalibracija paralelizma laserskog interferometra]
↓
[48-satna kontinuirana vožnja u suhom ciklusu]
↓
[Provjera čestica i buke klase 7]
Preciznost obrade ploče:Ploče se obrađuju na više{0}}osnim CNC obradnim centrima. Paralelnost ploče se provjerava pod punom steznom tonažom pomoću laserske opreme za mjerenje.
Ispiranje hidrauličkog sustava:Servo-hidraulički modeli prolaze kroz ispiranje kako bi se postigao ISO 4406 kod čistoće 16/14/11 prije tvorničkog ispitivanja prihvaćanja.
Protokoli provjere (IQ/OQ/PQ podrška):Strojevi se isporučuju sa sveobuhvatnim dokumentacijskim predlošcima kvalifikacije instalacije (IQ) i kvalifikacije rada (OQ), što pojednostavljuje provjeru valjanosti na mjestu korisnika prema standardima ISO 13485.
Prilagodba i OEM podrška
Integracija nizvodne automatizacije:Tvornička instalacija montažnih ploča robota s gornjim-ulazom ili-bočnim{1}}ulazom, krugova vakuumskog izbacivača i automatiziranih sakupljača cijevi.
In-označavanje kalupa (IML) i sučelja senzora šupljine:Unaprijed-konfigurirane signalne veze za Kistler/Piezoelektrične senzore tlaka šupljine, sustave za sortiranje optičkim vidom i specijalizirane jedinice za grijanje/hlađenje kalupa.
Prilagođene boje i prilagodbe izgleda čiste sobe:Prilagođeno pozicioniranje električnog ormara, vanjska hidraulička izolacija agregata i usklađenost s posebnim regionalnim električnim kodom (CE / UL / CSA certifikat).
Što bi kupci trebali dati za ponudu
Da biste dobili točnu tehničku ponudu i komercijalnu ponudu, dostavite sljedeće parametre:
Pojedinosti o dijelu:3D CAD datoteke (STEP/IGES) ili tehnički crteži koji pokazuju dimenzije dijelova, debljinu stjenke i projektiranu površinu.
Materijal smole:Točan stupanj polimera (npr. Makrolon Rx1805 PC, Borealis PP) i parametri sušenja.
Specifikacije kalupa:Broj šupljina, dimenzije kalupa (D x Š x V), tip klizača (vrući klip u odnosu na hladni klip) i hod izbacivanja.
Proizvodni cilj:Potrebno vrijeme ciklusa i ciljne godišnje količine proizvodnje.
Okruženje čiste sobe:Zahtjevi za razinu ISO klase i zahtjevi za automatizaciju mjesta.
FAQ
P: Kako ovaj stroj sprječava kontaminaciju česticama u čistim sobama ISO klase 7?
O: Stroj koristi poniklane-ploče, obloge od nehrđajućeg čeličnog lima,-neuljne grafitne{2}}čahure šipki i potpuno zabrtvljene linearne vodeće ležajeve. Sav ispušni zrak iz pneumatskih komponenti odvodi se cijevima iz zone čistih prostorija, eliminirajući masne magle i metalne čestice.
P: Koji su kontrolni parametri dostupni kako bi se osigurala dosljednost serija od-do-serija?
O: Ugrađeni upravljački sustav osigurava-zatvoreno{1}}petlje praćenja profila brzine ubrizgavanja, povratnog{2}}tlaka plastificiranja, profila tlaka držanja i temperatura u zoni cijevi. SPC (statistička kontrola procesa) grafikoni prate vrijeme ubrizgavanja, vršni tlak i položaj jastuka za svaki ciklus, označavajući-od-dijelova tolerancije prema automatiziranim vratima za odbacivanje.
P: Može li ova platforma obraditi visoko{0}}temperaturne bio-smole kao što su PEEK ili PPSU?
O: Da. S opcijskim visokotemperaturnim keramičkim grijaćim trakama, posebnim konfiguracijama termoparova i visoko{2}}habajućim bimetalnim sklopovima vijka/bačve, jedinica za ubrizgavanje radi pouzdano na temperaturama bačve do 420 stupnjeva.
P: Jesu li IQ/OQ validacijski protokoli uključeni u isporuku stroja?
O: Da. Dokumentacija Factory Acceptance Test (FAT), potvrde o kalibraciji za toplinske zone i injekcione sonde, zajedno s IQ/OQ predlošcima za izvođenje isporučuju se kao podrška postupcima validacije medicinskih uređaja.
Popularni tagovi: visoko precizni stroj za injekcijsko prešanje za medicinske dijelove, Kina visoko precizni stroj za injekcijsko prešanje za medicinske dijelove proizvođači, dobavljači, tvornica