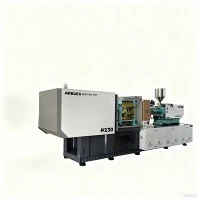
Servo{0}}brzinski stroj za injekcijsko prešanje
Energetski-učinkovit horizontalni servo hidraulički stroj za injekcijsko prešanje projektiran za kontinuiranu,-preciznu industrijsku proizvodnju. Izrađen s apsolutnim-vrijednim zajedničkim-sabirničkim servo pogonskim sustavom, visoko-kinematikom pločaste krutosti i-zatvorenom-petljom u stvarnom vremenu i kontrolom protoka. Dizajniran da smanji potrošnju kilovat-sata po kilogramu prerađenog polimera uz održavanje ponovljivih ciklusa u automobilskim, medicinskim, pakirnim i tehničkim operacijama prešanja.
Ključne specifikacije
|
Parametar |
Tehnički raspon / sposobnost |
|
Raspon sile stezanja |
70 tona - 2,300 tona (700 kN - 23,000 kN) |
|
Težina hica (PS ekvivalent) |
45 g - 12,500 g |
|
Čisti razmak-vezne trake |
310 x 310 mm do 1.650 x 1.500 mm |
|
Tlak ubrizgavanja |
Do 2200 bara (ovisno o promjeru vijka) |
|
Hod/sila izbacivanja |
70 mm - 450 mm / 22 kN - 380 kN |
|
Topologija elektroenergetskog sustava |
Apsolutni{0}}koder zajednički-bus AC servo motor + zupčasta pumpa |
|
Točnost kontrole položaja |
Ponovljivost zatvaranja / otvaranja kalupa: +/-0,01 mm |
|
Vrijeme odziva hidrauličkog sustava |
Porast tlaka u sustavu do 30 ms |
|
Kontrolna arhitektura |
Mikroprocesorski kontroler s CANbus digitalnim IO i Ethernetom |
|
Standardi sukladnosti |
Sukladan CE direktivi, certificiran za sustav kvalitete ISO 9001 |
Ključne značajke
Dinamička servo pogonska arhitektura:Eliminira gubitak prigušivanja premosnice koji je tipičan za-postavke pumpi fiksne zapremine. Potrošnja energije dinamički se skalira sa zahtjevima fizičke faze procesa, crtajući osnovnu struju mirovanja tijekom faza hlađenja.
Kruta ploča i osam{0}}Kinematika zakretnog prekidača:Računalno-optimiziran dvo-mehanizam za stezanje s pet-točaka-preklopnog stezanja potpomognut strukturom zakretne kutije s osam-okretnica. Sprječava centralno-defleksiju ploče pod maksimalnom tonažom, osiguravajući uravnoteženu raspodjelu sile stezanja na više-udubljenim alatima.
Upravljač zatvorene-petlje visokog{0}}odziva:Praćenje položaja vijka, brzine ubrizgavanja, prijelaza pritiska držanja i temperature hidrauličkog ulja u stvarnom-vremenu s više{1}}faznim programabilnim profilima.
Sklopovi vijka i bačve-otporni na habanje:Nitrirane ili bimetalne procesne jedinice dizajnirane za obradu termoplastike ojačane staklenim-vlaknima, korozivne ili -zapaljive termoplastike bez preranog aksijalnog trošenja.
Proporcionalna zaštita od plijesni:Način rada za-niskotlačnu zaštitu kalupa detektira strane predmete ili neizbačene dijelove prije -zakočenja visokotlačne stezaljke, sprječavajući oštećenje alata.
Princip rada i distribucija snage
Isporuka energije oslanja se na dinamički servo pogon koji radi na zajedničkoj arhitekturi istosmjerne sabirnice. Za razliku od standardnih indukcijskih motora koji rade pri konstantnom broju okretaja u minuti s proporcionalnim sigurnosnim ventilima koji ispuštaju višak protoka, servo motor s apsolutnim-koderom modulira brzinu vrtnje u stvarnom vremenu na temelju zahtjeva sustava.
Slijed snage i protok energije
Kontrolni signal sustava: upravljač izdaje digitalnu naredbu za brzinu i tlak servo pogonu-kodera apsolutne vrijednosti.
Dinamičko upravljanje motorom: pogon upravlja AC motorom s trajnim-magnetom, koji upravlja hidrauličkom pumpom s unutarnjim zupčanicima.
Fazni-specifični hidraulički učinak:
Plastificiranje i držanje: isporučuje se puni ili kontrolirani okretni moment za održavanje preciznog broja okretaja vijka i hidrauličkog tlaka taljenja.
Faza hlađenja: Brzina vrtnje motora pada na minimalne razine u praznom hodu, smanjujući potrošnju energije na 0% - 5% kapaciteta pripravnosti tijekom stacionarnih vremena zadržavanja.
Obnavljanje regenerativne energije: kinetička energija nastala tijekom-ciklusa usporavanja velike brzine hvata se i dijeli preko interne zajedničke linije istosmjerne sabirnice, smanjujući rasipanje topline unutar hidrauličkog ormara.
Tehničke-specifične prednosti proizvoda
30% - 60% smanjenja energije u odnosu na sustave s fiksnim{2}}pomakom:-Mjerenja snage u stvarnom svijetu pokazuju da specifična potrošnja energije pada na 0.28 - 0.38 kWh/kg za standardne poliolefine, ovisno o trajanju ciklusa i hlađenju.
Radna omotnica niske temperature ulja:Smanjeno smicanje hidrauličke tekućine održava prosječne temperature rezervoara ulja između 38 stupnjeva i 45 stupnjeva bez potrebe za pretjeranim vanjskim kapacitetom rashladnog tornja. To produljuje vijek trajanja uljne brtve i održava postojanu viskoznost tekućine tijekom 24-satnog proizvodnog ciklusa.
Ponovljiva tolerancija težine ubrizgavanja:Vrijeme odziva servo ispod 30 ms omogućuje prebacivanje-preciznosti na razini milisekundi s kontrole brzine ubrizgavanja na kontrolu pritiska zadržavanja. Vršna varijacija težine udarca ostaje unutar +/-0,1% na standardnim preciznim izvedbama kalupljenja.
Prevencija deformacije ploče:Analizom konačnih elemenata (FEA) verificirani dizajni lijevanja s pločom održavaju strukturnu krutost pod maksimalnim pritiskom stezanja, sprječavajući stvaranje bljeska duž rastavnih linija i produžujući vijek trajanja alata.
Tipične primjene
Komponente eksterijera i interijera automobila:Kontrolne ploče, obloge vrata, kućišta svjetiljki, kutije s osiguračima i poklopci odjeljka motora koji zahtijevaju visoku strukturnu čvrstoću i malo savijanje.
Tanko{0}}slojna ambalaža za hranu i logistiku:Brzi-spremnici za hranu s više{1}}udubina, čepovi, zatvarači i sanduci za-teško skladištenje koji zahtijevaju kratka vremena ciklusa.
Medicinski potrošni materijal i kućišta:Bačve štrcaljki, Petrijeve zdjelice, komponente IV konektora i kućišta dijagnostičkih kazeta oblikovani u uvjetima čiste sobe.
Komponente za industrijske i kućanske aparate:Kade za perilice rublja, kućišta klima uređaja, električne razvodne kutije i kućišta preciznih zupčanika.
Kompatibilnost materijala
Standardni i specijalizirani profili geometrije vijaka prilagođavaju se širokom rasponu termoplastičnih polimera:
|
Kategorija materijala |
Vrste polimera |
|
Robne smole |
PP, PE (HDPE/LDPE), PS, ABS, HIPS |
|
Inženjerska termoplastika |
PA6, PA66, PC, POM, PBT, PET, PMMA |
|
Ojačani i ispunjeni materijali |
PA/PBT punjen -staklenim vlaknima (do 40%), CaCO3 |
|
Reciklirane i ponovno samljevene mješavine |
Post-korisnički reciklirane (PCR) pahuljice, industrijsko mljevenje |
Standardni vijak:20:1 L/D omjer uravnotežen za protok plastificiranja poliolefina i homogenizaciju kvalitete taline.
Inženjerski vijak:Pregradne letvice s mješajućim kolektorima za obradu PC, ABS i PC/ABS legura bez toplinske degradacije ili boja.
Korozivna/abrazivna konfiguracija:Potpuno bimetalna cijev s oblogom od volfram karbida u kombinaciji s vijkom od kaljenog alatnog čelika za obradu-spojeva otpornih na plamen (V-0) ili formulacija punjenih vlaknima.
Kako odabrati / Mogućnosti konfiguracije
Odabir odgovarajuće konfiguracije stroja zahtijeva izračun potrebne sile stezanja i kapaciteta ubrizgavanja na temelju geometrije proizvoda:
Izračun minimalne sile stezanja
Sila stezanja (tona)=[ Projektna površina (cm^2) x Tlak šupljine (bar) / 1000 ] x Sigurnosni faktor (1.1 - 1.2)
Tanak-zid/dijelovi pakiranja: 0.6 - 0.9 tona/cm^2
Tehnički/inženjerski dijelovi: 0.4 - 0.6 tona/cm^2
Debeli-dijelovi robe: 0.3 - 0.4 tona/cm^2
Podudaranje težine udarca
Pobrinite se da ukupna težina sačme (uključujući klizače) koristi između 20% i 80% maksimalnog kapaciteta cijevi stroja kako bi se spriječila degradacija polimera zbog prekomjernog vremena zadržavanja ili nedosljednog plastificiranja.
Tijek odabira stroja
Odaberite osnovnu tonažu stezanja: Raspon od 70T do 2300T na temelju izračuna sile stezanja.
Odaberite raspored hidrauličke snage:
Standardni hidraulički raspored: Prikladan za cikluse dulje od 8 sekundi i opće tehničke primjene kalupljenja.
Velika-brzina/Postavljanje akumulatora: Prikladno za tanko{1}}zidno pakiranje (< 1 mm wall thickness) requiring injection speeds up to 300+ mm/s.
Odaberite paket vijaka i cijevi:
Standardno nitrirano: za ne{0}}abrazivne smole.
Bimetalni otporan na habanje: za staklena-vlakna,-zapaljive ili abrazivne spojeve.
Otplinjavanje/specijalni PVC: za formulacije-osjetljive na toplinu ili-prozračivanje.
Proizvodnja i kontrola kvalitete
Strojevi se proizvode prema ISO 9001 postupcima upravljanja kvalitetom i strogo su u skladu s europskim CE direktivama o sigurnosti strojeva:
Precizna obrada:Površine ploče, lokacije spojnih-šipki i okviri kreveta obrađuju se na 5-osnim CNC portalnim centrima za glodanje kako bi se održale paralelne tolerancije unutar 0,05 mm po dijagonalama ploče.
Sljedivost komponenti:Kritični hidraulički ventili, servo motori, pogoni i kontroleri potječu od provjerenih globalnih dobavljača komponenti s praćenjem punog serijskog broja serije.
Ublažavanje stresa:Zavarene konstrukcijske baze strojeva podvrgavaju se tretmanu vibracijskog naprezanja ili termičkom žarenju prije završne strojne obrade kako bi se eliminirale unutarnje napetosti i izbjeglo strukturno savijanje tijekom vremena.
Tvorničko prijemno ispitivanje (FAT):Svaka jedinica prolazi kontinuirani 24{1}}satni suhi-test ciklusa nakon čega slijedi ispitivanje pune tonaže zadržavanja tlaka i hidrauličko ispitivanje tlaka prije slanja u tvornicu.
Prilagodba i OEM podrška
Dostupne su prilagođene hardverske i softverske opcije koje odgovaraju specifičnim zahtjevima proizvodne linije:
Produženi razmak -šipke i dnevno svjetlo:Prilagođena proširenja okvira za prilagodbu kalupa-za duboko izvlačenje, kalupa za slaganje ili teškog alata-za izvlačenje jezgre.
Jezgra-hidraulika za povlačenje i odvrtanje:Više{0}}stupanjski programibilni hidraulični jezgri-krugovi povlačenja i kontinuirane-rotacijske kontrole motora za odvrtanje integrirane u glavni PLC.
Specijalizirani paketi obrade:
Paket PET predforme: ojačani pogon za plastificiranje, vijak visokog omjera L/D i integrirano sučelje odvlaživača.
Paket fitinga za PVC cijevi: vrh vijka od kaljene legure, prisilno hlađenje zrakom u zonama bačve i ciljano termičko praćenje.
Tekuća silikonska guma (LSR): hlađeni sklopovi cijevi, opružne-zaporne-mlaznice i kontrole sučelja vakuumskog ventiliranja.
Sučelja automatizacije:Euromap 63 / Euromap 67 / OPC UA sučelja za standardiziranu komunikaciju s robotskim beračem gornjih-unosa, automatizacijom-bočnih ulazaka i praćenjem MES mreže.
Što kupci trebaju dati za tehničku ponudu
Da biste dobili točnu komercijalnu ponudu i tehnički prijedlog, navedite sljedeće parametre:
|
Artikal |
Parametar / Zahtjev |
|
Pojedinosti o dijelu |
2D/3D CAD crteži (STEP/IGS/PDF) s ključnim dimenzijama |
|
Specifikacija materijala |
Specifični stupanj polimera, MFI/MFR, postotak punila |
|
Specifikacije kalupa |
Dimenzije kalupa (D x Š x V), ukupna težina, broj šupljina |
|
Ciljani proizvodni učinak |
Potrebno vrijeme ciklusa, dnevne potrebe za volumenom |
|
Infrastruktura postrojenja |
Radni napon/frekvencija (npr. 400V 50Hz, 480V 60Hz) |
|
Periferni zahtjevi |
Automatizirana sučelja, jezgre-povlačenja, vruće zone |
FAQ
P: Koje je prosječno vrijeme isporuke od narudžbe do isporuke?
O: Modeli standardne tonaže (70T - 450T) održavaju tipično tvorničko vrijeme izrade od 20 do 30 kalendarskih dana. Strojevi-velike tonaže (preko 600T) ili jedinice koje zahtijevaju specijalizirane prilagođene konfiguracije cijevi trebaju 45 do 60 kalendarskih dana, podložno dovršetku tvorničkog ispitivanja.
P: Kakva je potrošnja energije u usporedbi s potpuno električnim strojevima?
O: Servo hidraulički strojevi isporučuju 80% - 90% uštede energije koju postižu svi-električni strojevi dok zadržavaju veće kapacitete stezne sile, superiorne vučne mogućnosti-hidrauličke jezgre i znatno niže početne kapitalne izdatke i troškove održavanja na teškim-komponentama.
P: Koje je jamstvo i podrška za rezervne dijelove uključena?
O: Strojevi uključuju 12-mjesečno sveobuhvatno jamstvo za strojeve koje pokriva glavne strukturne odljevke, spojne šipke, sklopove ploča, servo motore, hidrauličke pumpe i upravljački hardver. Kritični zamjenski potrošni dijelovi (brtve, grijaće trake, termoelementi) isporučuju se s početnim kompletom strojnih alata, a standardne komponente nalaze se na zalihama diljem svijeta za brzu zamjenu.
P: Može li upravljač stroja surađivati s centraliziranim tvorničkim softverom?
O: Da, kontroleri podržavaju standardne opcije Ethernet umrežavanja i uobičajene komunikacijske protokole (kao što su OPC UA / Euromap standardi), omogućujući daljinsko praćenje podataka-u stvarnom vremenu, bilježenje proizvodnje, bilježenje grešaka i integraciju u moderne Smart Factory / MES mreže.
Popularni tagovi: energetski učinkovit servo stroj za injekcijsko prešanje, Kina energetski učinkovit servo stroj za injekcijsko prešanje proizvođači, dobavljači, tvornica