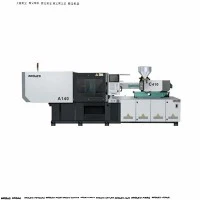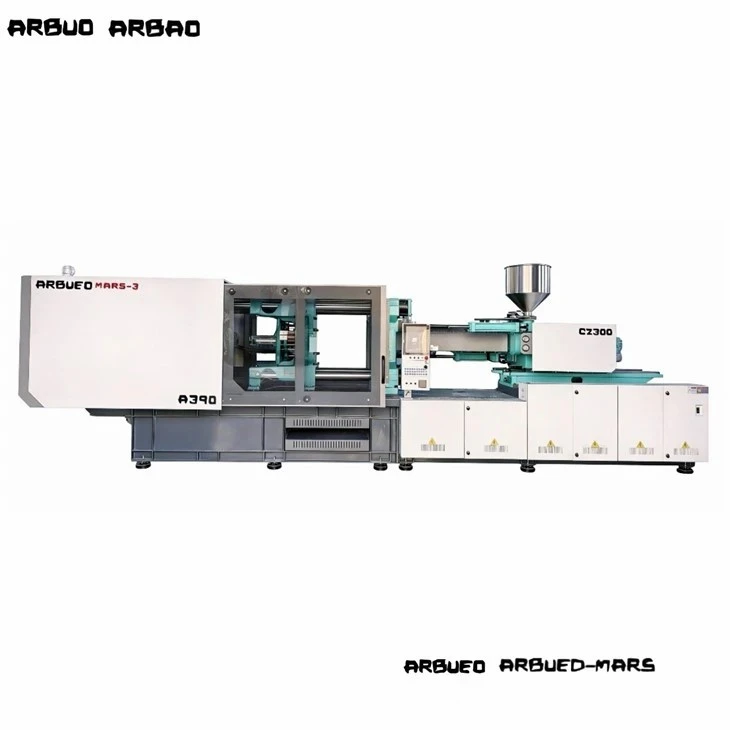
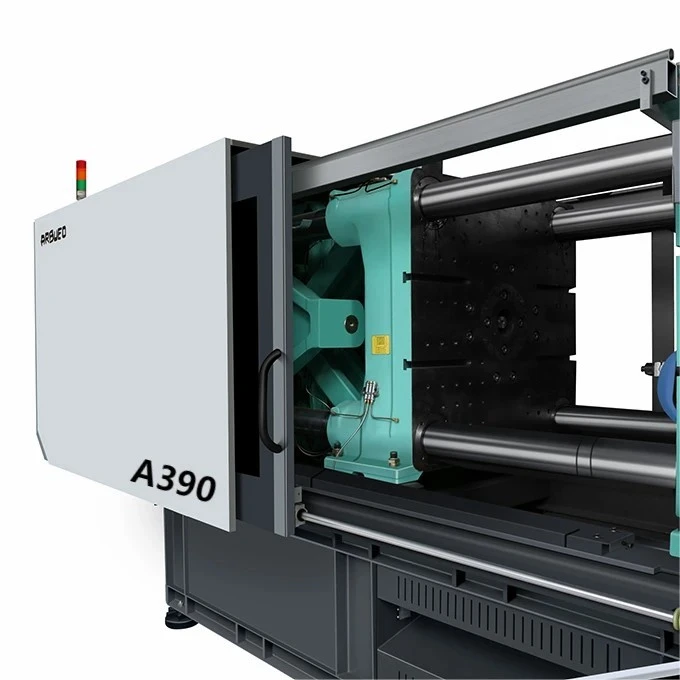
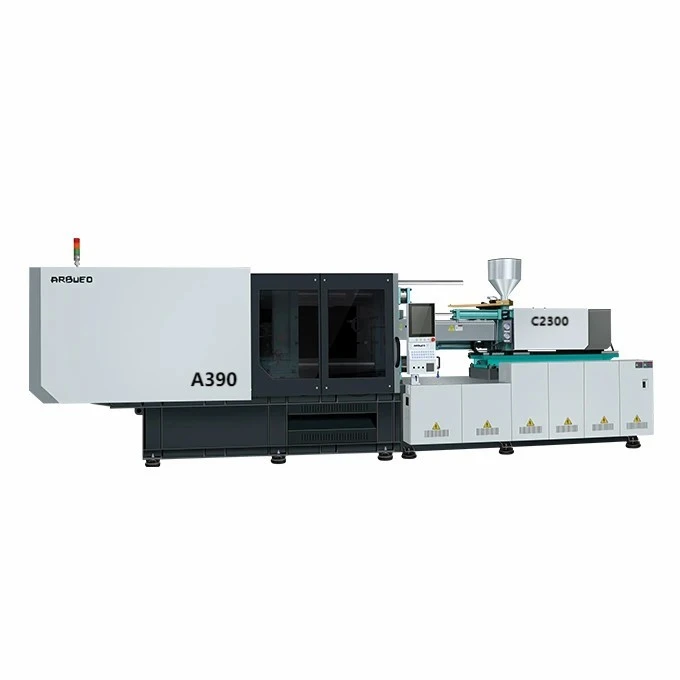
Servo stroj za injekcijsko prešanje za automobilske dijelove
Ovaj servo{0}}hidraulički sustav za brizganje proizvodi visoko-precizne unutarnje, vanjske i--automobilske komponente. Radeći preko sila stezanja od 100 do 3300 metričkih tona, stroj integrira zatvorenu-petlju Phase/Inovance servo pogonski sustav i Keba kontroler za regulaciju hidrauličkog tlaka i protoka u stvarnom vremenu.
Obrađuje tehničke smole-uključujući PA6/PA66 s do 40% ojačanja staklenim vlaknima, ABS, mješavine PC/ABS i PP-dok postiže točnost težine za ponavljanje-unutar ±0,1%. Smanjeno vrijeme hidrauličkog odziva (unutar 40 ms) pomaže u održavanju uskih dimenzijskih tolerancija za tanke-zidne obloge, strukturalne nosače i automobilske pričvršćivače s više-šupljina, smanjujući potrošnju energije za 30% do 70% u usporedbi sa sustavima pumpi-fiksne zapremine.
Ključne specifikacije
|
Parametar specifikacije |
Vrijednost / metrički raspon |
|
Sila stezanja |
1.000 kN – 33.000 kN (100 – 3.300 tona) |
|
Težina hica (PS) |
120 g – 18,500 g |
|
Raspon promjera vijaka |
30 mm – 140 mm (A/B/C opcije vijaka) |
|
L/D omjer vijaka |
20:1 – 24:1 (dostupna bimetalna opcija) |
|
Tlak ubrizgavanja |
1400 bara – 2400 bara |
|
Vrijeme odziva ubrizgavanja |
Manje od ili jednako 40 ms |
|
Tlak sustava |
16,0 MPa / 17,5 MPa |
|
Kontrolni sustav |
Keba i2000 / i3000 kontroler sa zaslonom osjetljivim na dodir |
|
Servo sustav |
Phase / Inovance servo motor s trajnim magnetom |
|
Hardver hidrauličkog ventila |
Yuken / Bosch Rexroth proporcionalni ventili |
|
Dimenzije ploče (V x V) |
Prilagođeno po toni stezanja (standard EUROMAP) |
|
Razmak -vezne šipke (V x V) |
U skladu sa standardnim dimenzijama kalupa za automobile |
|
Maks. Hidrauličko povlačenje jezgre |
Programabilno upravljanje od 2 do 6 stupnjeva |
Ključne značajke
Servo dinamika zatvorene-petlje:Brzina servo motora prilagođava se proporcionalno potrebnim krivuljama tlaka i protoka. Brzina motora pada gotovo na nulu tijekom faza hlađenja, smanjujući porast temperature ulja i smanjujući potrebu za vodom za hlađenje.
Geometrija krute ploče:Analiza konačnih elemenata (FEA)-optimizirana pločasta struktura smanjuje deformaciju pod punom silom stezanja, osiguravajući uravnotežen pritisak u razdjelnoj liniji i smanjujući bljesak na širokim automobilskim pločama.
Bimetalni sklop cijevi i vijka:Letne površine obložene -legurom karbida otporne su na abrazivno trošenje od visoko-postotnih punila od staklenih vlakana (PA66+GF) i kemijsku degradaciju od usporivača plamena.
Neovisna logika povlačenja jezgre:Više{0}}kružno hidraulično povlačenje jezgre omogućuje složene bočne sekvence klizanja, kutne podizače i mehanizme za odvrtanje da se aktiviraju istovremeno bez pada tlaka.
Praćenje-krivulje ubrizgavanja u stvarnom vremenu:Optički-koderi visoke razlučivosti i linearni pretvarači prate položaj vijka, protutlak i brzinu ubrizgavanja u intervalima od milisekundi kako bi spriječili kratke pucnjeve i strukturalne potonuće.
Konfiguracija stroja
Tijek integracije sustava: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Programabilni izvlakači jezgri i blokada za izbacivanje
Primarni podsustavi:
Jedinica za ubrizgavanje: pokreće mehanizam hidrauličkog ubrizgavanja s dva-cilindra za uravnoteženo poravnanje potiska. Koristi PID kontrolu temperature preko 4 do 8 bačvastih zona grijanja (standardni keramički grijači).
Mehanizam stezanja: 5-točaka s dvostrukim{3}}preklopnim polugama s čahurama od kaljenog čelika i automatskim središnjim podmazivanjem mašću. Omogućuje visoku čvrstoću stezanja i brza vremena sušenja.
Hidraulička pogonska jedinica: servo postavka s dvije ili više-pumpi koja uparuje unutarnje zupčaste pumpe s motorima s-trajnim magnetima. Održava temperaturu hidrauličkog ulja ispod 55 stupnjeva bez pomoćnih hladnjaka ulja.
Upravljačka arhitektura: Keba industrijsko sučelje s integriranim komunikacijskim protokolom robota Euromap 67 (ili Euromap 73),-dijagnostički zapisnici u stvarnom vremenu, praćenje kvalitete SPC-a i pohrana memorije za 200+ setove kalupa.
Tehničke-specifične prednosti proizvoda
Konzistentna preciznost -po-pogotka:Servo-regulirani odziv pritiska održava dosljednost plastike. Studije ponovljivosti pokazuju volumetrijsko odstupanje ispod ±0,1% tijekom kontinuiranih 24-satnih ciklusa, sprječavajući tragove bljeskanja i potonuća na dijelovima opreme automobila s dugim protokom.
Niže toplinsko naprezanje na hidrauličkim komponentama:Radno ulje ostaje na stabilnim temperaturama (40–50 stupnjeva), čuvajući viskoznost ulja, produžujući životni vijek hidrauličke brtve i smanjujući deformaciju brtve. Odziv ventila ostaje dosljedan tijekom proizvodnih smjena 24/7.
Integrirane sekvence-povlačenja i otključavanja:Programi sekvenciranja upravljaju složenim izvlačenjem jezgre kalupa za unutarnje spojnice, kućišta HVAC kanala i klizne ručke na vratima bez potrebe za dodatnim vanjskim hidrauličnim agregatima.
Produženi vijek trajanja cijevi za punjene polimere:PTA (Plasma Transferred Arc) bimetalni slojevi štite unutarnje stijenke bačve od erozije staklenih-vlakana do 45% koncentracije vlakana, održavajući stabilan okretni moment plastificiranja i isporuku topline.
Tipične primjene
DIJELOVI INTERIJERA:Ploče s instrumentima, okviri ručke vrata, ventilacijski otvori, zasuni pretinca za rukavice.
VANJSKI DIJELOVI:Ukrasne letvice odbojnika, kućišta stražnjih svjetala, poklopci lukova kotača, poklopci stupova (A/B/C).
ISPOD--HAPUSA (PTH):Poklopci motora, kućišta kutije s osiguračima, spojnice usisnog razvodnika, spremnici tekućine za kočnice.
Unutarnje obloge i kućište:Visoki zahtjevi za završnu obradu površine; obrađeno bez tragova udubljenja, linija varenja ili iskrivljenja.
Vanjska rasvjeta i strukturni moduli:Kućišta za-duboko izvlačenje zahtijevaju precizno više{1}}povlačenje klizača i čiste razdvojene površine.
Ispod{0}}-strukturnih elemenata:Staklo{0}}ojačane smole obrađene uz strogu kontrolu protutlaka kako bi se spriječila degradacija vlakana tijekom plastificiranja.
Kompatibilnost materijala
PA6 / PA66 (10-40% GF)|Temp:260 stupnjeva – 310 stupnjeva Zahtijeva bimetalnu zaštitu od trošenja; precizna kontrola povratnog pritiska čuva duljinu staklenih vlakana.
PC + ABS mješavine|Temp:240 stupnjeva – 280 stupnjeva Zahtijeva ravnomjernu kontrolu zone grijanja i nisko smično naprezanje kako bi se spriječilo pucanje uslijed naprezanja.
PP (Mineral Filled/TPO)|Temp:190 stupnjeva – 240 stupnjeva Materijal niske viskoznosti; zahtijeva dinamički hidraulički odgovor kako bi se izbjegao bljesak pri velikim brzinama ubrizgavanja.
ABS/PMMA|Temp:200 stupnjeva – 250 stupnjeva Zahtjevi visoke vizualne jasnoće/površine; zahtijeva precizne-profile tlaka zadržavanja kako bi se eliminirao pad.
POM (acetal)|Temp:180 stupnjeva – 215 stupnjeva Uski prozor za obradu; precizna kontrola temperature bačve sprječava toplinsku degradaciju.
Kako odabrati / Mogućnosti konfiguracije
Uskladite silu stezanja stroja i kapacitet ubrizgavanja sa zahtjevima kalupa i smole:
Izračun sile stezanja Projektirana površina (cm²) × Faktor stezanja materijala (0,3 – 0,8 tona/cm²)=Minimalna sila stezanja (tona)
Provjera kapaciteta ubrizgavanja Izračunajte težinu injekcije kalupa (g) u odnosu na zapreminu cijevi (g). Težina sačme mora pasti između 20% i 80% ukupnog kapaciteta ubrizgavanja.
Procjena povlačenja i izbacivanja jezgre Odaberite standardne sekvence povlačenja jezgre s jednim-krugom ili više-kruga na temelju mehanike alata.
Odabir plastične metalurgije Standardni nitrirani vijak (nepunjene smole) u odnosu na bimetalni vijak/cijev (sadržaj staklenih vlakana > 15%).
Izborne konfiguracije:
Prilagođeni vijci omjera L/D: geometrije vijaka s niskim-smicanjem prilagođene za PC/ABS ili vijci s visokim-miješanjem za miješanje masterbatcha.
Sekvencijalno zatvaranje ventila: Integrirane hidrauličke/pneumatske jedinice za upravljanje slijedom za kalupe s vrućim tijekom (do 12 zona).
Akumulator-potpomognuto ubrizgavanje: konfiguracije ubrizgavanja velike-brzine (do 400 mm/s) za tankostjedne-automobilske konektore i optičke leće.
Euromap 67 / 73 Sučelje: Plug{2}}and{3}}veze za 3-osne servo robote s gornjim ulazom ili 6-osne zglobne robotske ruke.
Proizvodnja i kontrola kvalitete
Strukturna strojna obrada:Strojne ploče, poluge i okviri obrađuju se na 5-osnim CNC obradnim centrima kako bi se osigurale paralelne stezne površine unutar tolerancije od 0,05 mm.
Ultrazvučno otkrivanje grešaka:Spojne šipke podvrgavaju se ultrazvučnom ne{0}}destruktivnom ispitivanju (NDT) kako bi se spriječile pukotine uslijed zamora pod kontinuiranim cikličkim naprezanjem.
Ispitivanje hidrauličkog sustava:Hidraulički razvodni blokovi prolaze visokotlačno-ispiranje i analizu čestica (ISO 4406 standard čistoće) prije završne montaže.
Potpuno-testiranje opterećenja:Svaki stroj dovršava 72-satni kontinuirani-ciklus rada na suhom zajedno s testovima držanja pod visokim pritiskom kako bi se provjerio integritet hidrauličke brtve i toplinska stabilnost prije otpreme.
Prilagodba i OEM podrška
Povećanje ploče i razmak-vezne trake:Prilagođene dimenzije spojnih -šipki prilagođavaju se velikim automobilskim kalupima ili sustavima za-vađenje bočnih jezgri.
Specijalizirane jedinice za ubrizgavanje:Dvo-bojni/više{1}}komponentni naknadni ubrizgavanje (koso, okomito ili paralelno usmjerenje) za više-materijalno unutarnje obloge.
Integrirana integracija automatske ćelije:Prilagođena kontrola kraj--arm alata (EOAT), međusobno blokiranje pokretne trake i automatizirane{2}}stanice za rezanje izrađene prema tvorničkim specifikacijama izgleda.
Specijalizirano grijanje bačve:Infracrveni ili izolirani keramički trakasti grijači projektirani za visoko{0}}tehničku plastiku (npr. PEEK, PEI).
Što bi kupci trebali dati za ponudu
Da biste dobili točan inženjerski prijedlog i komercijalnu ponudu, podijelite sljedeće tehničke detalje:
Crtanje automobilskih dijelova / 3D CAD:.STEP, .IGS ili .X_T datoteke koje pokazuju dimenzije dijelova, debljinu stjenke i težinu.
Specifikacija smole:Klasa plastike (npr. PA66 + 30% GF, PC/ABS), parametri gustoće i vlažnosti sušenja.
Dimenzije i izgled kalupa:Veličina baze kalupa (D x Š x V), ukupna težina, vrsta klizača (vrući klip u odnosu na hladni klip) i broj otvora.
Zahtjevi za povlačenje jezgre:Broj povlačenja hidrauličke jezgre, duljine hoda cilindra i sekvence pokretanja klizača.
Ciljano vrijeme ciklusa i obujam proizvodnje:Potrebni dijelovi-po-satu i postavke automatizacije (robot za odabir-i-mjesta, berač cijevi, automatizirani transporter).
FAQ
P: Kakav je servo hidraulički stroj u usporedbi s potpuno-električnim strojem za automobilske dijelove?
O: Servo hidraulički strojevi pružaju veće sile stezanja (do 3,300+ tona) i troškovno-učinkovite performanse za srednje-do-velike automobilske komponente koje zahtijevaju hidrauličko povlačenje jezgre. Svi-električni strojevi nude veću energetsku učinkovitost i preciznost za male-do-srednje dijelove ispod 400 tona, ali dolaze s većim početnim ulaganjem u opremu.
P: Koja je sila stezanja obično potrebna za ploče unutarnjih vrata automobila?
O: Paneli automobilskih vrata općenito zahtijevaju sile stezanja između 1000 i 1800 tona, ovisno o dimenzijama dijelova, debljini stijenke i duljini protoka materijala.
P: Kako servo sustav smanjuje tvorničke troškove energije?
O: Uobičajene pumpe-zapremine rade konstantnom brzinom, ispuštaju neiskorišteno hidrauličko ulje natrag u spremnik i stvaraju otpadnu toplinu. Servo motor prilagođava svoju brzinu vrtnje u stvarnom vremenu na temelju aktivnog hidrauličkog zahtjeva, trošeći minimalnu snagu tijekom faza zadržavanja-tlaka i hlađenja.
P: Je li Keba kontroler kompatibilan sa sustavima MES i Industrija 4.0?
O: Da. Keba kontroleri podržavaju OPC-UA, Euromap 63 i Euromap 77 komunikacijske protokole. Omogućuju-praćenje parametara u stvarnom vremenu, izvoz podataka o hitcima i izravnu integraciju s-izvršnim sustavima (MES) u cijeloj tvornici.
P: Koja je podrška za izvlačenje jezgre ugrađena za složene automobilske alate?
O: Standardne konfiguracije uključuju opcije softvera za 2-izvlačenje jezgre. Proširivi moduli hidrauličkog razvodnika mogu podržati do 6 neovisnih krugova za izvlačenje jezgre s programibilnim postavkama položaja, tlaka i brzine.
Popularni tagovi: servo stroj za injekcijsko prešanje za automobilske dijelove, Kina servo stroj za injekcijsko prešanje za automobilske dijelove proizvođači, dobavljači, tvornica