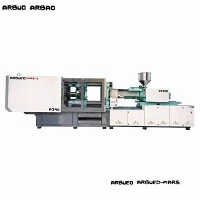
Brzi-tanki{1}}stroj za injekcijsko prešanje zidova
Tanko{1}}brzinsko injekcijsko prešanje zahtijeva veliku brzinu ubrizgavanja, brzo vrijeme hidrauličkog odgovora i maksimalnu mehaničku krutost za punjenje kalupa tankih-presjeka prije nego što se talina polimera smrzne. Standardnim hidrauličkim strojevima za injekcijsko prešanje često nedostaje pomoć akumulatora, brzina odziva i krutost ploče potrebne za pakiranje komponenti s debljinom stijenke ispod 0,8 mm.
Ova serija-tanko{1}}injektiranja velike brzine integrira-hidraulički sustav potpomognut akumulatorom, servo-električne hibridne pogone i stezne strukture visoke-krutoće. Projektirana za visoko-kavitacijske kalupe za pakiranje, medicinski jednokratni materijal i tankostjedne-spremnike, ova platforma pruža brzine ubrizgavanja do 800 mm/s, vrijeme ciklusa sušenja ispod 1,8 sekundi i preciznu kontrolu tlaka za sprječavanje bljeska i kratkih udaraca.
Ključne specifikacije
Ispod su osnovne tehničke specifikacije za našu standardnu -brzinu-ponudu platformi s tankim zidom. Određene vrijednosti mogu se konfigurirati na temelju težine sačme, dimenzije kalupa i zahtjeva za trajanje ciklusa.
|
Parametar |
Jedinica |
Vrijednost / Raspon |
|
Sila stezanja |
kN / tona |
2,600 - 5,500 kN (260T - 550T) |
|
Razmak spona (V x V) |
mm |
580 x 580 do 880 x 880 |
|
Dimenzije ploče (V x V) |
mm |
850 x 850 do 1280 x 1280 |
|
Maks. Otvori Stroke |
mm |
520 - 850 |
|
Visina kalupa (min. - maks.) |
mm |
220 - 600 / 300 - 800 |
|
Brzina ubrizgavanja |
mm/s |
350 - 800 (Akumulator potpomognut) |
|
Vrijeme odziva ubrizgavanja |
ms |
<= 16 |
|
Promjer vijka |
mm |
38 - 65 (L/D omjer: 22:1 do 24:1) |
|
Maks. Tlak ubrizgavanja |
bar |
2,000 - 2,400 |
|
Vrijeme suhog ciklusa (Eurokarta 6) |
sek |
1.4 - 1.9 |
|
Vrsta pogona sustava |
- |
Servo-hidraulički hibrid + akumulator dušika |
|
Kontrolni sustav |
- |
KEBA / Techmation High-Regulator brzine |
Ključne značajke
Sustav ubrizgavanja akumulatora dušika:Omogućuje trenutačni protok ulja velikog{0}}volumena za održavanje brzina ubrizgavanja do 800 mm/s pod ekstremnim protutlakom bez pada tlaka.
Kontrola servo-zatvorene petlje:Povratne-pozicije i tlaka u stvarnom vremenu putem-linearnih optičkih ljestvica visoke rezolucije (rezolucija 0,001 mm) i pretvarača tlaka.
Okvir-kutije-visoke krutosti:Analiza konačnih elemenata (FEA)-optimizirana struktura ploče smanjuje otklon pod maksimalnom tonažom na manje od 0,05 mm, štiteći kalupe s više-šupljinama od neravnomjernog trošenja i pucanja rastavne linije.
Uravnoteženo ubrizgavanje s dva-cilindra:Dvostruki cilindri za ubrizgavanje održavaju poravnanje tijekom-kretanja naprijed velikom brzinom, eliminirajući nagib vijka i habanje brtve.
Linearne vodilice na jedinici za ubrizgavanje:Nisko-vodilice linearnog kretanja smanjuju otpor tijekom-brzinskog ubrizgavanja, poboljšavajući ponovljivost položaja ubrizgavanja na +/- 0.1 mm.
Dizajn neovisnog hidrauličkog kruga: Paralelni hidraulički krugovi omogućuju istovremeno otvaranje/zatvaranje kalupa, kretanje ejektora i plastificiranje, skraćujući ukupno vrijeme ciklusa za 15% - 20%.
Princip rada i konfiguracija stroja
Visoko{0}}tanko{1}}lijevanje znatno se razlikuje od standardnog oblikovanja zbog toplinskih svojstava tanke plastike. Kada rastaljeni polimer dođe u kontakt s hladnim čelikom u debljini stijenke između 0,35 mm i 0,8 mm, otopljeni sloj se smrzne unutar milisekundi. Da bi se šupljina kalupa potpuno ispunila, faza ubrizgavanja mora završiti za 0,1 do 0,4 sekunde pod tlakom koji doseže 2200 bara.
Konfiguracije temeljnog podsustava
Stezna jedinica:
Kinematički sustav s dvostrukim preklopom u pet{0}}točaka optimiziran za brzo otvaranje/zatvaranje.
Automatski centralizirani sustav podmazivanja nadzire tlak ulja i učestalost podmazivanja na svakom zakretnom klinu.
Diferencijalni brz{0}}krug stezanja za kraća vremena suhih ciklusa.
Jedinica za ubrizgavanje:
Nitrirani ili bi-metalni vijak dizajniran s barijernim profilom i dinamičkom glavom za miješanje za podnošenje visoko-homogenizacije smicanja bez toplinske degradacije.
Proporcionalni ili servo ventil visokog-odaziva koji kontrolira distribuciju ulja izravno na ulazu cilindra za ubrizgavanje.
Nepovratni-ventil s keramičkim prstenom ili prstenom-od legure otpornim na habanje projektiran da spriječi povratni tok pri ubrzanjima ubrizgavanja do 10g.
Hidraulika i pogonska jedinica:
Servo motor s trajnim magnetom uparen s internim zupčaničkim pumpama za uštedu energije do 50% u usporedbi sa sustavima fiksne-pomake.
Hidraulički-akumulatori visokog tlaka-napunjeni plinom dušika za trenutnu opskrbu hidrauličkom energijom tijekom punjenja.
Filtracija ulja do 3 mikrona s integriranim hladnjakom ulja i praćenjem-temperature/razine ulja u stvarnom vremenu.
Tehničke-specifične prednosti proizvoda
Ultra{0}}kratko vrijeme odziva ubrizgavanja (<= 16 ms)
Standardni hidraulički ventili zahtijevaju 40 - 80 ms za prijelaz iz neutralnog u potpuno otvoreni. Ova jedinica koristi Moog/Rexroth servo ventile s visokim-odzivom u kombinaciji s-spregnutim razdjelnicima akumulatora, postižući ciljnu brzinu unutar 16 ms. To sprječava smicanje prije-taljenja i dinamičke skokove tlaka.
Smanjeno savijanje ploče pod velikom tonažom
Neravnomjerna raspodjela sile stezanja uzrokuje bljesak u središnjim šupljinama kod-alata s visokom kavitacijom (npr. posuda za hranu s 32- šupljina ili 48 šupljina). Raspored ploče u obliku kutije usmjerava sile stezanja izravno iza područja ugradnje kalupa, održavajući paralelizam čela kalupa pod punim opterećenjem stezanja.
Toplinska stabilnost plastificiranja
Visoke brzine vrtnje vijka mogu stvoriti prekomjernu toplinu uslijed trenja, spaljujući osjetljive materijale poput polipropilena (PP) ili polistirena (PS). Specijalizirana geometrija zapornog vijka uravnotežuje mehaničko smicanje i toplinsku vodljivost, održavajući varijaciju temperature taline unutar +/- 1.5 stupnjeva C tijekom kontinuiranih 24/7 rada.
Tipične primjene
Ova strojna platforma podržava-veliku proizvodnju u svim sektorima koji zahtijevaju visoku preciznost, nultu stopu grešaka i brz kontinuirani rad:
Tanko{0}}stjejno pakiranje hrane:
Okrugle i pravokutne posude za delikatesne proizvode (0,4 mm - 0.6 mm debljine stijenke)
U-čašicama jogurta, posudama za sladoled i posudama za margarin za označavanje plijesni (IML)
Čepovi-za piće koji su vidljivi od otvaranja
Medicinski potrošni materijal:
Vrhovi za pipete (više{0}}precizni-alati s više šupljina)
Bačve štrcaljki i klipovi
Centrifugalne epruvete i ispitne kivete
Roba široke potrošnje i elektronika:
Pribor za jelo za jednokratnu upotrebu (noževi, vilice, žlice s kratkim vremenima ciklusa ispod 3,5 s)
Nosači unutarnjeg okvira mobilnog telefona i kućišta baterije
Svjetlosvodne ploče i optički okviri za prikaz
Kompatibilnost materijala
Tanko{0}}injekcijsko prešanje zahtijeva smole s visokim vrijednostima indeksa tečenja taline (MFI) kako bi se omogućio brzi protok kroz uske šupljine:
Polipropilen (PP):Stupanj injekcije MFI 30 - 100 g/10 min. Primarna smola za spremnike za hranu, IML pakiranja i čepove.
Polistiren (GPPS / HIPS):Ocjene visokog-protoka za prozirne šalice-tankih stijenki, pribor za jelo i krutu ambalažu.
Polietilen (HDPE / LLDPE):Koristi se za fleksibilne zatvarače, čepove i industrijske kante s tankim stijenkama.
Mješavine polikarbonata (PC)/ABS:Primjenjuje se u tankostjejnim elektroničkim kućištima koja zahtijevaju otpornost na plamen i visoku otpornost na udarce.
Polietilen tereftalat (PET):Specijalizirane predforme tankih- stijenki i specijalizirane aplikacije za pakiranje.
Kako odabrati / Mogućnosti konfiguracije
Odabir ispravne veličine stroja zahtijeva procjenu volumena mlaznice, projektirane površine, debljine stjenke i dizajna kalupa:
Formula za određivanje veličine sile stezanja
Sila stezanja (tone)=[Projicirana površina dijelova + vodilice (cm^2) x tlak šupljine (bar)] / 1000 x faktor sigurnosti (1.1 - 1.2)
Preporučena konfiguracijska matrica
|
Komponenta / Zahtjev |
Standardno pakiranje |
Visoko{0}}precizna medicina |
IML integrirana linija |
|
Brzina ubrizgavanja |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Vrsta vijka |
Bi-metalno nitrirano |
Nehrđajući čelik / kromiran |
Visok{0}}protočni PP zaporni vijak |
|
Spremnost za čistu sobu |
Standardni industrijski |
Kompatibilan s ISO klasom 7/8 |
Zatvoreno stezno područje |
|
Sučelje automatizacije |
Eurokarta 67 / SPI |
Eurokarta 67 / SPI |
Euromap 73 / IML signal velike-brzine |
|
Akumulatori |
Jednostruki/dvostruki cilindar |
Precizno kontroliran dvostruki cilindar |
Više{0}}akumulator velikog-kapaciteta |
Proizvodnja i kontrola kvalitete
Svaki stroj prolazi stroge strukturne, strojne i operativne provjere prije otpreme:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[Provjera poravnanja CMM]
|
[Tvorničko prijemno ispitivanje (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Ubacivanje i oslobađanje od stresa:Okviri strojeva i ploče koriste odljevke od nodularnog željeza (QT450-10) podvrgnute prirodnom i toplinskom naprezanju-otklanjanju starenja kako bi se uklonio unutarnji stres i spriječila dugotrajna deformacija.
Precizna obrada:Površine ploča i rupe za vodilice-za šipke obrađuju se na 5-osnim CNC portalnim obradnim centrima u okruženju s kontroliranom temperaturom.
Usklađivanje laserskog interferometra:Paralelnost spone i ravnost ploče provjeravaju se pomoću laserskih interferometra Renishaw kako bi se osigurala točnost unutar 0,03 mm.
72-satno testiranje opterećenja:Sastavljeni strojevi izvode 72-satni kontinuirani-ciklus sušenja i test održavanja tlaka nadzirući temperaturu ulja, razine vibracija i hidrauličku stabilnost prije tvorničkog čišćenja.
Prilagodba i OEM podrška
Kako bismo podržali specifične zahtjeve proizvodne linije i standarde tvorničke automatizacije, nudimo mogućnosti tehničke prilagodbe:
Mogućnosti grijanja bačve:Keramičke grijaće trake, infracrvene grijaće-navlake za uštedu energije ili indukcijski sustavi grijanja za brzi toplinski odziv.
Produženi hod otvaranja kalupa:Izmijenjena kinematika prebacivanja za duboko{0}}crtane-spremnike tankih stijenki ili visoke IML proizvode.
Specijalizirane geometrije vijaka:Prilagođeni L/D omjeri i letovi projektirani za bio-smole (PLA), visoko-popunjene spojeve ili PCR (post-potrošački reciklirani) mješavine.
Integrirana hidraulička jezgra povlačenja:Programabilni sekvencijalni jezgreni{0}}krugovi za povlačenje integrirani izravno u PLC stroja.
Prilagođena boja i označavanje marke:Usklađivanje boja s tvorničkim standardima kupaca i OEM privatno označavanje za regionalne distributere opreme.
Što bi kupci trebali dati za ponudu
Da biste dobili točan tehnički prijedlog, procjenu podudaranja kalupa i komercijalnu ponudu, podijelite sljedeće parametre projekta:
Nacrti dijelova:2D/3D datoteke (STEP, IGES ili PDF) koje pokazuju kritične dimenzije i minimalnu debljinu stijenke.
Specifikacija smole:Specifični stupanj polimera, marka i indeks tečenja taline (MFI/MFR).
Detalji kalupa:
Broj šupljina
Dimenzije kalupa (duljina x širina x visina) i težina
Tip sustava vrućeg kanala (zasun ventila ili otvoreni kanal) i zahtjevi za upravljanje električnim zasunkom
Ciljani izlaz / vrijeme ciklusa:Očekivana dnevna količina proizvodnje ili potreban cilj suhog ciklusa.
Zahtjevi za automatizaciju:Potrebe sučelja za robote za označavanje u-kalupu (IML), bočne-ulazne-ruke ili nizvodne strojeve za pakiranje.
FAQ
P: Kako akumulatorsko-potpomognuto ubrizgavanje poboljšava-stope uspješnosti oblikovanja tankih stijenki?
O: Akumulatori pohranjuju hidrauličku energiju tijekom faza hlađenja i plastificiranja i trenutno je oslobađaju tijekom ubrizgavanja. To osigurava iznimno visoku brzinu protoka potrebnu za ispunjavanje tankih šupljina unutar frakcija sekunde prije nego što se polimer smrzne, sprječavajući kratke udarce i strukturni stres.
P: Može li ovaj stroj pokretati standardne-zidne dijelove ili opće kalupe za brizganje?
O: Da. Kontrolni sustav omogućuje operaterima da onemoguće pomoć akumulatoru ili smanje brzine ubrizgavanja putem HMI zaslona. Međutim, za standardne dijelove s debelim-zidovima gdje vremenima ciklusa dominiraju duge faze hlađenja, standardni servo-hidraulički stroj općenito je isplativiji-.
P: Koja je rutina održavanja potrebna za-rad velike brzine?
O: Velika-brzina rada povećava trošenje mehaničkih spojeva i hidrauličnih brtvi. Održavanje uključuje dnevnu provjeru automatskih razina ulja za podmazivanje, provjeru čistoće hidrauličkog ulja (NAS klasa 7 ili bolja) svakih 3 do 6 mjeseci, provjeru tlaka punjenja akumulatora dušika svakih 6 mjeseci i provjeru kliznih čahura jednom godišnje.
P: Je li kontroler kompatibilan s Industry 4.0 i tvorničkim MES sustavima?
O: Da. Kontroler podržava OPC-UA i Euromap 63/77 komunikacijske protokole. Parametri-u stvarnom vremenu-uključujući vremena ciklusa, krivulje tlaka ubrizgavanja, temperaturne profile i povijest alarma-mogu se izvesti izravno u vaš centralni izvršni sustav.
Popularni tagovi: visokobrzinski tankostjenski stroj za injekcijsko prešanje, Kina brzi tankostjenski stroj za injekcijsko prešanje proizvođači, dobavljači, tvornica