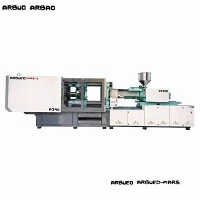
Brzi-stroj za injekcijsko prešanje za tankostjedne-spremnike
Su-brzinski sustavi za brizganje izrađeni za plastične spremnike s tankim-stijenkama zahtijevaju strukturnu krutost, visoke stope ubrizgavanja i brzo su{2}}izvršenje ciklusa. Standardni strojevi za injekcijsko prešanje ne mogu postići brzine punjenja potrebne za debljine stijenki ispod 0,5 mm, a da ne pate od preranog smrzavanja, kratkih udaraca ili pretjeranog-naprezanja.
Ova platforma koristi hidraulički-servo-sustav izravnog pogona integriran s pomoćnim akumulatorom za postizanje brzina ubrizgavanja do 800 mm/s. Mehanizam stezanja visoke-krutoće održava preciznu paralelnost ploče pod brzim ciklusom pune-tonaže, štiteći kalupe s više-vrućim-tokovima od preranog trošenja. Napravljena posebno za aplikacije pakiranja-uključujući polipropilenske (PP) posude za hranu, IML (In-Označavanje plijesni) spremnike, poklopce za pakiranje i-medicinske potrošne materijale-ova oprema radi u ciklusima od 2,8 do 4,5 sekundi, ovisno o broju šupljina i geometriji stijenke.
Ključne specifikacije
U tablici ispod navedeni su tehnički parametri za proizvodnju spremnika s tankim-stjenkama. Sve vrijednosti su provjerene prema standardnim protokolima testiranja.
|
Tehnički parametar |
Jedinica |
Vrijednost / Raspon specifikacija |
|
Sila stezanja |
kN / tona |
2.500 – 5.500 / 250 – 550 tona |
|
Udaljenost -vezne šipke (V x V) |
mm |
580 x 580 do 880 x 880 |
|
Brzina ubrizgavanja |
mm/s |
350 – 800 (akumulator-potpomognut) |
|
Brzina ubrizgavanja (maks.) |
cm3/s |
800 – 1,500 |
|
L/D omjer vijaka |
L/D |
22:1 – 25:1 (Optimizirano za PP/PS) |
|
Opcije promjera vijka |
mm |
42 / 50 / 55 / 60 / 65 |
|
Maks. Težina udarca (PP) |
g |
180 – 620 |
|
Tlak ubrizgavanja |
bar |
2,000 – 2,400 |
|
Vrijeme suhog ciklusa (Eurokarta 6) |
sek |
1.4 – 2.1 |
|
Hod/Sila izbacivača |
mm / kN |
150 – 220 / 60 – 110 |
|
Tlak sustava |
MPa |
17.5 – 21.0 |
|
Snaga hidrauličke pumpe |
kW |
45 – 90 (servo-pogon) |
Ključne značajke
Hidraulička i jedinica za ubrizgavanje
Akumulator-potpomognuti krug ubrizgavanja: koristi-akumulatore dušika za ispuštanje hidrauličkog ulja izravno u cilindar za ubrizgavanje, trenutno nadvladavajući otpor tekućine kako bi se postigla maksimalna brzina unutar milisekundi.
Opti-Melt Barrier Screw Profile: ima namjenski L/D omjer s elementima za miješanje projektiranim za homogeniziranje visoko-MFI poliolefina bez izazivanja toplinske degradacije polimera ili skokova viskoznosti.
Uravnoteženo ubrizgavanje s dva-cilindra: Dvostruki cilindri za ubrizgavanje simetrično su poravnati s osi vijka kako bi se eliminiralo bočno-opterećenje na cijevi za ubrizgavanje i poboljšala točnost ponavljanja-{3}}pucanja.
Stezanje i upravljanje strojem
Ukrućenje ploče i kontrola paralelizma: lijevane ploče kutijaste-strukture dizajnirane analizom konačnih elemenata (FEA) minimiziraju otklon ploče pod -gore silom do ispod 0,05 mm, čuvajući linije odvajanja kalupa.
Servo upravljanje zatvorenom{0}}petljom: Digitalni linearni pretvarači nadziru kretanje ploče, položaj ubrizgavanja i hod izbacivača brzinom odziva od 1 kHz, pokrećući proporcionalne petlje ventila za točnu ponovljivost položaja.
Mehaničko-brzinsko izbacivanje: hidraulički izbacivači sinkronizirani s pokretom otvaranja stezaljke omogućuju kontinuirano ispuštanje dijela ili visoko{1}}polijetanje robota bez zaustavljanja kretanja ploče.
Princip rada i konfiguracija stroja
Tanko{0}}lijevanje u osnovi se razlikuje od standardnog oblikovanja pakiranja zbog dinamike taljenja. Plastificirana smola ulazi u kalupnu šupljinu ekstremnom brzinom kako bi se završilo punjenje prije nego što zamrznuti sloj zaguši protok.
Raščlamba toka procesa
Faza plastificiranja: smole s visokim -indeksom tečenja taline (MFI) (obično MFI 30–100) tope se unutar bačve 22:1 ili 25:1 L/D. Proporcionalna kontrola povratnog-tlaka osigurava stabilnu gustoću duž letve vijka.
Faza ubrzanja i ubrizgavanja: Nakon zaključavanja stezaljke, ventil akumulatora dušika se otvara. Hidraulička tekućina ubrzava klip za ubrizgavanje na 600–800 mm/s za manje od 20 milisekundi, tjerajući talinu u kanale kalupa tanke od 0,35 mm.
V/P prebacivanje i pakiranje: senzori linearnog položaja pokreću prebacivanje s punjenja-kontroliranog brzinom na-kontrolirano pakiranje temeljeno na položaju vijka (precizno unutar ±0,1 mm) kako bi se spriječilo treperenje kalupa.
Sinkronizirani oporavak gibanja: Kako ciklus hlađenja dovrši, pokretna ploča ubrzava unatrag dok se igle za izbacivanje aktiviraju sinkronizirano, dopuštajući dijelovima da padnu ili uđu u IML automatiziranu ruku bez pauze.
Tehničke prednosti
Ublažavanje progiba stezne jedinice
Standardne ploče savijaju se prema unutra pod visokim pritiskom, uzrokujući neravnomjernu raspodjelu stezanja po kalupima s više-upljina. Ova platforma koristi središnje-ploče potisne kutije koje usmjeravaju silu stezanja prema središtu kalupa, smanjujući deformaciju ploče i održavajući debljinu stjenke dijela ravnomjernom unutar tolerancije od ±0,02 mm u svim šupljinama.
Brzina hidrauličkog odziva
Integriranjem proporcionalnih usmjerenih ventila s visokim-odzivom izravno na blok ubrizgavanja, kašnjenje hidrauličkog protoka je gotovo eliminirano. Stroj prelazi s nule na maksimalnu brzinu ubrizgavanja za 16 milisekundi, sprječavajući stagnaciju prednje strane taline tijekom punjenja tankog-presjeka.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Oznake protoka / kratki udarci
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Homogena stijenka debljine 0,4 mm
Upravljanje toplinom i očuvanje energije
Za razliku od konvencionalnih hidrauličkih postrojenja s fiksnim-pomakom koja oslobađaju neiskorištenu energiju kao toplinu, interni servo pogon s trajnim-magnetima prilagođava broj okretaja pumpe u minuti kako bi odgovarao trenutnoj potražnji. Potrošnja energije pada za 30% do 55% tijekom ciklusa hlađenja i zadržavanja u usporedbi sa ne-servo sustavima, održavajući temperaturu ulja stabilnom ispod 45 stupnjeva bez stalnog vanjskog preopterećenja hladnjaka.
Tipične primjene
Ova konfiguracija stroja optimizirana je za-zapreminu, tanko{1}}stjejnu ambalažu za hranu, medicinski potrošni materijal i robu široke potrošnje koja zahtijeva tanke dijelove stjenke.
|
Sektor industrije |
Kraj-Primjeri proizvoda |
Tipična debljina stijenke |
Broj šupljina |
Ciljano vrijeme ciklusa |
|
Pakiranje hrane |
Posude za margarin, posude za sladoled |
0,38 – 0,50 mm |
4 do 8 šupljina |
2,8 – 3,8 sek |
|
Piće i mliječni proizvodi |
Šalice za kavu, posude za jogurt (kompatibilne s IML-om) |
0,40 – 0,55 mm |
8 do 16 šupljina |
3,2 – 4,2 sek |
|
Logistika i skladištenje |
Očigledni poklopci sa šarkama- |
0,45 – 0,60 mm |
8 do 16 šupljina |
3,0 – 4,0 sek |
|
Medicinski potrošni materijal |
Nastavci za pipete, bočice s uzorcima |
0,50 – 0,70 mm |
16 do 32 Šupljine |
4,5 – 6,0 sek |
|
Industrijsko pakiranje |
Tanke{0}}kante/kutije za brzu-hranu |
0,65 – 0,85 mm |
2 do 4 karijesa |
5,0 – 7,5 sek |
Kompatibilnost materijala
Proizvodnja spremnika s-tankim stijenkama zahtijeva termoplastiku visoke brzine protoka s predvidljivim ponašanjem-stanjivanja pri smicanju. Sklop cijevi stroja, temperaturne zone i profili vijaka posebno su optimizirani za ove materijale:
Polipropilen (PP):Primarna smola za posude za hranu. Kompatibilan s nasumičnim kopolimerima i homopolimerima koji imaju stope protoka taline (MFI) od 30 do 120 g/10 min.
Polistiren (GPPS / HIPS):Koristi se za krute prozirne šalice i pribor za jelo. Rukuje se pomoću bimetalnih bačvi protiv trošenja kako bi se spriječilo habanje od krutih ljuskica.
Polietilen visoke-gustoće (HDPE):Koristi se za zatvarače, poklopce i strukturne spremnike. Temperaturne zone bačve održavaju strogu kontrolu zagrijavanja u 4-5 stupnjeva za upravljanje viskozitetom taline.
Bio{0}}polimeri (mješavine PLA/PBAT):Dostupan s prilagođenom geometrijom vijka i smanjenim omjerima kompresije za sprječavanje toplinske degradacije tijekom plastificiranja.
Kako odabrati / Mogućnosti konfiguracije
Odabir pravog kapaciteta stroja zahtijeva izračun ukupne projektirane površine, težine kalupa i volumetrijske veličine udarca.
Koraci odabira
Izračunajte silu stezanja: projektirana površina (cm2) x broj šupljina x tlak šupljina (600–800 bara)=Potrebna tonaža.
Provjerite veličinu sačme: Težina sačme bi trebala biti između 30% i 70% ukupnog kapaciteta cijevi stroja.
Odaberite sučelje automatizacije: Odaberite Euromap 67 ili Euromap 73 za IML ili High-Speed Take{3}}Robot.
Izborne modularne nadogradnje
Bimetalna cijev i vijak: Neophodan za obradu recikliranih smola (rPP/rPET) ili spojeva koji sadrže abrazivne aditive ili pigmente.
Sklopovi ventila za mlaz zraka: integrirani pneumatski ventili za izbacivanje s dva-kruga ili s četiri-kruga na statičnim/pokretnim pločama za-ispuštanje dijelova velikom brzinom.
Protokoli za automatizaciju: standardna sučelja robota Euromap 67 ili Euromap 73 za besprijekornu integraciju s IML robotikom s bočnim-ulazom i sustavima nizvodnog slaganja.
Proizvodnja i kontrola kvalitete
Okviri strojeva izrađeni su od -konstrukcijskih čeličnih profila s smanjenim naprezanjem kako bi se spriječilo pomicanje dimenzija tijekom godina visoko-frekventnog mijenjanja.
Tijek proizvodnje
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Tvornička vožnja po mokrom
Cjelovitost strojne obrade: glavni odljevci (ploče, baze, poluge) podvrgavaju se toplinskom žarenju nakon čega slijedi jedno-strojna obrada na 5-osnim CNC portalnim centrima za glodanje kako bi se zajamčila paralelnost rupa za sponu unutar 0,02 mm.
Ispitivanje hidrauličkog kruga: svi hidraulični razvodnici testirani su-tlakom 1,5 puta većim od radne snage tijekom 24 sata kako bi se potvrdilo da nema unutarnjeg curenja prije sklapanja.
Laserska provjera poravnanja: Paralelnost ploče se provjerava pod 0%, 50% i 100% steznim opterećenjem pomoću opreme za lasersko poravnanje prije tvorničkog-odjavljivanja.
-Test izdržljivosti prije isporuke: Svaki stroj prolazi kontinuirani 48-satni ciklus testiranja na suho-uz 4-satni test ubrizgavanja kalupa pod punim opterećenjem kako bi se potvrdila stabilnost tlaka, točnost senzora i ravnoteža toplinske kontrole.
Prilagodba i OEM podrška
Pružamo prilagođene konfiguracije strojeva kako bi odgovarale određenim rasporedima kalupa, infrastrukturi automatizacije postrojenja i regionalnim energetskim standardima:
Produženi razmak -traka:Prilagođene dimenzije ploče za prilagodbu velikim-vrućim{1}}kalupima s više šupljina ili pločama jezgre koje se odvijaju.
Specijalizirani profili vijaka:Namjenski profili miješanja za disperziju masterbatch-a, geometrije niskog -smicanja za bio-smole ili obrade očvrsnute površine za spojeve punjene kalcij-karbonatom.
Prilagodbe snage i napona:Tvornički-konfigurirani električni ormarići koji odgovaraju 200V, 380V, 415V ili 480V 3-faznoj električnoj mreži na 50Hz ili 60Hz, u skladu sa standardima CE i UL.
Integrirane kontrolne jedinice s vrućim kanalom:Moduli za-integriranu više-zonsku kontrolu temperature vrućeg kanala, eliminirajući samostalne podne jedinice i pojednostavljujući raspored kablova.
Što bi kupci trebali dati za ponudu
Da biste dobili točan komercijalni prijedlog s preciznim dimenzioniranjem stroja, procjenama vremena ciklusa i projekcijama povrata ulaganja, uključite sljedeće tehničke podatke uz svoj upit:
Nacrti dijelova/3D CAD datoteka:STEP (.stp) ili Parasolid (.x_t) datoteke koje detaljno opisuju profile debljine stijenke, rebraste strukture i lokacije vrata.
Materijalni podaci:Vrsta polimera, stupanj i indeks tečenja taline (MFI) (npr. PP slučajni kopolimer, MFI 70).
Cilj proizvodnog kapaciteta:Potreban učinak po satu ili ciljno vrijeme ciklusa po dijelu.
Informacije o plijesni:Broj šupljina, ukupne dimenzije kalupa (širina x duljina x visina), pojedinosti sustava razdjelnika s vrućim kanalom i ukupna težina kalupa.
Zahtjevi za nizvodnu automatizaciju:Informacije o tome hoće li linija koristiti gornje-birače unosa, bočne-ulazne IML automatizaciju, pregled optičkog vida ili jedinice za automatsko slaganje.
FAQ
P: Kako se akumulator-potpomognuto ubrizgavanje razlikuje od standardnog servo-hidrauličkog ubrizgavanja?
O: Standardne servo-hidrauličke pumpe oslanjaju se na ubrzanje motora za isporuku protoka ulja, potrebno im je do 100–200 milisekundi da postignu najveću brzinu. Akumulatori unaprijed spremaju hidraulično ulje pod visokim-tlakom dušika. Kada se ventil otvori, ulje trenutno istječe, postižući vršne brzine do 800 mm/s za manje od 20 milisekundi-što je ključno za ispunjavanje tankih dijelova stijenke prije nego što se plastika smrzne.
P: Koje vrijeme ciklusa mogu očekivati za spremnik od 500 ml debljine 0,45 mm?
O: Na kalupu s 4 - šupljine koji koristi PP visokog protoka (MFI veći ili jednak 60) i odgovarajuće hlađenje kalupa (ohlađena voda na 8-10 stupnjeva), ukupno vrijeme ciklusa obično se kreće između 3,0 i 3,6 sekundi. Stvarno vrijeme ovisi o dizajnu kanala za hlađenje kalupa (kao što su konformni rashladni umetci) i brzini uklanjanja automatizacije.
P: Je li ovaj stroj kompatibilan sa sustavima IML-ulaska (In-Označavanje kalupa)?
O: Da. Stezna jedinica uključuje uzorke za montažu na nepomičnoj ploči za okvire robota s bočnim{1}}ulazom. Integrirana sučelja Euromap 67 i Euromap 73 dolaze unaprijed-ožičena za koordinaciju sigurnosnih blokada, signala položaja ploče i jezgre-naredbi za povlačenje između stroja i IML automatiziranog sustava.
P: Kako se upravlja trošenjem ploče pod kontinuiranim-radom velike brzine?
O: Pokretna ploča klizi po-teškim linearnim vodilicama radije nego da se vozi izravno po šipkama. Ovaj dizajn izolira spojne šipke od podnošenja težine valjka, sprječava zareze na čahuri-vezne šipke, održava dosljednu paralelnost valjka i produljuje životni vijek kalupa s više-upljinama.
Popularni tagovi: brzi stroj za injekcijsko prešanje za tankostjedne spremnike, Kina brzi stroj za injekcijsko prešanje za tankostjedne kontejnere proizvođači, dobavljači, tvornica