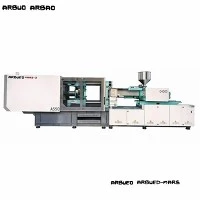
Stroj za injekcijsko prešanje od 1000 tona
Hidraulički stroj za injekcijsko prešanje od 1000-tona pruža veliku-silu stezanja za-industrijsku i automobilsku proizvodnju velikih razmjera. Napravljen za visoke-zahtjeve oblikovanja krutosti, ovaj stroj obrađuje dijelove-dubokog izvlačenja, proizvode-debelih stijenki i strukturalne komponente s više šupljina težine do 5500 grama po udarcu.
Integrira servo-hidraulički sustav s visokim-odzivom, konstrukciju ploče za teške-opterećenja i više-kontrolor ubrizgavanja. Ova konfiguracija smanjuje otklon ploče pod maksimalnim pritiskom stezanja, osiguravajući uske dimenzijske tolerancije na velikim površinama.
Ključne specifikacije
|
Parametar specifikacije |
Vrijednost / Jedinica |
|
Sila stezanja |
10.000 kN (1.000 tona) |
|
Prebacivanje poteza/hoda otvaranja |
1.150 mm |
|
Udaljenost između spona (V x V) |
1.160 x 1.080 mm |
|
Dimenzije ploče (V x V) |
1.650 x 1.570 mm |
|
Raspon debljine kalupa (min. - maks.) |
450 mm - 1,150 mm |
|
Maksimalna hidraulička sila izbacivanja |
220 kN |
|
Hod izbacivača |
300 mm |
|
Opcije promjera vijka (A / B / C) |
105 mm / 115 mm / 125 mm |
|
Teoretski volumen udarca (B vijak) |
5.220 cm³ |
|
Maksimalna težina udarca (PS) (B vijak) |
4,750 g |
|
Tlak ubrizgavanja (B vijak) |
162 MPa |
|
Maksimalna brzina ubrizgavanja |
110 mm/s |
|
L/D omjer vijka (B vijak) |
22:1 |
|
Maksimalna brzina rotacije vijka |
135 okretaja u minuti |
|
Snaga servo motora |
95 kW |
|
Kapacitet grijanja |
48,5 kW |
|
Kapacitet hidrauličkog spremnika |
1,200 L |
|
Dimenzije stroja (D x Š x V) |
11.8 m x 2.4 m x 2.8 m |
|
Ukupna težina stroja |
48.000 kg |
Ključne značajke
Kutija-Dizajn ploče:Ploče od nodularnog željeza optimizirane analizom konačnih elemenata (FEA) ravnomjerno raspoređuju steznu silu po površini kalupa, smanjujući stvaranje plamena i trošenje kalupa.
Mehanizam stezanja u pet{0}}dvostrukih{1}}točaka:Pruža brze cikluse kretanja kalupa uz mehaničku krutost zaključavanja pri najvećoj tonaži.
Sustav servo pogona-varijabilne frekvencije:Usklađuje hidraulički učinak izravno sa zahtjevima faze stroja, smanjujući potrošnju energije za 30% do 50% u usporedbi s pumpama fiksne-zapremine.
Kaljeni nitrirani vijak i cijev:Bimetalna obrada povećava otpornost na trošenje pri obradi polimera ojačanih staklenim{0}}vlaknima (do 30% GF).
Više{0}}zonska PID kontrola temperature:Keramičke grijaće trake održavaju točnost bačvaste zone unutar +/-1 stupnja C.
Linearne vodilice na jedinici za ubrizgavanje:Smanjuje trenje tijekom kretanja nosača, poboljšavajući ponovljivost ubrizgavanja i preciznost poravnanja mlaznice.
Princip rada / konfiguracija stroja
Stroj radi na hidro-mehaničkom ciklusu stezanja uparenom s klipnom jedinicom za ubrizgavanje vijka:
Zatvaranje i zaključavanje kalupa:Servo motor pokreće visoko{0}}tlačnu pumpu zupčanika za pokretanje dvostrukog-preklopnog mehanizma. Prekidači se protežu kako bi zaključali pokretnu ploču na spojnim šipkama, generirajući 1000 tona mehaničke sile stezanja.
Plastifikacija i mjerenje:Hidraulički motor okreće vijak za prenošenje, topljenje i rezanje sirovih polimernih granula kroz grijanu cijev. Povratni tlak se regulira preko proporcionalnog ventila kako bi se osigurala ujednačenost gustoće taline.
Injektiranje i pakiranje:Cilindri s dvostrukim ubrizgavanjem guraju vijak prema naprijed, tjerajući rastaljenu plastiku u šupljinu kalupa pod tlakom do 180 MPa. Regulator se prebacuje s kontrole brzine na kontrolu tlaka (V/P prebacivanje) na temelju položaja, tlaka ili vremena.
Hlađenje i otvaranje kalupa:Dok se dio hladi unutar -temperaturno regulirane šupljine kalupa, vijak se okreće kako bi pripremio sljedeću plastičnu injekciju. Stezni cilindar uvlači sklopni sustav s više-stupnjevitim profilima brzine kako bi se spriječio udar dijela tijekom izbacivanja.
Izbacivanje:Hidraulička jezgra se uvlači, a središnji niz klinova za izbacivanje gura gotovi dio dalje od strane jezgre.
Tehničke-specifične prednosti proizvoda
Čvrstoća ploče i zaštita od kalupa
Deformacija ploče ispod 1.000 tona pritiska stezanja uzrokuje nejednaku debljinu stijenke i bljesak-linije razdvajanja. Ploča kutijaste-strukture održava sredi-progib ispod 0,08 mm pri najvećem opterećenju. Niskotlačna-zaštita kalupa aktivno nadzire položaj ploče putem digitalnih kodera; ako se otkrije otpor unutar 50 mm od dodira kalupa, stezanje se zaustavlja unutar 15 milisekundi kako bi se spriječilo oštećenje kalupa.
Ponovljivost ubrizgavanja
Jedinica za ubrizgavanje koristi zatvorenu{0}}petlju proporcionalnog ventila za kontrolu brzine ubrizgavanja i tlaka. Osjećaj položaja vijka putem optičkih linearnih vaga daje preciznost veličine sačme unutar +/-0,1 mm, osiguravajući da varijacija u težini dijela ostane ispod 0,25% tijekom kontinuiranih 24-satnih proizvodnih ciklusa.
Stabilnost hidrauličkog sustava
Jedinica za filtriranje ulja izvan{0}}linijske premosnice održava čistoću hidrauličke tekućine prema standardima NAS klase 8. Vodom{3}}hlađeni uljni izmjenjivač topline održava radne temperature ulja između 35 stupnjeva C i 50 stupnjeva C, čuvajući cjelovitost brtve i sprječavajući zaglavljivanje ventila tijekom ljetnih skokova temperature do 45 stupnjeva C.
Tipične primjene
Obloge prednjeg i stražnjeg branika
Paneli unutarnjih vrata i podokvi-kontrolne ploče
Obloge lukova kotača i pokrovi prostora motora
Sklopivi-plastični sanduci i palete za teške uvjete rada
Kante za smeće od 50 do 100 litara i poljoprivredne torbe
Komore za pregled podzemne drenaže
Kade i vanjsko kućište perilice rublja
Kućišta vanjske jedinice klima uređaja
Veliki PVC/PP cijevni spojevi i revizijski spojevi
Kompatibilnost materijala
Ovaj stroj obrađuje robne, inženjerske i ojačane termoplastične smole:
Polipropilen (PP) i polietilen (HDPE/LDPE):Optimizirano za velika pakiranja, sanduke i tanko{0}}strukturne dijelove.
Mješavine akrilonitril butadien stirena (ABS) i PC/ABS:Koristi se za unutrašnje obloge automobila i kućišta uređaja koji zahtijevaju visoku kvalitetu završne obrade.
Poliamid (PA6 / PA66 s do 35% staklenih vlakana):Zahtijeva dodatni bimetalni set bačvastih vijaka za otpornost na abrazivno trošenje tijekom proizvodnje tehničkih komponenti.
Neplastificirani polivinil klorid (U-PVC):Zahtijeva prilagođenu čvrstu-kromiranu geometriju vijka i namjensko hlađenje bačvastim ventilatorom za toplinsku stabilnost.
Kako odabrati / Mogućnosti konfiguracije
Mogućnosti geometrije vijaka
Standardni A-vijak (105 mm): viši tlak ubrizgavanja (do 195 MPa); preporučuje se za tanko{3}}lijevanje ili teško{4}}tekuće-smole (PC, PA).
Standardni B-vijak (115 mm): uravnoteženi omjer tlaka i volumena; pogodan za opće automobilske i industrijske dijelove.
Standardni C-vijak (125 mm): maksimalni volumen sačme (do 5500 g); idealno za poliolefinske (PP/PE) debele-dijelove gdje je dovoljan niži tlak ubrizgavanja.
Izborni moduli
Hidrauličko izvlačenje jezgre: Dvostruki ili četverostruki usmjereni kontrolni ventili za složene kalupe s pokretnim bočnim jezgrama.
Upravljač sekvencijalnim zasunkom ventila (SVG): Integrirani pneumatski/hidraulički upravljač od 4 do 8 zona za sustave s vrućim pogonom za uklanjanje linija zavara na velikim automobilskim dijelovima.
Akumulatorsko-potpomognuto ubrizgavanje velike{1}}brzine: Akumulatori dušika povećavaju brzinu ubrizgavanja do 300 mm/s za tankoslojne-ambalaže.
Cijev i vijak od bimetalne legure: premaz od volfram karbida za obradu recikliranih smola ili visoko{0}}postotnih mineralnih/staklenih ispuna.
Proizvodnja i kontrola kvalitete
Preciznost obrade:Površine ploče se glodaju na 5-osnim CNC obradnim centrima kako bi se osigurala paralelna točnost unutar 0,05 mm po metru.
Tretman šipke:Strukturalne spojne šipke kovane su od čelika 40Cr, kaljene i poboljšane, zatim kromirane-na površinsku tvrdoću od HRC 55-60.
Ultrazvučni i magnetski pregled:Sve lijevane ploče prolaze ultrazvučno otkrivanje grešaka kako bi se osiguralo da nema unutarnjih šupljina ili pukotina prije strojne obrade.
Tvorničko prijemno ispitivanje (FAT):Svaka jedinica podvrgava se 24-satnom-ciklusu rada na suhom nakon čega slijedi ispitivanje držanja tlaka pod punim opterećenjem pri 100% nazivne tonaže prije otpreme.
Prilagodba i OEM podrška
Konfiguracije strojeva mogu se prilagoditi za integraciju u automatizirane radne ćelije:
Sučelje robota:Standardizirani konektori Euromap 67 ili Euromap 12 za robote za uklanjanje dijelova s gornjim-ulazom ili bočnim-ulazom.
Specijalizirane jedinice cilindra:Prilagođeni L/D omjeri (do 24:1) za posebno miješanje boja ili izravno miješanje.
Produženo dnevno svjetlo i moždani udar:Prilagođena proširenja okvira za-kalupe za duboko izvlačenje koji zahtijevaju dodatni hod otvaranja.
Što bi kupci trebali dati za ponudu
Da biste dobili točnu tehničku ponudu i komercijalnu ponudu, dostavite sljedeće specifikacije:
Nacrti dijelova/dimenzije:3D CAD datoteke (.STEP / .IGS) ili 2D crteži koji pokazuju dimenzije dijelova, debljinu stjenke i projektiranu površinu.
Vrsta i stupanj smole:Vrsta polimernog materijala, indeks tečenja taline (MFI) i postotak materijala za punjenje (npr. staklena vlakna, talk, reciklirani sadržaj).
Zahtjevi proizvodnog ciklusa:Ciljano vrijeme ciklusa i dnevni zahtjevi za volumenom.
Parametri postojećeg kalupa:Vanjske dimenzije kalupa (D x Š x V), minimalna/maksimalna visina kalupa, zahtjevi za zasun vrućeg ventila i zahtjevi za izvlačenje jezgre.
Tvornička infrastruktura:Lokalni napon napajanja (npr. 400V/50Hz/3 faze ili 480V/60Hz/3 faze) i raspoloživi kapacitet vode za hlađenje.
često postavljana pitanja
P: Koji je otisak potreban za instalaciju?
O: Stroj zahtijeva minimalnu podnu površinu od 13,0 mx 3,5 m, s visinom od najmanje 4,0 m iznad glave kako bi se olakšao pristup dizalici za promjenu kalupa i održavanje.
P: Koja je tipična potrošnja energije pod opterećenjem?
O: Prosječna radna potrošnja energije kreće se između 0,32 i 0,42 kWh po kilogramu obrađenog materijala, ovisno o vrsti smole, vremenu ciklusa i konfiguraciji servo sustava.
P: Kako se rezervni dijelovi i tehnički servis obavljaju u inozemstvu?
O: Standardne električne komponente (Schneider PLC-ovi, Siemens kontaktori) i hidraulički ventili (Rexroth/Vickers ekvivalenti) globalno su nabavljeni i dostupni su lokalno. Zamjenski mehanički dijelovi dostavljaju se u roku od 48 sati međunarodnim zračnim prijevozom. Daljinski dijagnostički moduli omogućuju rješavanje softverskih problema preko sigurnih Ethernet veza.
Popularni tagovi: Stroj za injekcijsko prešanje od 1000 tona, Kina Proizvođači, dobavljači, tvornica strojeva za injekcijsko prešanje od 1000 tona